Cuando un evaluador técnico revisa vigas de acero estructural destinadas a proyectos de construcción europeos, la validación de la soldabilidad no es un simple requisito: es la base del cumplimiento de la norma EN 1090-2. Una sola soldadura no conforme puede provocar el rechazo durante la inspección en obra, retrasar la entrega del proyecto o comprometer la integridad estructural bajo cargas de servicio. Para socios como Hongteng Fengda, exportadores de vigas de acero a Europa, esto significa que la soldabilidad debe verificarse de forma demostrable, y no darse por supuesta, en cuanto al grado del material, el diseño de la unión, el procedimiento y la ejecución. No basta con suministrar vigas que cumplan las propiedades mecánicas de EN 10025; el material también debe comportarse de forma predecible bajo tensiones térmicas, conservar la tenacidad en condiciones bajo cero y aceptar metales de aporte sin agrietamiento ni fragilización.
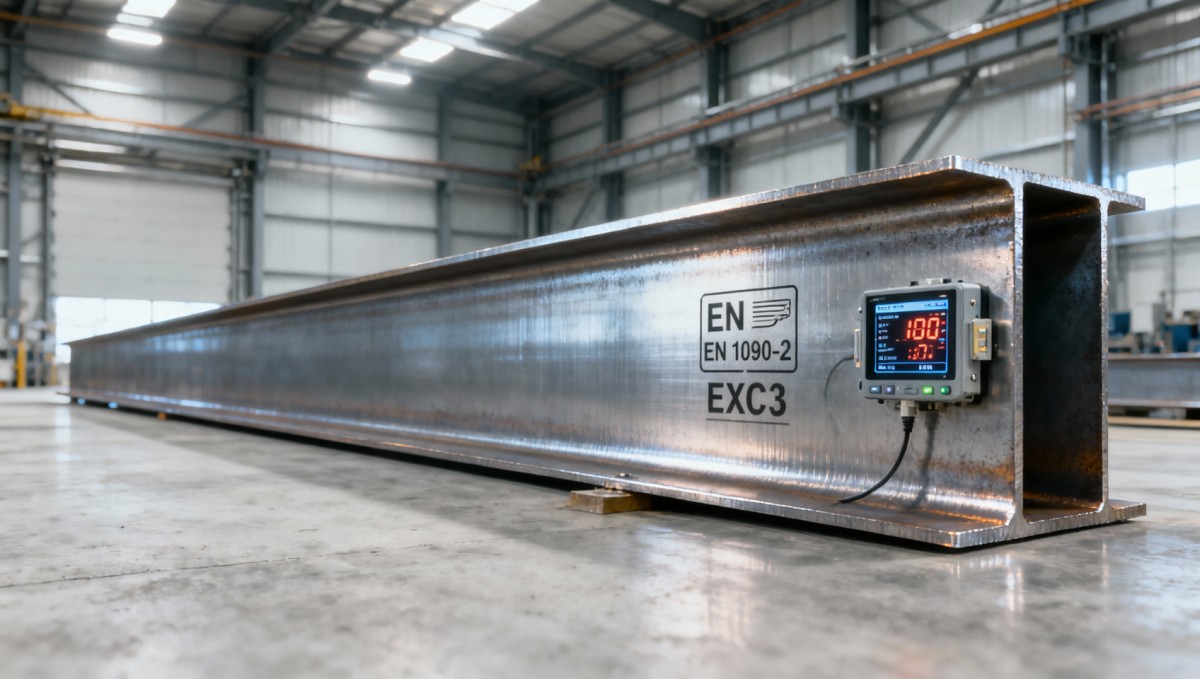
El requisito fundamental reside en las Clases de Ejecución EXC2–EXC4. A medida que aumenta la clase de ejecución, también aumentan las exigencias: EXC2 requiere un WPQR (Registro de Cualificación del Procedimiento de Soldadura) básico y la certificación de los soldadores; EXC3 añade ensayos Charpy obligatorios a temperaturas especificadas; EXC4 exige trazabilidad completa de los metales de aporte, registros de control de precalentamiento, monitorización de la temperatura entre pasadas y documentación del tratamiento térmico posterior a la soldadura (PWHT), cuando corresponda. Los evaluadores técnicos no determinan el cumplimiento revisando únicamente un certificado: examinan el *sistema* que lo respalda, es decir, cómo se valida la soldabilidad antes, durante y después de la producción.
La validación de la soldabilidad a nivel de material comienza con la selección del acero base
El Anexo C de EN 1090-2 define la soldabilidad como “la capacidad del material para ser soldado y producir uniones sanas sin grietas u otros defectos”. Esto depende de la composición química, en particular del equivalente de carbono (CEV), y de la estabilidad metalúrgica bajo ciclos térmicos. No todos los aceros estructurales laminados en caliente presentan la misma soldabilidad, incluso dentro del mismo grado nominal. Por ejemplo, Q345B y Q345E comparten el límite elástico, pero difieren significativamente en la retención de energía de impacto a –20°C y en los límites de CEV. Q345E, con controles más estrictos de fósforo/azufre y un CEV más bajo, se selecciona habitualmente para aplicaciones EXC3/EXC4 donde la tenacidad a baja temperatura es crítica.
Hongteng Fengda valida la soldabilidad del material base mediante certificados de ensayo de fábrica alineados con EN 10025-2 y EN 10025-3, complementados por la verificación interna del CEV conforme a las fórmulas del ILO (Instituto Internacional de Soldadura). Cuando se requiere, realizamos ensayos suplementarios Charpy con entalla en V a –20°C o –40°C en coladas representativas, especialmente para grados como Q390D, Q420E o Q620D, asegurando que la energía absorbida mínima cumpla los umbrales de la Tabla C.1 de EN 1090-2. Este paso elimina la dependencia de fichas técnicas genéricas de los grados y confirma el rendimiento real a nivel de lote.
La cualificación del procedimiento de soldadura (WPQR) debe reflejar las condiciones reales de producción
Un WPQR cualificado en una placa de 10 mm mediante GMAW no cubre automáticamente las alas de vigas de 50 mm soldadas con SAW; sin embargo, muchos exportadores suponen que sí. EN 1090-2 exige que los WPQR estén cualificados para rangos específicos de espesor, configuraciones de unión (por ejemplo, uniones en T frente a uniones a tope), posiciones de soldadura (PA, PB, PF) y rangos de aporte térmico. Para las vigas estructurales utilizadas en estructuras de edificios o carriles de grúa, la cualificación típica cubre:
- Soldaduras a tope en conexiones alma-ala (posición PB/PF)
- Soldaduras de filete con garganta ≥6 mm para fijaciones de arriostramiento (posición PA/PB)
- Rango de espesor desde 8 mm hasta el espesor máximo de producción (por ejemplo, 60 mm)
- Aporte térmico entre 0.5 kJ/mm y 2.5 kJ/mm, según el CEV
Cada WPQR incluye examen macro y micrográfico, ensayos de tracción, doblado e impacto conforme a EN ISO 15614-1. Es fundamental que la trazabilidad del metal de aporte esté integrada en el registro: se conservan los números de lote, los certificados del fabricante y los registros de humedad de almacenamiento, no solo la clasificación EN ISO 2560/2561.
Ensayos de soldadura en producción: más allá de la inspección visual
La inspección visual (VT) conforme a EN ISO 17637 detecta discontinuidades superficiales, pero no detecta grietas bajo el cordón, falta de fusión o fisuración inducida por hidrógeno. Para EXC3 y EXC4, los ensayos no destructivos (NDT) son obligatorios en las soldaduras críticas. Hongteng Fengda aplica NDT según la clase de ejecución y la categoría de unión:
- EXC2: 10% VT en soldaduras de filete; 100% VT en soldaduras a tope
- EXC3: 100% VT + 10% UT (ensayo ultrasónico) en soldaduras a tope; 100% VT + 10% MT (partículas magnéticas) en soldaduras de filete
- EXC4: 100% VT + 100% UT en soldaduras a tope; 100% VT + 100% MT en soldaduras de filete; además de ensayos de dureza en la ZAC si se aplica PWHT
Los criterios de aceptación de UT siguen EN ISO 5817 Nivel B (para EXC3) o Nivel A (para EXC4), con tolerancia cero para indicaciones planares de >1 mm de altura. Todo el personal de NDT posee una certificación válida PCN o EN 473/ISO 9712 Nivel 2, y los registros incluyen registros de calibración de sondas, mapas de cobertura de exploración y archivos de imágenes digitales.
Trazabilidad y documentación: el rastro de auditoría que se sostiene
El cumplimiento de EN 1090-2 se derrumba sin una trazabilidad auditable. Cada viga suministrada a Europa lleva un número de identificación único vinculado a:
- Número de colada del material base y certificado de fábrica
- Referencia del procedimiento de soldadura (por ejemplo, WPQR-HF-2024-078)
- ID del soldador y fecha de vencimiento de la certificación
- Número de lote del metal de aporte y clasificación EN ISO 2560
- Registros de temperatura de precalentamiento y entre pasadas (con lecturas con marca de tiempo)
- ID de informes NDT y números de certificación de técnicos
Esta cadena garantiza que, si una soldadura falla durante las pruebas en obra, el análisis de causa raíz pueda determinar si el problema se originó por variación en la composición química del material, absorción de humedad por el metal de aporte o desviación del operario, y no simplemente por la “calidad de la soldadura”. Los ensayos supervisados por terceros (por ejemplo, TÜV o Bureau Veritas) refuerzan aún más la credibilidad, especialmente en proyectos EXC4 que incluyen puentes o fachadas de edificios de gran altura.
El papel de la bobina laminada en caliente Hrc
Aunque las vigas estructurales son el enfoque principal, la validación de la soldabilidad se extiende a los componentes auxiliares. Por ejemplo, la bobina laminada en caliente Hrc utilizada en arriostramientos fabricados a medida, anclajes de revestimiento o estructuras secundarias también debe cumplir los requisitos de EN 1090-2 cuando se integra en conjuntos EXC2+. Grados como Q345C, Q390D o S355JR, disponibles en nuestra gama de bobina laminada en caliente Hrc, se someten a los mismos protocolos de verificación de CEV y ensayos Charpy que las secciones de vigas. Su conformabilidad en calibres delgados (0.17–3.5 mm) introduce consideraciones adicionales: las mayores velocidades de enfriamiento incrementan la dureza de la ZAC, lo que requiere un control más estricto del aporte térmico y de las velocidades de enfriamiento posteriores a la soldadura.
Qué deben verificar los evaluadores técnicos antes de la aceptación
Antes de aprobar la entrega, los evaluadores técnicos deben solicitar y comprobar de forma cruzada:
- El alcance de validez del WPQR: ¿coincide con la geometría, el espesor y la posición reales de la unión?
- Informes de ensayos Charpy que indiquen la temperatura de ensayo, la orientación de la probeta (transversal/longitudinal) y los valores de energía absorbida, no solo “cumple EN 10025”
- Certificados del metal de aporte que confirmen la clasificación EN ISO 2560 *y* los datos de tracción/impacto específicos del lote
- Informes NDT con dimensionamiento claro de las indicaciones, croquis de ubicación y justificación de aceptación/rechazo conforme a EN ISO 5817
- Tarjetas de certificación de soldadores que muestren las fechas de renovación y las posiciones ensayadas, cotejadas con las anotaciones del mapa de soldaduras
Ningún documento por sí solo demuestra el cumplimiento. Es la coherencia entre estos registros, y su alineación con la clase de ejecución definida por EN 1090-2, lo que determina si la soldabilidad se ha validado rigurosamente, y no solo declarado.


Introduzca lo que desea buscar