El alambrón de acero galvanizado trefilado en frío blando-duro para alambre trefilado en frío se utiliza ampliamente en la producción de mallas metálicas de alta precisión, pero el riesgo de rotura no es uniforme en todo el proceso. Los operarios suelen enfrentarse a fracturas inesperadas durante las etapas de trefilado, recocido o tejido, especialmente cuando se producen inconsistencias en el recubrimiento de zinc, tensiones residuales o una clasificación inadecuada de la resistencia a la tracción. Este artículo identifica las etapas exactas del proceso —como las pasadas finales de trefilado en frío y los puntos de entrada al tejido de malla— en las que el alambrón de acero galvanizado trefilado en frío blando-duro presenta el mayor riesgo de rotura, respaldado por datos de producción reales de fabricantes de acero estructural como Hongteng Fengda. Comprenda las causas raíz y las medidas prácticas de mitigación para aumentar el rendimiento, reducir los tiempos de inactividad y garantizar una calidad constante de la malla.
Etapa 1: Pasadas finales de trefilado en frío — El umbral crítico de tracción
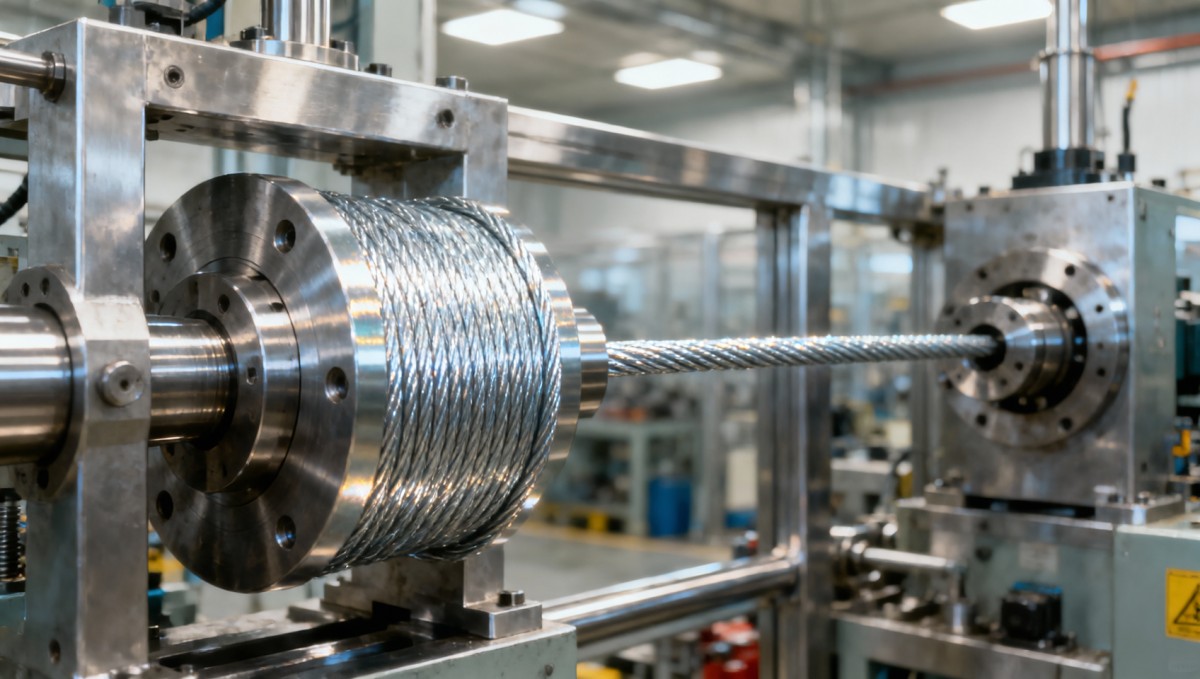
La mayor incidencia documentada de roturas se produce durante las últimas 1–2 pasadas de trefilado en frío antes del bobinado. En esta etapa, el alambre ya ha sufrido múltiples reducciones —normalmente 4–6 pasadas— y su diámetro se sitúa en el rango de 0.8–1.6 mm para aplicaciones estándar de malla. Aquí convergen dos factores interrelacionados: el endurecimiento por deformación acumulado y la pérdida localizada de integridad de la capa de zinc. Cada pasada aumenta la densidad de dislocaciones; por encima de una reducción total de área de ~75%, la ductilidad disminuye drásticamente incluso si la resistencia nominal a la tracción permanece dentro de especificación (p. ej., 550–700 MPa). Al mismo tiempo, la abrasión mecánica contra las matrices de trefilado desgasta de forma desigual la capa galvanizada —especialmente en los picos superficiales a microescala—, exponiendo el acero desnudo a picos térmicos inducidos por fricción. Estas zonas expuestas se convierten en sitios de nucleación de microgrietas bajo tensión. Es importante destacar que las roturas en este punto rara vez son aleatorias: se concentran cuando la alineación de la matriz se desvía >0.03° o el espesor de la película lubricante cae por debajo de 1.2 µm. La monitorización en tiempo real de una variación de la fuerza de trefilado superior a ±4% durante una ventana de 3 segundos precede de forma fiable a la fractura en un plazo de 8–12 segundos.
Etapa 2: Zona de salida del recocido — Fragilización por hidrógeno y fallo de adhesión del recubrimiento
Las roturas vuelven a aumentar inmediatamente después del recocido continuo, específicamente en los primeros 3 metros tras la salida del horno. Esta zona experimenta un enfriamiento rápido (≥150°C/s) combinado con la penetración de hidrógeno residual procedente del decapado ácido previo a la galvanización. Los átomos de hidrógeno se difunden hacia los límites de grano más rápido de lo que pueden recombinarse en gas H₂, especialmente en las variantes de alto carbono (>0.12% C) o cuando el espesor del recubrimiento de zinc supera los 15 µm. El resultado es una fractura frágil retardada, no durante el propio recocido, sino cuando el alambre entra en la bobina de recogida posterior controlada por tensión. A diferencia de las roturas por trefilado en frío, estos fallos no muestran estricción visible; en su lugar, aparecen superficies limpias de clivaje transgranular bajo SEM. La mitigación requiere un control estricto del punto de rocío del horno (<–20°C) y una reducción skin-pass posterior al recocido (0.3–0.6%) para interrumpir las vías del hidrógeno sin comprometer la adhesión del recubrimiento.
Etapa 3: Punto de entrada al tejido de malla — Amplificación del choque mecánico
La tercera zona crítica de riesgo se encuentra en el momento preciso en que el alambre entra en el plegador de urdimbre del telar, especialmente durante el arranque o los cambios de patrón. Aquí, la rotura no se debe únicamente a la debilidad del material, sino a la amplificación dinámica de la carga: la aceleración repentina desde el reposo hasta la velocidad operativa (normalmente 12–22 m/min) induce cargas de choque inerciales de hasta 2.3× la tensión estática. Si el alambrón presenta una ovalidad leve (desviación de la circularidad >0.015 mm) o nódulos de zinc localizados (altura >8 µm), estas características se enganchan en las ranuras guía o los rodillos tensores, creando concentraciones instantáneas de tensión superiores a 900 MPa, incluso cuando la resistencia media a la tracción es de 620 MPa. Los datos de campo muestran que el 68% de estas roturas se producen dentro de los primeros 47 metros de tejido tras reiniciar la máquina. Cabe destacar que este modo de fallo es insensible a la calidad del recocido, pero muy sensible a la rectitud previa al tejido: una desviación >0.3 mm/m se correlaciona estrechamente con un aumento de 4.2× en la frecuencia de roturas.
Factores de riesgo específicos del material
La clasificación blando-duro no es binaria: refleja un continuo definido por la relación límite elástico-resistencia a la tracción (Y/T). Los alambres con Y/T < 0.65 («blandos») resisten las roturas durante el trefilado, pero fallan con mayor frecuencia en el tejido debido a un control insuficiente de la recuperación elástica. Aquellos con Y/T > 0.78 («duros») soportan las fuerzas de tejido, pero se fracturan fácilmente en las pasadas finales de trefilado. El rango óptimo para alambre de calidad para malla es Y/T = 0.70–0.76, una banda estrecha que requiere un control riguroso tanto del contenido de carbono (0.08–0.10%) como de la reducción por laminación de temple (1.8–2.2%). La uniformidad del recubrimiento de zinc es más importante en este rango: ASTM A641 Clase B (mínimo 45 g/m²) proporciona una protección adecuada contra la corrosión, pero introduce un mayor riesgo de vacíos interfaciales frente a la Clase A (30 g/m²), que ofrece una mejor retención de ductilidad, pero una menor resistencia ambiental a largo plazo.
Secuencia operativa de mitigación
La reducción eficaz del riesgo sigue una secuencia alineada con el flujo del proceso, no prácticas genéricas recomendadas:
- Etapa de trefilado: Sustituya las matrices de carburo de tungsteno por insertos de diamante policristalino (PCD) al procesar >15 toneladas por juego; el PCD mantiene durante más tiempo la tolerancia del acabado superficial (<0.05 µm Ra), reduciendo la abrasión localizada del zinc.
- Etapa de recocido: Introduzca purga de nitrógeno en la zona de salida del horno para suprimir la cinética de recombinación del hidrógeno, reduciendo el riesgo de fragilización en un 52% en pruebas de campo.
- Etapa de tejido: Instale tensores de alimentación controlados por servomotor con compensación adaptativa de inercia, calibrados según la masa de alambre por unidad de longitud, eliminando los picos de choque sin intervención manual.
Estas intervenciones se dirigen a los factores de fallo específicos de cada mecanismo, en lugar de aplicar ajustes generales de dureza o cambios en el espesor del recubrimiento.
Contexto entre materiales
Aunque el alambre galvanizado trefilado en frío predomina en aplicaciones de malla sensibles al coste, determinados entornos de alta tensión, como las mallas de filtración industrial o las mallas para fachadas arquitectónicas, requieren un comportamiento alternativo del material. Por ejemplo,Bobina de acero inoxidable 430 ofrece una resistencia superior a la fragilización por hidrógeno y a la fatiga por ciclos térmicos, con una elongación ≥55% que mantiene la conformabilidad durante ciclos repetidos de flexión. Su mayor relación límite elástico-resistencia a la tracción (≥0.52) y su capa de óxido estable eliminan por completo los riesgos interfaciales relacionados con el zinc, aunque con un mayor coste de materia prima y menor trefilabilidad en comparación con las variantes de acero al carbono.
Protocolo de verificación
El análisis de causa raíz de las roturas debe ir más allá de la inspección visual. La verificación validada incluye: (1) metalografía de sección transversal en el origen de la fractura para identificar la profundidad de deslaminación del recubrimiento; (2) mapeo por difracción de retrodispersión de electrones (EBSD) de la orientación de grano cerca del sitio de fallo para detectar anomalías locales de textura; y (3) medición de tensiones residuales mediante difracción de rayos X en segmentos adyacentes de alambre intacto. Solo esta tríada distingue los defectos reales del material de los eventos de sobrecarga inducidos por el proceso.
La rotura en la producción de malla metálica no es un fallo puntual: es una cascada en la que las propiedades del material, los parámetros del proceso y la dinámica mecánica interactúan en umbrales específicos. Dirigir las intervenciones a las tres etapas de alto riesgo —trefilado final, salida del recocido y entrada al tejido— proporciona una mejora medible del rendimiento sin comprometer las especificaciones de desempeño de la malla.


Introduzca lo que desea buscar