Cuando el 304 no es suficiente: por qué las instalaciones costeras, químicas y alimentarias de Europa están reevaluando la selección de acero inoxidable angular
Para los evaluadores técnicos que especifican ángulos estructurales de acero inoxidable en infraestructuras costeras de la UE, plantas de procesamiento químico o instalaciones alimentarias con altos requisitos sanitarios, la opción predeterminada —el acero inoxidable 304— está fallando cada vez más en condiciones reales. No porque sea «malo», sino porque su resistencia a la corrosión tiene límites estrictos que se ajustan mal a tres realidades operativas específicas: atmósferas marinas cargadas de cloruros, productos químicos de proceso agresivos (especialmente ácidos oxidantes y agentes de limpieza clorados) y exposición prolongada a ácidos orgánicos combinada con ciclos térmicos y contaminación superficial. La cuestión no es si el 304 funciona —a menudo lo hace—, sino si su menor coste inicial justifica un mayor riesgo durante el ciclo de vida en estos entornos. Ahí es donde el 316L entra en juego no como una mejora prémium, sino como una necesidad funcional basada en la metalurgia, no en el marketing.
Exposición a cloruros: donde se degrada la capa pasiva del 304
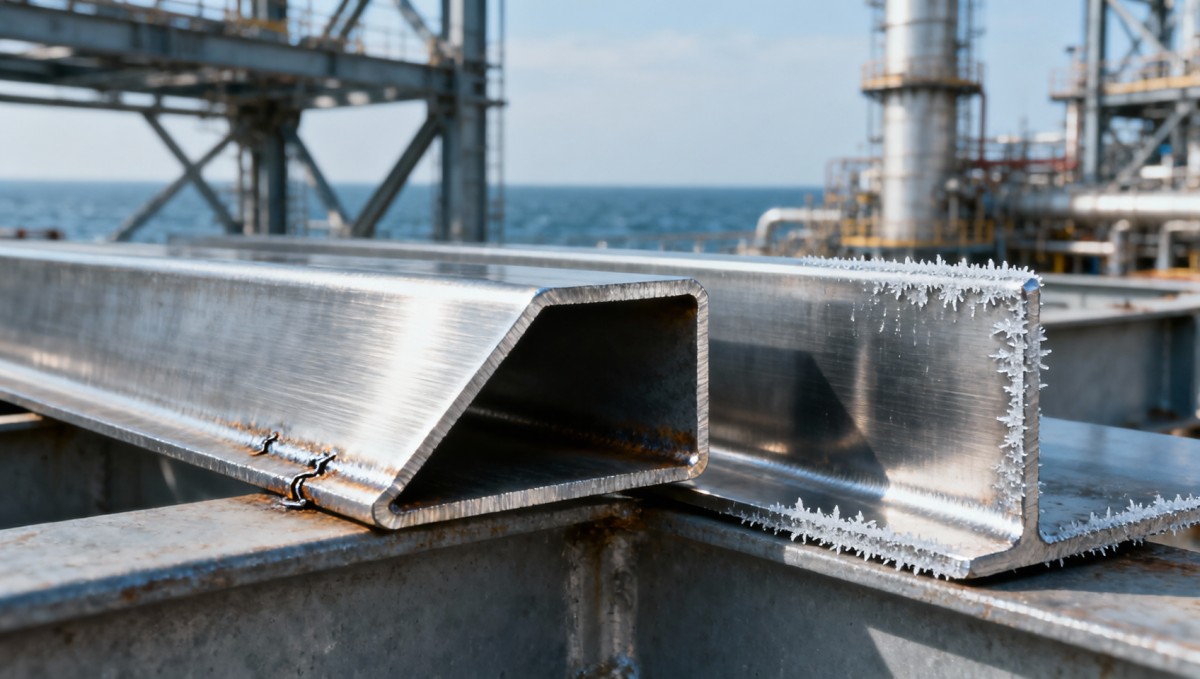
En los entornos costeros del sur y oeste de Europa —como naves de procesamiento junto a puertos, estructuras de apoyo offshore o bastidores de plantas desalinizadoras—, la principal amenaza es la corrosión por picaduras y por hendiduras inducida por cloruros. El acero inoxidable 304 contiene aproximadamente un 18 % de cromo y un 8 % de níquel, formando una capa pasiva de óxido que resiste la corrosión general. Sin embargo, los iones cloruro (Cl⁻) procedentes de la niebla marina o de las sales de deshielo se concentran agresivamente en microdefectos —zonas afectadas térmicamente por la soldadura, residuos de cascarilla de laminación o incluso superficies donde queda atrapado el polvo— y penetran dicha capa. Una vez iniciadas, las picaduras se propagan rápidamente bajo la superficie y permanecen invisibles hasta que se compromete la integridad estructural. Las inspecciones de campo en puertos mediterráneos muestran sistemáticamente que las secciones angulares de 304 desarrollan picaduras subsuperficiales en un plazo de 3–5 años desde su instalación, incluso cuando el aspecto de la superficie permanece intacto.
El 316L incorpora aproximadamente un 2–3 % de molibdeno (Mo), lo que aumenta drásticamente la resistencia al ataque por cloruros al estabilizar la película pasiva y ralentizar la nucleación de picaduras. Fundamentalmente, la denominación «L» indica bajo contenido de carbono (<0.03 %), lo que minimiza la precipitación de carburos durante la soldadura, un punto de fallo habitual en los ángulos de 304 en estructuras ensambladas in situ. Para uniones angulares soldadas expuestas a zonas de salpicadura o aire salino húmedo, el 316L no es sobredimensionamiento; evita la degradación prematura de las soldaduras que obliga a costosos retrabajos o paradas no planificadas.
Procesamiento químico: no se trata solo de la fuerza del ácido
Muchos especificadores asumen que, si una solución química no es fuertemente ácida (pH < 2), el 304 es suficiente. En la práctica, esto resulta peligrosamente engañoso. En plantas químicas que manipulan hipoclorito de sodio, cloruro férrico o mezclas de ácido nítrico —incluso a concentraciones moderadas—, la corrosión depende menos del pH global y más del potencial oxidante, el contenido de haluros y la temperatura. El 304 ofrece un rendimiento adecuado en ácidos diluidos no halogenados, como el acético o el cítrico. Pero al introducir trazas de cloruros —habituales en el agua de proceso reciclada o en los enjuagues de limpieza— y temperaturas elevadas (>40°C), su velocidad de corrosión aumenta de forma impredecible.
El contenido de molibdeno del 316L eleva la temperatura crítica de picaduras (CPT) entre 15–25°C respecto al 304, lo que significa que se mantiene estable donde el 304 empieza a sufrir picaduras activas. Más importante aún, su mayor resistencia al agrietamiento por corrosión bajo tensión (SCC) con carga de tracción en entornos de cloruros/oxidantes lo convierte en el estándar de facto para soportes estructurales en torres de lavado de gases, plataformas de reactores y bastidores de tuberías. Esto no es teórico: EN 10088-2 recomienda explícitamente 316/316L para «entornos que contienen cloruros u otros haluros, especialmente a temperaturas elevadas».
Procesamiento de alimentos: la higiene exige más que facilidad de limpieza
Aquí, la idea errónea es que «apto para uso alimentario» significa que el 304 es suficiente. Aunque el 304 cumple los requisitos básicos de higiene para superficies de equipos, los ángulos estructurales desempeñan una función diferente: soportan carga, anclan transportadores, sostienen campanas y forman bastidores para zonas de lavado. La exposición repetida a ciclos de limpieza cáusticos calientes (NaOH) y ácidos (nítrico/fosfórico), combinada con esterilización por vapor y acumulación de condensado en esquinas, crea condiciones ideales para la corrosión influenciada microbiológicamente (MIC). Las biopelículas retienen cloruros y ácidos orgánicos contra la superficie metálica, acelerando el ataque localizado. Los ángulos de 304 en plantas de procesamiento lácteo del norte de Alemania han mostrado corrosión acelerada por hendiduras en conexiones atornilladas después de solo 2–3 años, a pesar de rigurosos protocolos de limpieza.
La resistencia superior del 316L tanto a los limpiadores ácidos como alcalinos, junto con su capacidad de mantener la pasividad en zonas con ciclos húmedo-seco, prolonga directamente la vida útil y reduce el riesgo de contaminación. EN 14159 (aceros inoxidables para contacto con alimentos) no exige el uso de 316L, pero reconoce que «en regímenes de limpieza agresivos, pueden ser necesarios grados de mayor aleación para garantizar el rendimiento a largo plazo». Para los evaluadores técnicos, esto se traduce en menos inspecciones no programadas, menores costes de mano de obra de mantenimiento y cumplimiento demostrable de los requisitos de auditoría HACCP y BRCGS.
La diferencia real de coste: ciclo de vida, no partida presupuestaria
Sí, el acero inoxidable angular 316L en Europa suele costar entre un 20–35 % más que el 304 por tonelada. Sin embargo, el cálculo del coste del ciclo de vida revela una perspectiva diferente. Considere una instalación costera de tratamiento de aguas residuales en Portugal que instala ángulos de 304 para la estructura de una estación de bombeo: coste de material de €120,000. En seis años, el 30 % de las uniones soldadas requiere esmerilado, repasivación y recubrimiento debido a las picaduras, lo que añade €45,000 en mano de obra y tiempo de inactividad. Para el año 12, es necesario un reemplazo completo. Cambiar a 316L aumenta el coste inicial a €155,000, pero elimina dichas intervenciones. Durante 20 años, el coste total de propiedad (TCO) favorece al 316L en €72,000. ¿El punto de equilibrio? A menudo, menos de 5 años en entornos con alto contenido de cloruros o químicamente agresivos.
Este cálculo presupone una calidad constante. Un 316L de calidad inferior —bajo contenido de Mo, tratamiento térmico inconsistente o mal acabado superficial— erosiona esa ventaja. Por eso la trazabilidad es importante: los ángulos conformes con EN 10219 deben incluir informes de ensayo de fábrica que verifiquen el contenido real de Mo (no solo el nominal), los resultados de los ensayos de corrosión intergranular (ASTM A262 Practice E) y la rugosidad superficial (Ra ≤ 0.8 µm para aplicaciones higiénicas). Los proveedores que afirman ofrecer un «equivalente a 316L» sin documentación certificada introducen un riesgo no cuantificable.
Dónde el 304 sigue siendo adecuado y cuándo mirar más allá de ambos
El 304 sigue siendo adecuado para entornos secos, interiores y de baja contaminación: arriostramientos estructurales interiores en salas blancas farmacéuticas (alejadas de las zonas de lavado), bastidores de soporte no críticos en líneas de envasado de alimentos a temperatura ambiente o ángulos de fachada arquitectónica en entornos urbanos interiores. Su conformabilidad y soldabilidad también lo hacen preferible para curvados personalizados complejos, donde la mayor resistencia del 316L requiere más fuerza y alivio de tensiones después del conformado.
Sin embargo, para escenarios altamente agresivos —inmersión en agua de mar, vapor de ácido clorhídrico concentrado o exposición continua a sistemas de desinfección con dióxido de cloro—, ni el 304 ni el 316L son suficientes. Se hacen necesarios grados dúplex (p. ej., EN 1.4462) o superausteníticos (p. ej., 254 SMO). Y para componentes de filtración dentro de estas mismas instalaciones —como placas cribadoras, cestas filtrantes o paneles de malla—, la selección del material sigue reglas diferentes. Aquí, la integridad de la malla fina, la consistencia de retención en micras y la resistencia al flujo abrasivo importan más que el límite elástico estructural.Malla soldada de acero inoxidable 306, por ejemplo, aprovecha la misma composición química del 316L en forma de alambre para proporcionar una separación precisa de partículas, manteniendo al mismo tiempo la resistencia a la corrosión en aplicaciones de tamizado químicas y alimentarias, lo que demuestra que la elección de la aleación debe adaptarse a la función, no solo a la ubicación.
Próximos pasos para los evaluadores técnicos
No adopte el 304 por defecto. No especifique automáticamente el 316L sin validar el entorno. Comience con un presupuesto de cloruros: estime la deposición atmosférica de Cl⁻ (g/m²/año) utilizando los mapas ISO 9223 para su ubicación y, después, superponga la duración y la temperatura de exposición a productos químicos de proceso. Compare con las tablas de resistencia a la corrosión de EN 10088-1, no como límites absolutos, sino como orientación relativa. Priorice la soldabilidad y el tratamiento posterior a la soldadura: solicite especificaciones certificadas del procedimiento de soldadura (WPS) para el grado elegido e insista en informes de validación de decapado/pasivación, no solo en certificados «tal como se suministra». Por último, verifique la capacidad del proveedor: ¿puede proporcionar trazabilidad completa, desde el análisis de fusión hasta la inspección dimensional final? De no ser así, el ahorro en el coste del material es ilusorio.


Introduzca lo que desea buscar