Para realizar dobleces cerrados y obtener formas de alambre repetibles, comience con alambre de acero de bajo carbono suministrado en una condición adecuada de recocido o trefilado controlado y, a continuación, verifique su comportamiento en las herramientas reales. La designación de bajo carbono por sí sola no garantiza que el alambre se doble sin agrietarse ni que recupere de forma consistente las dimensiones requeridas.
En una línea de conformado, una bobina puede alimentarse sin problemas mientras que otra provoca recuperación elástica, marcas de herramienta o fracturas en el mismo doblez. Por lo tanto, la comparación útil no se basa únicamente en la resistencia a la tracción, sino en la combinación de composición química, condición de procesamiento, diámetro, calidad superficial y comportamiento de conformado demostrado. Al evaluar el alambre bajo carbono, defina la forma final y el proceso antes de solicitar cotizaciones del material.
Comience por la severidad de la forma prevista
Un doblez poco pronunciado en un lazo grande de alambre exige propiedades distintas a las de un gancho cerrado, un ojal cerrado o varios dobleces realizados en rápida sucesión. Antes de comparar calidades, identifique el radio interior de doblez mínimo, el diámetro del alambre, el ángulo de doblez y cualquier operación de enderezado o aplanado. Anote también si la pieza debe conservar un perfil preciso después del conformado o admitir ajustes adicionales durante el montaje.
La relación entre el radio interior de doblez y el diámetro del alambre es una forma útil de describir la severidad del doblez. Por lo general, una relación menor implica una mayor deformación en la parte exterior del doblez. No constituye, por sí sola, un límite universal de aceptación o rechazo: la condición del alambre, los defectos superficiales, las herramientas y el método de ensayo influyen en el resultado. Indique en el plano el radio y el diámetro reales en lugar de solicitar una «buena capacidad de doblado».
Para un soporte o una brida sencilla con dobleces amplios, un alambre con un grado moderado de trefilado puede ofrecer una conformabilidad adecuada y una rigidez útil. Una forma compacta con radios cerrados puede requerir una condición más blanda, siempre que se confirme que la pieza terminada conserva suficiente resistencia y estabilidad dimensional. Si una pieza debe funcionar como resorte, un alambre común de bajo carbono seleccionado únicamente por su facilidad de doblado quizá no ofrezca el comportamiento elástico requerido.
Compare la condición del material, no solo el contenido de carbono
En general, el acero de bajo carbono ofrece mejor conformabilidad que el acero de mayor contenido de carbono, pero el nivel de carbono es solo una parte de la especificación. Los rangos de composición, la reducción por trefilado, el tratamiento térmico y la manipulación posterior influyen en las propiedades que presenta el alambre a la máquina de conformado. Dos alambres descritos como de bajo carbono pueden comportarse de manera distinta si uno se ha trefilado en frío intensamente y el otro ha sido recocido.
Alambre recocido
El recocido se utiliza habitualmente para restablecer la ductilidad después del trefilado. El alambre recocido blando suele ser un punto de partida para dobleces cerrados, torsión o deformaciones repetidas. Puede reducir la fuerza de conformado necesaria, pero una blandura excesiva puede dificultar la alimentación, el enderezado o el mantenimiento de la forma final. Por ello, el grado de blandura debe acordarse en función de la pieza y del proceso, en lugar de deducirse de la palabra «recocido».
Alambre trefilado en frío
El trefilado en frío aumenta la resistencia y la dureza mediante el endurecimiento por deformación, y por lo general reduce la ductilidad disponible. Una condición de trefilado controlado puede ser adecuada cuando la forma es relativamente abierta o cuando la pieza necesita mayor rigidez. Sin embargo, un alambre que cumple un objetivo de resistencia a la tracción aún puede no ser adecuado para un doblez cerrado. Solicite la condición de procesamiento junto con el rango de propiedades mecánicas y confírmela mediante una prueba de conformado representativa.
Acuerde con el proveedor la norma y el grado de material aplicables, incluida la edición y cualquier requisito complementario pertinente para la compra. No suponga que los nombres de grado similares en distintas normas establecen composiciones químicas, tolerancias o condiciones de suministro idénticas. La especificación del pedido y el documento de inspección deben identificar el mismo material y la misma condición.
Interprete las propiedades mecánicas en el contexto del proceso
La resistencia a la tracción ayuda a comparar la resistencia a la fuerza de tracción, pero no describe por completo el comportamiento del alambre al doblarse alrededor de un pasador de conformado pequeño. El comportamiento del límite elástico influye en la deformación permanente y la recuperación elástica; la ductilidad indica la capacidad del material para deformarse antes de fracturarse. El alargamiento puede ayudar a comparar la ductilidad cuando se mide en condiciones de ensayo comparables, aunque no debe sustituir un ensayo de doblado para geometrías exigentes.
Para una evaluación de producción, acuerde rangos de propiedades en lugar de solicitar únicamente una resistencia máxima a la tracción. Un alambre demasiado resistente puede agrietarse o requerir una fuerza excesiva; uno demasiado blando puede deformarse durante la alimentación o no conservar la forma prevista. Pregunte si los valores declarados corresponden al alambre terminado tal como se suministra y si representan cada lote de producción u otra base de muestreo acordada.
La recuperación elástica merece atención aparte. Cuando las herramientas liberan el alambre, la recuperación elástica modifica el ángulo o el radio. La resistencia y la rigidez influyen en esta respuesta, al igual que el diámetro del alambre, la geometría del doblez y las herramientas. Un programa de conformado puede compensar una recuperación elástica predecible; resulta más difícil controlarla cuando las propiedades varían considerablemente entre bobinas. Compare la dispersión de los resultados en muestras representativas, no solo el ángulo promedio de una única pieza satisfactoria.
El diámetro y el estado de la superficie pueden determinar el resultado
El diámetro influye tanto en la deformación de doblado como en la fuerza necesaria para conformar el alambre. Una pequeña variación del diámetro puede alterar cómo se asienta el alambre en una ranura, cómo pasa por las guías y cómo entra en contacto con un pasador de conformado. Compruebe la tolerancia de diámetro especificada con respecto a la configuración de la máquina y la tolerancia de la pieza terminada. Mida varios puntos de una muestra y, cuando sea práctico, en más de una orientación, especialmente si la falta de redondez puede afectar la alimentación.
Inspeccione la superficie antes de atribuir todas las fracturas a la composición química. Las costuras, los arañazos, las picaduras, la corrosión y las marcas de matriz pueden actuar como concentradores locales de tensión en la parte exterior de un doblez. Una marca que parece inocua en un alambre recto puede abrirse al estirarse alrededor de un radio pequeño. Compruebe si el defecto ya estaba presente en el alambre recibido o si lo introdujeron los enderezadores, las guías, las mordazas o las herramientas desgastadas.
El acabado superficial también influye en la fricción y la limpieza. El lubricante o los residuos del trefilado pueden mejorar el procesamiento en una operación, pero interferir más adelante con la soldadura, el revestimiento o el montaje. Indique si el alambre debe estar limpio, aceitado, revestido o ser apto para un acabado posterior. Acuerde el estado superficial aceptable y el método de inspección; términos como «brillante» o «liso» por sí solos pueden dar lugar a demasiadas interpretaciones.
El alambre revestido requiere una comprobación adicional. El conformado puede dañar el revestimiento en el doblez, especialmente cuando el radio es cerrado o las herramientas sujetan el alambre con fuerza. Si se requiere protección contra la corrosión, determine si es viable aplicar el revestimiento antes o después del conformado y evalúe su integridad en la geometría terminada. La capacidad de doblado del acero y la capacidad del revestimiento para permanecer intacto son criterios de aceptación distintos.
Realice una prueba que se asemeje a la operación real
Un certificado genérico del material es útil para una selección inicial, pero una prueba representativa es la mejor base para decidir entre alambres que, por lo demás, son aceptables. Procese muestras mediante la secuencia prevista de enderezado y conformado, incluido el radio más cerrado y cualquier operación secundaria que vuelva a someter la misma zona a deformación. Registre la condición del alambre y la identificación de la bobina para poder rastrear el resultado hasta el material suministrado.
- Establezca una referencia inicial. Documente el diámetro del alambre, las dimensiones de las herramientas, los ajustes de la máquina, la secuencia de dobleces y las dimensiones de la pieza terminada que deben comprobarse.
- Conforme piezas representativas. Incluya el doblez más exigente y la dirección normal de alimentación de producción. No evalúe el material a partir de una sola muestra doblada manualmente cuando el proceso final esté automatizado.
- Inspeccione la parte exterior del doblez. Busque grietas visibles, costuras abiertas, daños en el revestimiento e impresiones de las herramientas. Acuerde de antemano cualquier aumento o inspección adicional que requiera la pieza.
- Mida la forma liberada. Compruebe el ángulo, el radio, el perfil general y cualquier dimensión afectada por la recuperación elástica después de retirar la pieza de las herramientas.
- Repita la prueba con material representativo. Cuando sea práctico, tome muestras de más de una posición de una bobina y de más de una bobina o lote. Esto ayuda a distinguir una respuesta estable del material de un único resultado favorable.
Establezca los criterios de aceptación antes de la prueba. Un componente conformado crítico puede requerir un método de inspección definido y límites documentados; una brida no crítica puede evaluarse con comprobaciones visuales y dimensionales más sencillas. En ambos casos, superar una prueba de doblado no demuestra que el alambre vaya a funcionar en cualquier geometría o configuración de producción.
Cuando falla un doblez, distinga los efectos del material de los de la máquina
Una fractura limitada a una estación de herramientas no justifica automáticamente cambiar de grado. Del mismo modo, las grietas repetidas con herramientas en buen estado no deben ocultarse reduciendo únicamente la velocidad de producción. Conserve las muestras fallidas e identifique la ubicación del doblez, la bobina y los ajustes de la máquina para poder comparar las variables del material recibido con las del proceso.
Mantenga separado el alambre sólido para conformado del cable de acero
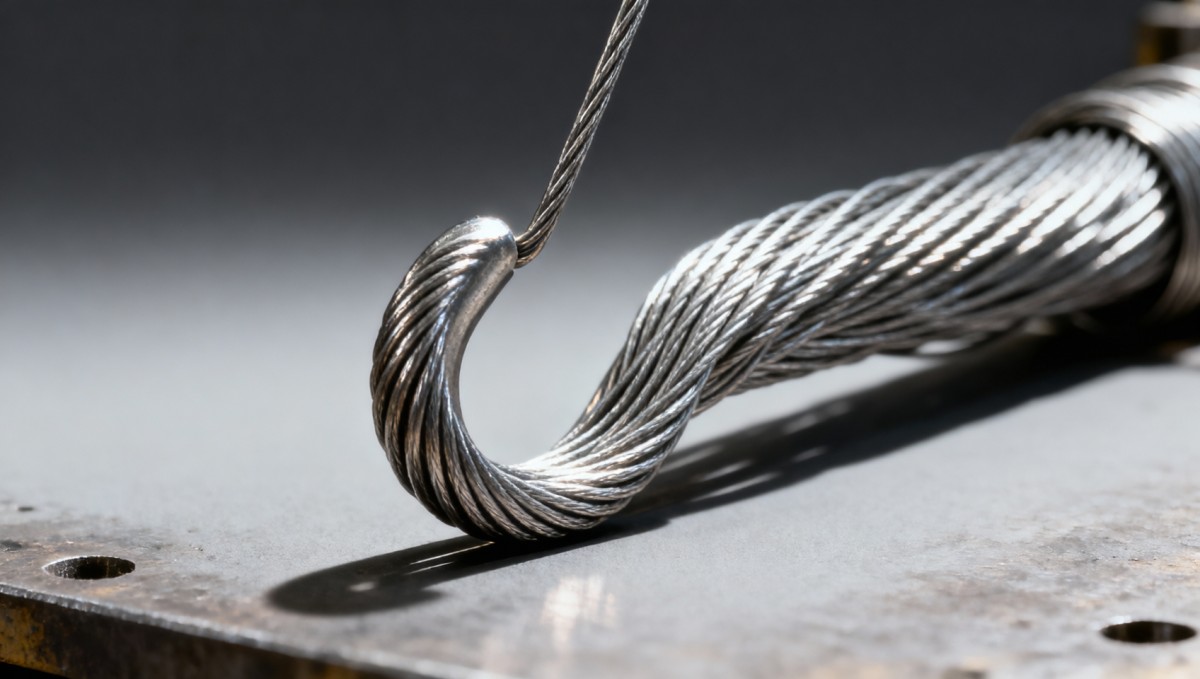
La forma del producto importa tanto como la palabra «alambre». En este caso, se selecciona alambre sólido de bajo carbono como materia prima para fabricar piezas dobladas individuales.Cable de acero galvanizado es un conjunto de cordones destinado a otros usos, como grúas, ascensores y otras aplicaciones de cables. Sus construcciones indicadas, como 6X19+FC y 6X19+IWR, describen la disposición de los alambres, los cordones y los núcleos, no grados intercambiables de alambre sólido para conformado.
La información del cable indica diámetros de 1.0 a 22 mm y resistencias a la tracción nominales de 1470 a 1960 MPa. Esos valores no deben utilizarse como objetivos de selección para una aplicación de conformado de alambre de bajo carbono. Cuando el diseño realmente requiera un cable flexible en lugar de una forma sólida doblada de manera permanente, evalúe por separado la construcción, el diámetro y el acabado del cable, así como los requisitos del servicio previsto.
Convierta la evaluación en una especificación de pedido
Una vez que un candidato haya superado la prueba de conformado, registre el grado y la norma del material acordados, la condición de suministro, el diámetro y la tolerancia, los requisitos de superficie o revestimiento y los límites de propiedades mecánicas. Incluya los requisitos de embalaje y bobina cuando afecten la dirección de alimentación, la manipulación o la identificación. Haga referencia al plano de la pieza y a cualquier geometría representativa de ensayo de doblado, en lugar de basarse en una solicitud general de «alambre blando».
Acuerde también la identificación de los lotes, los documentos de inspección, el muestreo y el procedimiento para informar sobre material que no cumpla la especificación. Si posteriormente se propone un cambio de proceso, un grado sustituto o una condición de tratamiento térmico distinta, compárelo con la condición aprobada y repita las comprobaciones de conformado pertinentes antes de liberarlo para producción. Así se mantiene la trazabilidad entre el alambre calificado y el alambre realmente suministrado.


Introduzca lo que desea buscar