Al especificar acero estructural galvanizado o componentes para proyectos exigentes, la elección entre acabados electrogalvanizados y galvanizados en caliente rara vez consiste en determinar cuál es superior en todos los casos. Se trata de adaptar las características físicas del recubrimiento a las exigencias ambientales y mecánicas específicas de la aplicación.
Para los evaluadores técnicos, la regla práctica inicial es sencilla: el galvanizado en caliente proporciona una capa de zinc gruesa, unida metalúrgicamente, ideal para proteger contra la corrosión en exteriores y en condiciones exigentes, mientras que la electrogalvanización ofrece un recubrimiento más fino y uniforme que mantiene tolerancias dimensionales ajustadas y proporciona un acabado superficial más liso para interiores o ambientes menos agresivos. Las decisiones de ingeniería en condiciones reales requieren ir más allá de estas definiciones básicas para comprender cómo afecta cada proceso a la fabricación, la vida útil y los costos totales del proyecto.
La realidad metalúrgica: capas de aleación frente a zinc puro
La diferencia fundamental radica en cómo interactúa el zinc con el acero base. El galvanizado en caliente consiste en sumergir acero limpio en un baño de zinc fundido a aproximadamente 450°C. Esto desencadena una reacción metalúrgica que crea varias capas de aleación de zinc y hierro entre el sustrato de acero y la capa exterior de zinc puro. Estas capas de aleación son, de hecho, más duras que el propio acero base y ofrecen una resistencia excepcional a los daños mecánicos, la abrasión y los impactos durante la manipulación en el transporte y la construcción.
La electrogalvanización, por el contrario, es un proceso electrolítico. El zinc se deposita sobre la superficie del acero mediante una corriente eléctrica en una solución de sales de zinc. No se produce ninguna reacción metalúrgica; el zinc simplemente se adhiere a la superficie. El recubrimiento resultante está compuesto casi exclusivamente de zinc puro, que es más blando y dúctil. Esto lo hace muy adecuado para operaciones intensivas de conformado y embutición sin que se descascare, pero carece de la resistencia a la abrasión de las capas de aleación del galvanizado en caliente. Si un componente estará expuesto a fricción frecuente, manipulación o granallado con partículas durante su vida útil, la superficie electrogalvanizada se desgastará mucho más rápido.
Para los evaluadores técnicos responsables de la adquisición de acero, el contenido de silicio y fósforo del acero base también puede influir en el proceso de galvanizado en caliente. Un alto contenido de silicio puede acelerar la reacción metalúrgica, lo que da lugar a una capa de aleación más gruesa y frágil, con un acabado gris mate opaco en lugar de un patrón de cristalización brillante y continuo. Es necesario especificar aceros con niveles controlados de silicio cuando se requiere un acabado uniforme de galvanizado en caliente tanto por protección como por estética.
Tolerancias dimensionales y holguras internas
El espesor del recubrimiento afecta directamente a las tolerancias dimensionales, un factor crítico para los evaluadores técnicos que diseñan conjuntos de precisión. El galvanizado en caliente suele aplicar un recubrimiento de entre 50 y 150 micras, según la composición química del acero y las condiciones del baño. Este espesor adicional puede alterar el acoplamiento de las roscas, obstruir los orificios roscados y reducir el diámetro interno de los tubos pequeños. En el caso de los componentes roscados, el espesor añadido suele exigir roscar las piezas a una medida mayor antes del galvanizado o centrifugarlas para eliminar el exceso de zinc, lo que puede reducir ligeramente la resistencia a la fatiga de las roscas.
La electrogalvanización aplica una capa mucho más fina, normalmente de entre 5 y 25 micras. Mantiene con gran precisión el perfil dimensional original del acero. En sistemas de transferencia de fluidos o componentes de precisión en los que las holguras internas son críticas, es esencial mantener las dimensiones originales exactas. Por ejemplo, si está adquiriendo una A36 Steel Pipe para intercambiadores de calor tubulares o condensadores, un acabado electrogalvanizado no alterará significativamente el espesor mínimo de pared ni la dinámica del flujo interno, mientras que un proceso de galvanizado en caliente podría requerir aumentar las dimensiones de la especificación inicial para compensar la acumulación interna del recubrimiento.
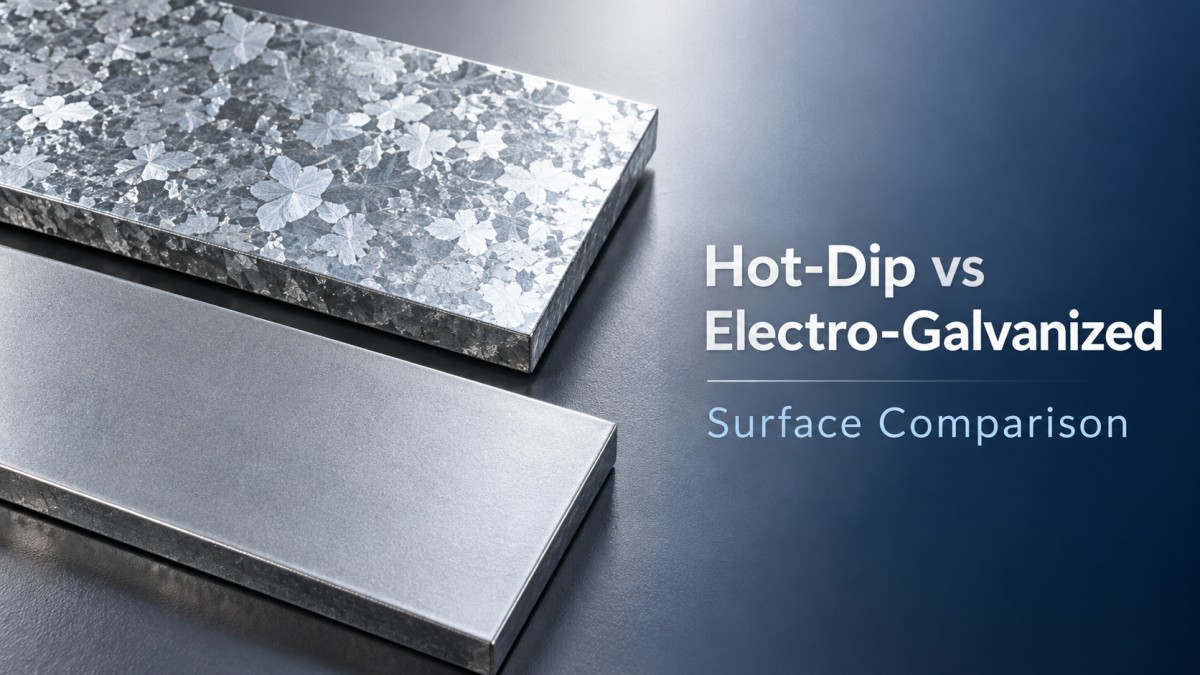
El acabado superficial también presenta diferencias considerables. El galvanizado en caliente produce un patrón cristalino conocido como flor, que puede ser rugoso e irregular. La electrogalvanización proporciona una superficie lisa, uniforme y de color gris mate, que suele preferirse cuando el componente se va a pintar o recubrir con pintura en polvo, ya que requiere menos preparación superficial y ofrece una base estética más uniforme.
Mecanismos de corrosión y límites ambientales
Ambos procesos protegen el acero mediante una barrera y protección catódica (sacrificial). Sin embargo, la vida útil depende de la cantidad de zinc disponible para sacrificarse.
En atmósferas rurales, un recubrimiento galvanizado en caliente estándar puede durar 50 años o más. En entornos industriales o costeros, donde el dióxido de azufre o los iones cloruro aceleran el consumo de zinc, la vida útil suele ser de 20 a 25 años. Cuanto más grueso sea el recubrimiento inicial, más tiempo transcurrirá antes de que se consuma por completo el zinc y el acero base empiece a oxidarse.
Los recubrimientos electrogalvanizados, al ser considerablemente más finos, suelen limitarse a aplicaciones interiores o a entornos exteriores moderados en los que están protegidos de la humedad directa y continua. En estas condiciones, pueden ofrecer de 5 a 10 años de protección sin mantenimiento. Una vez consumida la fina capa de zinc puro, el acero base empieza a corroerse rápidamente. Especificar acero electrogalvanizado para una aplicación estructural exterior en una zona costera es un error habitual que provoca fallos prematuros.
Limitaciones de fabricación y consideraciones sobre soldadura
La secuencia de fabricación con respecto al galvanizado es un factor decisivo. Si los componentes se galvanizan después de fabricarlos, el galvanizado en caliente es la opción estándar para estructuras pesadas. Sin embargo, la soldadura de acero galvanizado en caliente exige estrictos protocolos de seguridad. El intenso calor del arco vaporiza el recubrimiento de zinc, produciendo humos de óxido de zinc que pueden causar fiebre por humos metálicos. Además, el proceso de soldadura quema el recubrimiento en la zona de la soldadura y deja la unión expuesta a la corrosión. Esta zona debe limpiarse y repararse con pinturas ricas en zinc para restablecer la protección contra la corrosión.
El acero electrogalvanizado suele procesarse después del recubrimiento, especialmente en aplicaciones de chapa metálica y calibres ligeros. Como el recubrimiento es más fino y de zinc puro, genera menos humos durante la soldadura, aunque la ventilación sigue siendo obligatoria. La ductilidad de la capa electrogalvanizada permite doblar, estampar y conformar el acero sin que el recubrimiento se agriete o se desprenda, una limitación frecuente en los recubrimientos galvanizados en caliente al realizar dobleces de radio reducido.
Evaluación del costo total de propiedad
El costo inicial por tonelada o por metro cuadrado suele favorecer la electrogalvanización en chapas finas y piezas pequeñas, ya que el proceso consume menos zinc y energía. Sin embargo, para perfiles estructurales pesados, como vigas, canales y placas gruesas, el galvanizado en caliente resulta muy competitivo en costos. La evaluación económica cambia al considerar el costo total de propiedad durante el ciclo de vida del activo.
Si se utiliza un componente electrogalvanizado en un entorno que supera sus límites de resistencia a la corrosión, los costos asociados a su reemplazo prematuro, los andamios y el mantenimiento de la pintura superarán con creces el ahorro inicial. En la mayoría de los entornos, el galvanizado en caliente no requiere mantenimiento durante décadas, lo que reduce significativamente su costo a lo largo del ciclo de vida en proyectos de infraestructura, servicios públicos e industria pesada.
Matriz de decisión para evaluadores técnicos
Para seleccionar el acabado galvanizado adecuado, es necesario ajustar los parámetros del proyecto a las características físicas de los recubrimientos.
- Elija el galvanizado en caliente cuando: el componente vaya a estar expuesto a entornos exteriores, industriales o marinos; la máxima resistencia a la corrosión y una larga vida útil sin mantenimiento sean requisitos prioritarios; el perfil de acero sea grueso y se acepten cambios dimensionales de 50-150 micras; o el componente requiera una alta resistencia a la abrasión durante la manipulación o el servicio.
- Elija la electrogalvanización cuando: la aplicación sea exclusivamente interior o se encuentre en un entorno moderado y muy controlado; deban mantenerse tolerancias dimensionales ajustadas, como en piezas mecanizadas de precisión o conductos de fluidos de diámetro pequeño; el acero vaya a someterse a operaciones intensivas de conformado, embutición o doblado después de aplicar el recubrimiento; o se requiera una superficie lisa y uniforme para su posterior pintado.
Comprender estos límites garantiza que el acero galvanizado especificado funcione según lo previsto y permite equilibrar los costos iniciales de adquisición con la integridad estructural a largo plazo.


Introduzca lo que desea buscar