Cómo evitar el costoso rechazo de entregas de tuberías de acero ASTM: 7 puntos críticos de inspección antes de la aceptación
El rechazo no es el final de una entrega de tuberías de acero; es el comienzo de una cadena de consecuencias: montaje retrasado, materiales pedidos nuevamente, cuadrillas inactivas y penalizaciones contractuales. Para los responsables de control de calidad y seguridad en proyectos estructurales, el rechazo más costoso no es el que ocurre en el muelle de recepción, sino el quedebería haber ocurrido, pero no ocurrió, porque una no conformidad pasó por alto la inspección previa a la aceptación.
No se trata de cumplimiento teórico. Se trata de lo que realmente provoca el rechazo conforme a ASTM A53 (acero al carbono), A106 (servicio a alta temperatura) y A312 (acero inoxidable sin costura/soldado), normas citadas habitualmente en las especificaciones de compra, pero frecuentemente mal interpretadas en el área de recepción. Basándose en la experiencia de campo con cientos de envíos de tuberías conformes con ASTM, desde refinerías de Norteamérica hasta proyectos de infraestructura en Oriente Medio, los siguientes siete puntos de inspección separan sistemáticamente las entregas aceptadas de las rechazadas. Cada uno está directamente vinculado a criterios de prueba verificables, evidencia documentada o condiciones físicas observables, no a garantías del proveedor ni a la apariencia de los certificados.
1. Correspondencia del informe de prueba de fábrica (MTR): no solo presencia, sino precisión
Un MTR sellado no es prueba de conformidad; es el primer punto de control para la trazabilidad y la fidelidad a las especificaciones. Verifique que el informe coincida con el número de colada marcado en cada tubería (no solo en la etiqueta del paquete) y que cada requisito mecánico y químico indicado correspondaexactamente al grado y clase ASTM especificados (p. ej., A53 Grado B, Tipo E). Fallos comunes: MTR que hacen referencia a años de revisión obsoletos (ASTM A53-18 frente a la actual A53-22), valores de tracción/límite elástico que no coinciden con el espesor de pared o contenido de carbono informado fuera de las bandas de tolerancia, especialmente crítico para grados de bajo carbono como la tubería de acero inoxidable 304L, donde un contenido de carbono ≤0.03% es obligatorio para prevenir la corrosión intergranular en conjuntos soldados.
2. Precisión dimensional: el diámetro exterior y el espesor de pared no son negociables
Las tolerancias ASTM son estrictas y no son simétricas. Por ejemplo, la tubería sin costura A106 Grado B permite solo +1% / –12.5% en el espesor de pared, pero únicamente ±1% en el diámetro exterior para tamaños de hasta 12 pulgadas. Medir solo con calibradores no detecta la ovalidad; utilice un micrómetro en cuatro cuadrantes por extremo de tubería y confirme el OD con una galga de anillo si el tamaño nominal supera las 6 pulgadas. Rechace cualquier tubería cuyo espesor de pared sea inferior al mínimo permitido, incluso por 0.1 mm, si está por debajo del límite inferior de la especificación. No se trata de conservadurismo: afecta directamente a la clasificación de presión, la capacidad estructural y la integridad de las uniones soldadas.
3. Integridad superficial: más allá de los rayones estéticos
Los defectos superficiales no son solo estéticos; son posibles concentradores de tensión y puntos de inicio de corrosión o fatiga. Las normas ASTM prohíben explícitamente las laminaciones, costuras, cascarillas y solapes de laminación. Lo que a menudo se pasa por alto: marcas de esmerilado con una profundidad superior al 5% del espesor nominal de pared o reparaciones realizadas sin documentación completa ni ensayos posteriores a la reparación. Para aplicaciones de acero inoxidable, especialmente en entornos corrosivos o de alta pureza, el acabado superficial importa tanto como la composición química. Los acabados decapados o pulidos brillantes deben ser uniformes y estar libres de partículas de hierro incrustadas, que pueden comprometer la formación de la capa pasiva.
4. Preparación de extremos: la escuadría y el ángulo de bisel son funcionales, no formales
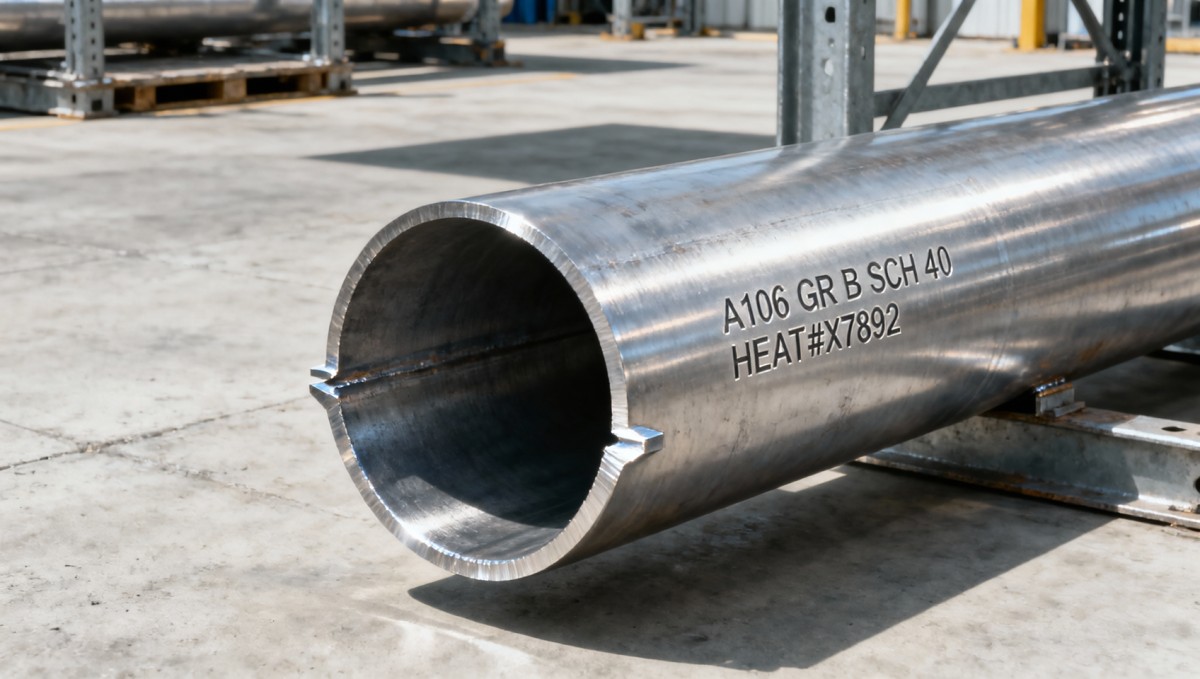
La escuadría de los extremos afecta el ajuste, la alineación de la soldadura y el asentamiento de las juntas. ASTM A53 y A106 exigen que los extremos sean «razonablemente cuadrados», pero la práctica industrial (y la mayoría de las especificaciones de proyecto) establece una desviación ≤1.6 mm sobre el diámetro. Más importante aún: el ángulo de bisel y la cara de raíz en las tuberías preparadas deben coincidir con las especificaciones del procedimiento de soldadura (WPS). Un bisel de 30° entregado como 37° puede superar la inspección visual, pero provocará perforación por fusión o fusión incompleta durante la soldadura en campo, lo que dará lugar a fallos de END y costosas reparaciones. Verifique siempre con un transportador de bisel, no mediante estimación.
5. Legibilidad e integridad del marcado: la trazabilidad comienza aquí
ASTM exige el marcado permanente del grado, tamaño, cédula, fabricante y número de colada, ya sea mediante estarcido, estampado o grabado. Los marcados desvanecidos, poco profundos o incompletos invalidan la trazabilidad. Si el número de colada de la tubería no coincide con el MTR, o si la designación del grado (p. ej., «A312 TP304L») falta o es ambigua, trátela como material sin trazabilidad. En sistemas críticos para la seguridad (p. ej., ASME B31.1/B31.3), las tuberías sin trazabilidad no pueden liberarse para su instalación, independientemente de los resultados de las pruebas.
6. Rectitud y curvatura: no solo para la alineación, sino para la integridad de la trayectoria de carga
ASTM A53 permite hasta 1/8 de pulgada por pie de longitud, pero es un máximo, no un objetivo. Para soportes estructurales o conductos portantes, una curvatura excesiva introduce cargas excéntricas, compromete las conexiones atornilladas y aumenta la tensión de flexión local. Mida utilizando una regla recta y una galga de espesores en la parte media y en ambos extremos. Rechace las tuberías cuya curvatura supere el 0.15% de la longitud total, especialmente para longitudes >6 metros, donde la desviación acumulada adquiere importancia operativa.
7. Certificado de conformidad (CoC) frente al cumplimiento real: la documentación debe coincidir con la realidad
Un CoC firmado por el fabricante tiene valor, pero solo si hace referencia a datos de prueba reales, no a declaraciones genéricas. Exija CoC que indiquen métodos de ensayo específicos (p. ej., «Prueba hidrostática conforme a ASTM A53 Sección 8.2 a 2,250 psi durante 5 segundos»), no solo «ensayado conforme a ASTM». Compare las afirmaciones del CoC con los MTR: si el CoC indica «prueba hidrostática superada» pero el MTR no registra la presión ni la duración de la prueba, es insuficiente. Del mismo modo, para grados de acero inoxidable, verifique que el CoC confirme explícitamente el recocido de solución y el decapado conforme a ASTM A312, no solo «tratado térmicamente».
Estos siete puntos no son elementos de una lista de verificación; son puntos de decisión. Cada uno representa un punto en el que la evidencia objetiva confirma o invalida la aceptación. Omitir uno, especialmente bajo presión de tiempo, no ahorra días; arriesga semanas de retraso cuando el inspector externo detecta el mismo problema durante la revisión previa a la instalación.
Lo que distingue a los proveedores confiables no es solo el cumplimiento de ASTM sobre el papel, sino el rigor con el que incorporan estas verificaciones en su proceso final de aseguramiento de la calidad antes del envío. En la recepción, la consistencia importa más que la perfección: inspeccionar el 100% de los paquetes para verificar el marcado y la correspondencia con el MTR, y luego muestrear el 10% para la verificación dimensional y superficial, aporta mucho más valor que esfuerzos esporádicos de inspección completa motivados por el pánico de última hora.
Cuando se produce un rechazo, trátelo como una señal del sistema, no como un fallo del proveedor. Registre las causas raíz: ¿se trata de una desviación dimensional recurrente? ¿Deficiencias en la documentación del MTR? ¿Discordancias en los números de colada? Esos datos afinan los criterios de compra, perfeccionan los protocolos de inspección y, en última instancia, reducen el riesgo, no solo para el próximo pedido, sino para cada tubería posterior.


Introduzca lo que desea buscar