Cómo seleccionar el canal de acero galvanizado adecuado para proyectos estructurales exteriores
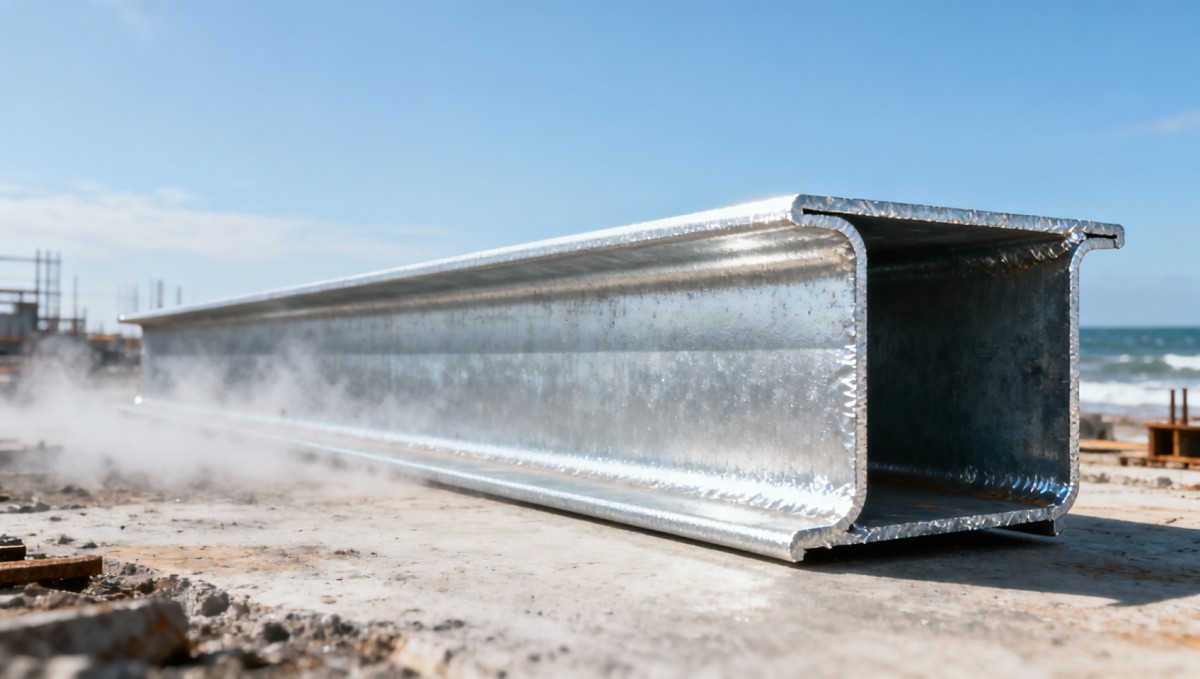
Seleccionar el canal de acero galvanizado adecuado para proyectos estructurales exteriores no consiste en hacer coincidir un número de catálogo con un plano, sino en alinear el comportamiento del material con la exposición real, la integridad de la trayectoria de carga y las limitaciones de mantenimiento a largo plazo. Para los gerentes de proyecto que supervisan infraestructuras en zonas costeras, instalaciones industriales de alta humedad o regiones con uso intensivo de sales descongelantes, la elección del canal galvanizado determina directamente si la corrosión se inicia en las costuras de soldadura, se acelera en los bordes cortados o se propaga bajo los fijadores mecánicos, problemas que rara vez aparecen en los planos de taller, pero que surgen habitualmente durante la puesta en servicio o en las inspecciones de 3–5 años.
La decisión fundamental depende de tres variables interdependientes: la masa y uniformidad del recubrimiento de zinc, el grado del acero base y su respuesta a la tracción bajo carga sostenida, y el control de las tolerancias dimensionales en la longitud y la geometría de las alas. No son especificaciones abstractas: definen cómo el canal resiste las picaduras localizadas cuando se expone a aire cargado de cloruros, mantiene la rigidez bajo cargas cíclicas inducidas por el viento y se conecta de forma fiable con uniones atornilladas sin requerir escariado ni calzado en obra.
El recubrimiento de zinc es la primera línea de defensa, pero el espesor por sí solo puede ser engañoso. Un recubrimiento nominal de 60 μm aplicado mediante galvanizado por inmersión en caliente debe verificarse en todas las superficies: en el radio interior entre el alma y el ala, a lo largo de los extremos cortados y en los orificios perforados. ASTM A123 y EN ISO 1461 especifican masas medias mínimas de recubrimiento (p. ej., 610 g/m² para acero de >6 mm de espesor), pero no garantizan la continuidad de la cobertura en discontinuidades geométricas. En la práctica, los canales con radios internos cerrados (<3 mm) suelen mostrar una menor adherencia del zinc en la zona de las esquinas, especialmente si se conforman en frío antes del galvanizado. Por ello, los canales pregalvanizados con ensayos de fábrica, en los que el conformado se realiza después del recubrimiento, ofrecen un rendimiento más predecible en estructuras expuestas, aunque el coste unitario aumente entre un 8–12%.
La selección del acero base importa más allá del límite elástico. Q235B y S235JR ofrecen ductilidad adecuada para arriostramientos generales, pero su menor relación entre resistencia a la tracción y límite elástico (~1.3–1.4) limita la capacidad de reserva ante sobrecargas imprevistas. Para soportes de señalización en voladizo o estructuras de montaje solar en cubiertas en zonas propensas a tifones, S335JR o ASTM A572 Grade 50 proporcionan mayor endurecimiento por deformación y mejor absorción de energía posterior al límite elástico, aspectos críticos cuando las ráfagas de viento superan las hipótesis de cálculo. Es importante destacar que estos grados mantienen una respuesta de galvanizado consistente: sin formación excesiva de escoria, variación mínima del moteado y adherencia fiable del recubrimiento durante los ciclos térmicos.
La precisión dimensional afecta a más que el montaje. Una tolerancia de anchura de ala de ±2 mm puede parecer menor, hasta que se atornilla a placas base preperforadas o se encajan canales en nudos de cerchas soldadas. Una variación excesiva obliga a rectificar en obra o utilizar arandelas sobredimensionadas, lo que compromete la protección anticorrosiva en los puntos de conexión. Del mismo modo, una desviación del espesor del alma superior a ±0.02 mm modifica los cálculos del módulo resistente, especialmente en canales utilizados como vigas secundarias que soportan cargas vivas distribuidas. Una reducción del 5% en el espesor efectivo del alma puede cambiar la flecha de aceptable (L/360) a límite (L/280), lo que exige un nuevo análisis o un refuerzo costoso.
La corrosión en los bordes cortados sigue siendo el modo de fallo más subestimado. Incluso con más de 60 μm de zinc, los extremos recién cortados exponen acero desnudo. Sin un sellado adecuado de los bordes, ya sea mediante pintura de retoque rica en zinc o encapsulado mecánico, la celda galvánica se forma rápidamente en condiciones húmedas y socava las áreas revestidas adyacentes. No es una cuestión teórica: las auditorías de campo de estructuras de pasarelas costeras con 12 años de antigüedad muestran que el 70% de la pérdida prematura de sección se origina dentro de los 25 mm de los extremos cortados sin sellar, no en los vanos centrales ni en las zonas de soldadura. La solución no es un recubrimiento más grueso, sino especificar canales con extremos precortados y sellados en fábrica o exigir protocolos certificados de tratamiento de bordes en las especificaciones de compra.
La compatibilidad de la trayectoria de carga se pasa por alto con frecuencia. Los canales galvanizados utilizados en conexiones resistentes a momento requieren un espaciado controlado de los orificios para pernos y rigidez de las alas. Si el ala se flexiona excesivamente bajo la pretensión de los pernos, algo habitual en variantes de menor espesor o de alas anchas, la interfaz sujeta se desliza antes de que se desarrolle la fricción completa, reduciendo la rigidez rotacional de la unión hasta en un 40%. Esto desplaza la distribución de carga en pórticos de varios vanos y aumenta la demanda sobre los elementos adyacentes. Los gerentes de proyecto deben verificar la disposición del grupo de pernos frente al momento de inercia real del ala, no solo las dimensiones nominales, y rechazar a proveedores que solo citen “tolerancias estándar EN 10029” sin confirmar la planitud del ala (≤1 mm por metro) y el paralelismo (≤0.5 mm en toda la anchura). La trazabilidad de los materiales importa menos para la documentación de cumplimiento que para la responsabilidad forense. Cuando un canal galvanizado falla prematuramente, el análisis de causa raíz depende de datos verificables a nivel de lote: composición química de la colada, en particular el contenido de Si y P, que afecta la formación de la capa de aleación de zinc; informes de ensayos de tracción vinculados a IDs específicos de bobina; y registros de temperatura del baño de galvanizado. Los proveedores que ofrecen únicamente certificados genéricos de fábrica, en lugar de informes de ensayo específicos por lote, trasladan el riesgo de diagnóstico al equipo del proyecto. Hongteng Fengda proporciona verificación de la masa del recubrimiento de zinc a nivel de lote (mediante inducción magnética + metalografía de sección transversal) y datos de tracción del acero base trazables a los números de colada del horno, lo que permite una correlación directa entre los resultados de laboratorio y las secciones entregadas.
Para aplicaciones que exigen tanto integridad estructural como funcionalidad superficial, como rampas peatonales, plataformas de equipos o rejillas de acceso marino, la placa de acero estampada 235JR ofrece una alternativa integrada en la que el rendimiento antideslizante y la resistencia a la flexión coexisten con la compatibilidad para galvanizado. Su superficie estampada elimina los recubrimientos antideslizantes secundarios y mantiene una adherencia uniforme del zinc en las características elevadas, siempre que la profundidad del patrón cumpla la regla de 0.2× el espesor del sustrato especificada en EN 10147.
En última instancia, seleccionar el canal de acero galvanizado adecuado implica rechazar las suposiciones de productos “estándar”. Requiere verificar la masa del recubrimiento *en geometrías críticas*, confirmar la idoneidad del grado de acero base *para el régimen de carga real* (no solo el mínimo exigido por norma) y tratar las tolerancias dimensionales como requisitos funcionales, no como tolerancias de fabricación. Los proyectos que consideran el canal galvanizado como un artículo básico pagan después mediante retrasos en las inspecciones, mantenimiento no planificado o sustitución prematura. Aquellos que basan la selección en una lógica de rendimiento específica para la exposición, en lugar del precio de catálogo o el plazo de entrega, logran décadas de servicio sin costes ocultos de ciclo de vida.
Página anterior:Ya es el primero
Página siguiente: Ya es el último


Introduzca lo que desea buscar