Cómo evaluar a un distribuidor de perfiles de acero: cuándo el stock, el corte y la entrega JIT realmente importan
Si está adquiriendo acero estructural para un proyecto activo de construcción o industrial, y su calendario es ajustado, sus tolerancias son estrictas y su presupuesto no es negociable, no está evaluando a los distribuidores por su «reputación» o «años de experiencia». Está comprobando si pueden entregar de forma fiable el perfil correcto, cortado según especificación, en el momento exacto en que se necesita en la obra. Ese es el verdadero filtro. Y la mayoría de los equipos de compras descubre demasiado tarde que la «disponibilidad de stock» no significa lo que suponían, que el «servicio de corte» no está estandarizado entre proveedores y que «justo a tiempo» a menudo significa «justo en problemas».
Gama de stock: no se trata de cantidad, sino de relevancia y disponibilidad
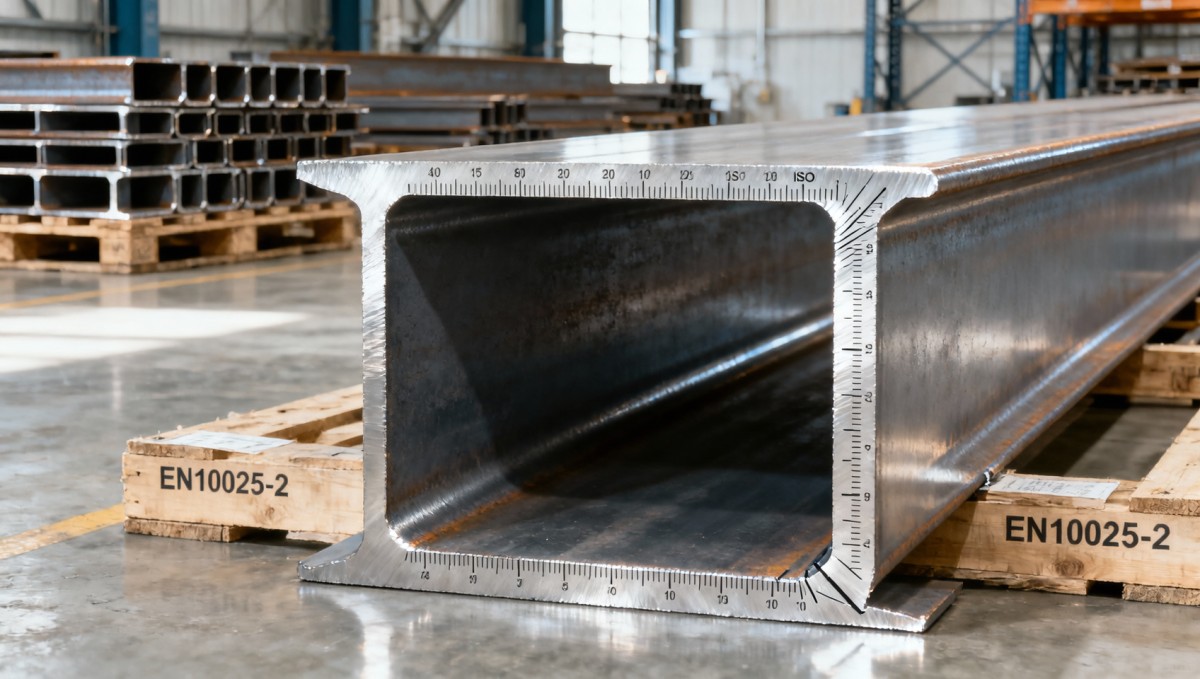
Que un distribuidor afirme tener «10.000 toneladas de ángulos y canales en stock» prácticamente no le dice nada, a menos que sepa qué tamaños, grados y longitudes están físicamente almacenados, certificados y listos para enviarse en un plazo de 48 horas. Por ejemplo, si la subestructura de su puente requiere canales S355JR de 6,0 m de longitud con informes de ensayo EN10025-2 certificados por la acería, pero la lista «en stock» del distribuidor solo muestra SS400 en paquetes de 12 m (que requieren corte secundario y nuevos ensayos), ese inventario no resulta funcional para su calendario.
La verdadera disponibilidad significa: • Perfiles estándar (ángulos, canales, secciones en T,Viga en H) almacenados en centros regionales clave, no solo a la salida de fábrica; • Un mínimo de 3–5 secciones transversales habituales por grado (p. ej., Q345B, A572 Gr 50, S275JR) disponibles en incrementos de ≤6 m, y no solo en barras de longitud completa; • Certificados de material trazables previamente asociados a los lotes de stock, y no generados bajo solicitud.
Sin esto, cada pedido se convierte en un pequeño ejercicio de abastecimiento: comprobar números de lote, esperar certificados y confirmar el cumplimiento dimensional. Ahí es donde se acumulan los retrasos, no por las aduanas o el transporte, sino por los cuellos de botella en la verificación interna.
Servicios de corte: la precisión no es opcional; si se hace mal, multiplica los costes
El corte fuera de obra no es una comodidad, sino un punto de control de calidad y costes. Pero no todos los cortes son iguales. Los bordes cortados por plasma en secciones estructurales introducen zonas afectadas por el calor que comprometen la integridad de la soldadura en aplicaciones de alta tensión, como carriles de grúa o arriostramientos sísmicos. El corte con sierra evita esto, pero solo si la sierra cuenta con la rigidez, la geometría de hoja y el control de avance suficientes para mantener una tolerancia de ±0,5 mm en un ancho de ala de 300 mm.
Lo que los equipos de compras deben verificar, no asumir: • Si el corte se realiza internamente (con equipos calibrados y procedimientos documentados) o se subcontrata a talleres externos sin trazabilidad; • Si la preparación de bordes (biselado, rectificado, achaflanado) está incluida y si cumple los requisitos de AWS D1.1 o EN ISO 9692-1 para la soldadura posterior; • Si las piezas cortadas están marcadas con el número de colada, el grado y la orientación (p. ej., «alma hacia arriba») para evitar errores de montaje en obra.
Un taller de fabricación de Norteamérica retrasó recientemente 11 días un proyecto de torre eólica de 4,2 M$ porque su distribuidor suministró vigas en H cortadas por láser con ángulos de bisel inconsistentes, lo que obligó a rehacer 87 componentes. El coste no fue solo mano de obra: activó cláusulas de penalización por incumplir hitos. Ese riesgo reside por completo en cómo se especifica, ejecuta y verifica el corte, no en el grado de acero en sí.
Entrega justo a tiempo: falla cuando la logística no está integrada con la producción
JIT funciona solo cuando el sistema logístico del distribuidor se comunica directamente con su planificación de producción, no solo con su sistema ERP. Considere una planta de fabricación mecánica en Polonia que pide secciones C conformadas en frío para una línea de montaje automatizada. Necesita 220 piezas entregadas en tres lotes durante ocho días, con cada lote programado para coincidir con las ventanas de parada de la línea. Un distribuidor con transporte de carga independiente no puede garantizarlo. Pero uno con programación de almacén sincronizada, visibilidad en tiempo real de la planta de producción y cross-docking regional sí puede, porque su «ventana de entrega» se define por el tiempo de inactividad de la máquina, no por las ETA del transportista.
Esto requiere una infraestructura que pocos distribuidores de perfiles de acero poseen realmente: • Centros regionales de consolidación cerca de grandes clústeres industriales (p. ej., Valle del Ruhr, Área Metropolitana de Toronto, zonas industriales del GCC); • Reserva dinámica de franjas horarias, no solo «el próximo camión disponible», para que los compradores reserven la hora de entrega, no solo la fecha; • Seguimiento de envíos en tiempo real vinculado al estado de liberación de la acería, no solo a la salida del contenedor.
Para los compradores del Sudeste Asiático o de Oriente Medio, esta integración es aún más crítica. La congestión portuaria, la variabilidad del transporte terrestre y la imprevisibilidad del despacho aduanero hacen que JIT no se trate de velocidad, sino de previsibilidad. Una ventana de entrega de 72 horas con un 98% de puntualidad supera siempre a una promesa «exprés de 48 horas» con un 65% de fiabilidad.
Dónde falla el marco y qué señales deben vigilarse
Tres señales de alerta rara vez aparecen en los folletos, pero descarrilan las compras de forma constante: •Afirmaciones de «stock bajo pedido»: Algunos distribuidores incluyen «vigas A992 en stock» mientras solo disponen de una o dos coladas y no cuentan con un acuerdo de suministro de respaldo. Si su proyecto necesita 120 toneladas en seis números de colada (para compatibilidad de soldadura), ese «stock» se agota rápidamente. • Corte no certificado: Un distribuidor puede ofrecer «corte gratuito», pero omitir que su sierra no está calibrada según el Anexo A.2 de ISO 9001 para la precisión dimensional, o que no conserva muestras de corte para revisión de control de calidad. • JIT sin lógica de reserva: El verdadero JIT incluye contingencias, por ejemplo, mantener el 5% de las secciones críticas como stock de seguridad en centros de destino. Si un distribuidor promete JIT pero no tiene ninguna reserva local, un retraso portuario desencadena una paralización total.
No son riesgos teóricos. Son puntos de fallo recurrentes que hemos observado en proyectos, desde centros de datos en Dubái hasta plantas automotrices en Ohio, donde los equipos de compras trataron la evaluación del distribuidor como un ejercicio documental, no como una prueba de resistencia de la cadena de suministro.
Entonces, ¿qué debería hacer a continuación?
Empiece con su próxima RFQ activa, no con una hipotética. Seleccione los tres principales distribuidores candidatos y pregúnteles por escrito: • «¿Qué secciones transversales y grados específicos de su lista “en stock” están actualmente almacenados en [su región], con certificados de acería archivados?» • «¿Puede compartir la certificación de su procedimiento de corte y confirmar si los ángulos de bisel se miden y registran por pieza?» • «¿Cuál es su índice de entregas a tiempo para pedidos JIT de varios lotes durante los últimos 90 días, y cómo definen “a tiempo” (entrada al muelle, descarga completada o colocación lista para el montaje)?»
No se conforme con promedios. Solicite los últimos tres envíos que coincidan con su especificación. Luego compárelos, no con presentaciones de marketing, sino con las limitaciones reales de su obra: ventanas de acceso de grúas, turnos de soldadores y ciclos de aprobación de inspección. Ahí es donde la capacidad del distribuidor deja de ser abstracta y empieza a determinar si su proyecto se mantiene en marcha o comienza a consumir sus contingencias.


Introduzca lo que desea buscar