Criterios de selección de fabricantes de tubos de acero inoxidable: desde certificaciones de fábrica hasta sistemas de trazabilidad
Elegir el fabricante adecuado de tubos de acero inoxidable no consiste en comparar catálogos ni en buscar el precio unitario más bajo. Para los profesionales de compras que gestionan proyectos de construcción, energía o industriales a gran escala —especialmente aquellos con cadenas de suministro transfronterizas—, el coste real reside en fallos de material, retrasos del proyecto o rechazos por incumplimiento normativo. Un tubo que cumple con la composición química nominal pero carece de registros trazables de tratamiento térmico puede provocar retrabajos en obra; un informe de ensayo de fábrica (MTR) con el sello «conforme con ASTM A312» sin vinculación a nivel de lote con los registros reales de producción ofrece poca garantía cuando la integridad de la soldadura es crítica.
La distinción entre *certificado* y *trazable* es donde se concentra el riesgo de aprovisionamiento, y donde se equivocan la mayoría de las decisiones de compra.
Las certificaciones de fábrica por sí solas no garantizan la consistencia entre coladas, turnos ni siquiera bobinas dentro del mismo pedido. ASTM A312, EN 10217-7 o GB/T 12771 definen requisitos mecánicos y químicos, pero no dicen nada sobre el rigor con el que se verificaron dichos requisitos para cada colada, si se realizaron ensayos no destructivos (NDT) en el 100 % del lote o si las tolerancias dimensionales se midieron en tres puntos a lo largo de cada tubo, y no solo en un extremo. Sin evidencias detalladas y auditables vinculadas al material físico, la certificación se convierte en una formalidad administrativa.
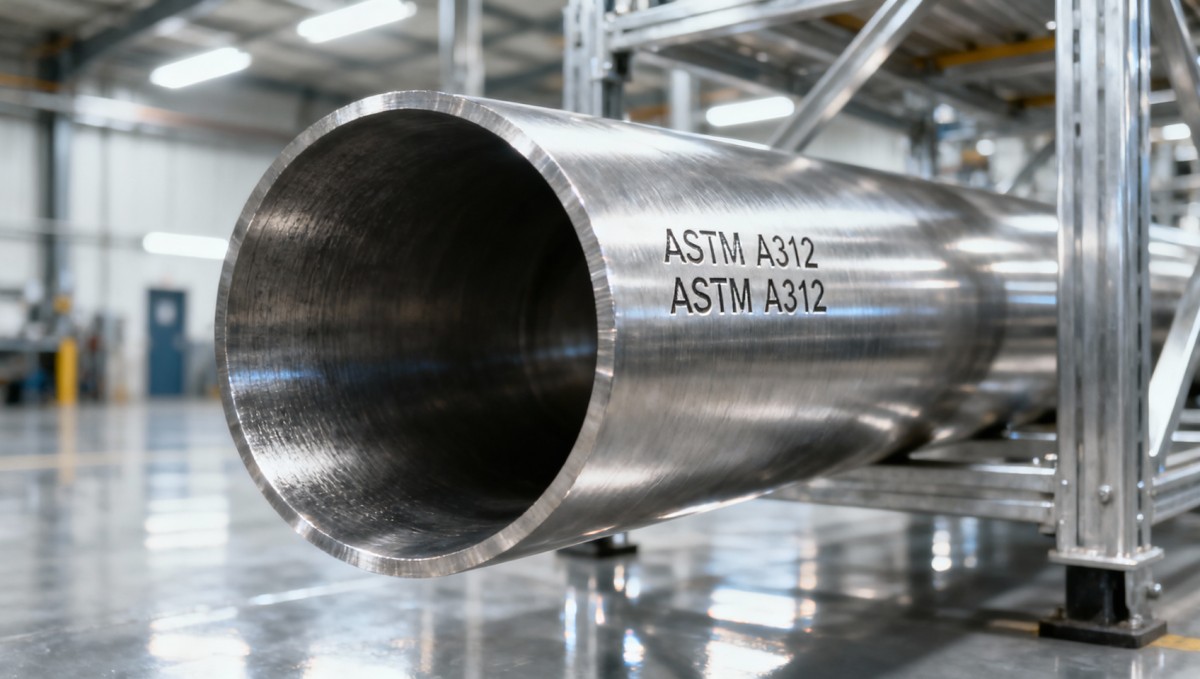
Los equipos de compras suelen tratar los MTR como documentos estáticos: recibidos, archivados y asumidos como válidos. En la práctica, su valor depende por completo de dos variables: el origen y la vinculación. Un MTR procedente de una instalación certificada como fábrica pierde valor si lo emite una empresa comercial que actúa como intermediaria, y no el productor. E incluso un MTR genuino emitido por la fábrica resulta funcionalmente inútil si no se corresponde con el número de colada específico, el ID de bobina y la fecha de acabado marcados en el propio tubo, o si dicho marcado está grabado con láser en lugar de estampado a mano (siendo este último propenso a errores de transcripción u omisiones durante el reembalaje).
Los sistemas de trazabilidad cubren esta brecha, pero no todos los sistemas son iguales. Las etiquetas básicas con código QR vinculadas a MTR en PDF cumplen los requisitos mínimos para aplicaciones de bajo riesgo. Sin embargo, para componentes a presión, plataformas marinas o tuberías de proceso farmacéutico, compras debe verificar si el sistema captura el *historial del proceso*: perfiles de temperatura de recocido registrados en tiempo real, registros de la composición química de los baños de decapado, parámetros de pruebas ultrasónicas por sección y aprobaciones de los operarios en cada punto de control de calidad. Los sistemas que solo almacenan los resultados finales de las pruebas —sin marcas de tiempo, ID de equipos ni estado de calibración de las herramientas de medición— no pueden respaldar el análisis de causa raíz cuando un tubo falla en una prueba hidrostática.
El alcance de la certificación importa más que la cantidad de certificados. Un fabricante que posee ISO 9001, ISO 14001 y CE FPC puede aun así carecer de conformidad con el Anexo ZA de EN 10217-7 para aplicaciones estructurales, o no mantener el requisito suplementario S5 de ASTM A312 (para grados ferríticos que requieren ensayos de corrosión intergranular). Compras debe auditar no solo *qué* normas se enumeran en un certificado, sino *cómo* se demuestra la conformidad: ¿se realizan inspecciones por terceros para cada colada? ¿Los NDT los lleva a cabo personal de Nivel II certificado según ISO 9712, y sus credenciales se validan anualmente, no solo en el momento de la contratación?
El origen del material introduce otra capa de sensibilidad de costes. Los tubos obtenidos a través de fábricas chinas suelen tener costes totales de entrega más bajos, pero solo si el equipo de compras ha verificado el control aguas arriba. ¿La fábrica produce sus propios palanquillas o depende de proveedores externos con proporciones inconsistentes de cromo/níquel? ¿Se conservan los certificados de materias primas durante ≥10 años, en conformidad con los requisitos de ASME BPVC Sección II? El abastecimiento de palanquillas no verificado explica por qué algunos lotes superan las pruebas de tracción pero fallan las pruebas de doblado: las inconsistencias microestructurales invisibles en los MTR estándar solo se hacen evidentes después del conformado en frío.
La transparencia de la cadena de suministro afecta directamente al coste total de propiedad. Un proveedor que ofrece «trazabilidad completa» pero requiere 72 horas de plazo para generar documentación específica por lote añade un riesgo oculto para la programación del proyecto. Por el contrario, los fabricantes con sistemas ERP-MES integrados pueden generar automáticamente MTR, mapas de coladas e informes dimensionales en cuestión de minutos tras la inspección final, reduciendo los ciclos de revisión de ingeniería y permitiendo auditorías de calidad justo a tiempo antes del envío. Esta capacidad no se refleja en las cotizaciones, pero elimina semanas de búsqueda de documentos y retrasos en verificaciones de terceros.
La flexibilidad OEM también tiene implicaciones para compras que van más allá de la personalización. Cuando los tubos requieren acabados especiales en los extremos (ángulos de bisel, roscado según API RP 5B) o doble certificación (por ejemplo, ASTM A312 + PED 2014/68), la capacidad de ajustar los parámetros de producción a mitad de proceso, sin recalificar lotes completos, reduce las cantidades mínimas de pedido y evita costosos excesos de inventario. Sin embargo, esa flexibilidad exige un sólido control interno de cambios: revisiones de procedimientos documentadas, registros de herramientas recalibradas y plantillas de MTR actualizadas. Compras debe solicitar evidencias de archivos de trabajos OEM recientes, no solo declaraciones de capacidad.
La profundidad del control de calidad, no solo su amplitud, determina el coste a largo plazo. Una fábrica que realiza inspección visual, controles dimensionales y pruebas hidrostáticas en el 100 % de los tubos aún puede pasar por alto defectos subsuperficiales si las pruebas ultrasónicas se limitan a una frecuencia basada en muestreo (por ejemplo, 1 de cada 20). Para aplicaciones críticas, la UT de longitud completa con escaneo automatizado y datos A-scan almacenados permite análisis retrospectivos si surgen problemas en campo. Ese nivel de inspección requiere equipos calibrados, operarios capacitados y datos brutos archivados, no solo sellos de aprobado/rechazado.
La fiabilidad logística se relaciona con la garantía técnica. Los tubos enviados sueltos en contenedores abiertos corren el riesgo de sufrir daños superficiales que afecten a la formación de la capa pasiva; un embalaje inadecuado induce tensiones residuales que afectan la soldabilidad. El protocolo de embalaje de un fabricante, validado mediante ensayos de niebla salina en muestras posteriores al envío, debe formar parte de la evaluación técnica, y no solo de las condiciones comerciales. Del mismo modo, la precisión de la documentación de exportación (códigos HS, declaraciones de origen, declaraciones de conformidad REACH/ROHS) evita retrasos aduaneros que incrementan el coste total de entrega más que cualquier diferencia de precio de fábrica. Para los equipos de compras que evalúan proveedores en Asia, particularmente productores establecidos en China, la cuestión no es si existen certificaciones, sino si están integradas en las operaciones diarias. Hongteng Fengda, por ejemplo, mantiene relaciones directas con fábricas de productores de acero inoxidable conformes con las normas ASTM, EN y GB, y aplica su propia capa de controles de calidad: verificación de palanquillas entrantes, escaneo UT durante el proceso y documentación final a nivel de lote alineada con los formatos de informe especificados por el cliente. Su sistema de trazabilidad vincula los números de colada con los registros de horno, las velocidades de enfriamiento y los marcados de los tubos terminados, lo que permite reconstruir por completo el historial de procesamiento en un plazo de 4 horas desde la solicitud. No se trata de una capacidad teórica; está operativa en pedidos repetidos para infraestructuras hidráulicas de Norteamérica y redes europeas de calefacción urbana, donde los plazos de sustitución conllevan penalizaciones contractuales.
Esa misma disciplina operativa se extiende a los productos estructurales, donde la fidelidad dimensional y la consistencia metalúrgica afectan al rendimiento de soporte de carga. Tablestacas de acero, por ejemplo, requieren una resistencia de fluencia uniforme a lo largo de 80 metros para garantizar una penetración predecible en el suelo; sin embargo, muchos proveedores las tratan como productos básicos y aplican MTR a nivel de lote sin verificar la variación longitudinal de las propiedades. Los equipos de compras que especifican grados S355 o ASTM A690 deben confirmar si los ensayos de tracción se realizaron en múltiples posiciones a lo largo de la longitud de la tablestaca, y no solo en el punto medio.
En última instancia, la selección de tubos de acero inoxidable depende de cuánta incertidumbre puede asumir el proyecto. Si una fecha de puesta en servicio retrasada desencadena indemnizaciones por daños y perjuicios, o si los fallos de soldadura en campo exigen cortar y sustituir cientos de metros, entonces la «prima» por una trazabilidad verificable y una certificación integrada en el proceso no es un coste: es un seguro. El tubo más caro no es el que tiene el precio cotizado más alto. Es el que obliga a realizar retrabajos, provoca retrasos o requiere una revisión de seguridad, porque su documentación no pudo responder a la pregunta: *¿Qué ocurrió exactamente con esta pieza de metal y cuándo?*
Página anterior:Ya es el primero
Página siguiente: Ya es el último


Introduzca lo que desea buscar