Al abastecer acero estructural para proyectos internacionales, los profesionales de compras suelen enfrentarse a un cuello de botella crítico: una calidad de galvanizado inconsistente por parte de fábricas de galvanizado por inmersión en caliente de terceros en China. Puede recibir perfiles angulares con una cobertura de zinc irregular, perfiles de canal que presentan óxido blanco prematuro después del transporte, o perfiles personalizados que no superan las pruebas de niebla salina al llegar a Norteamérica o Oriente Medio. Estos problemas no solo generan retrabajos, sino que también retrasan la entrega de la obra, incrementan el coste total puesto en destino y erosionan la confianza en toda su cadena de suministro. La causa principal rara vez es un acero base deficiente; es la falta de alineación entre los requisitos de rendimiento de su proyecto y el control real de la fábrica sobre la química del baño, el tiempo de inmersión, la velocidad de extracción y la manipulación posterior al tratamiento.
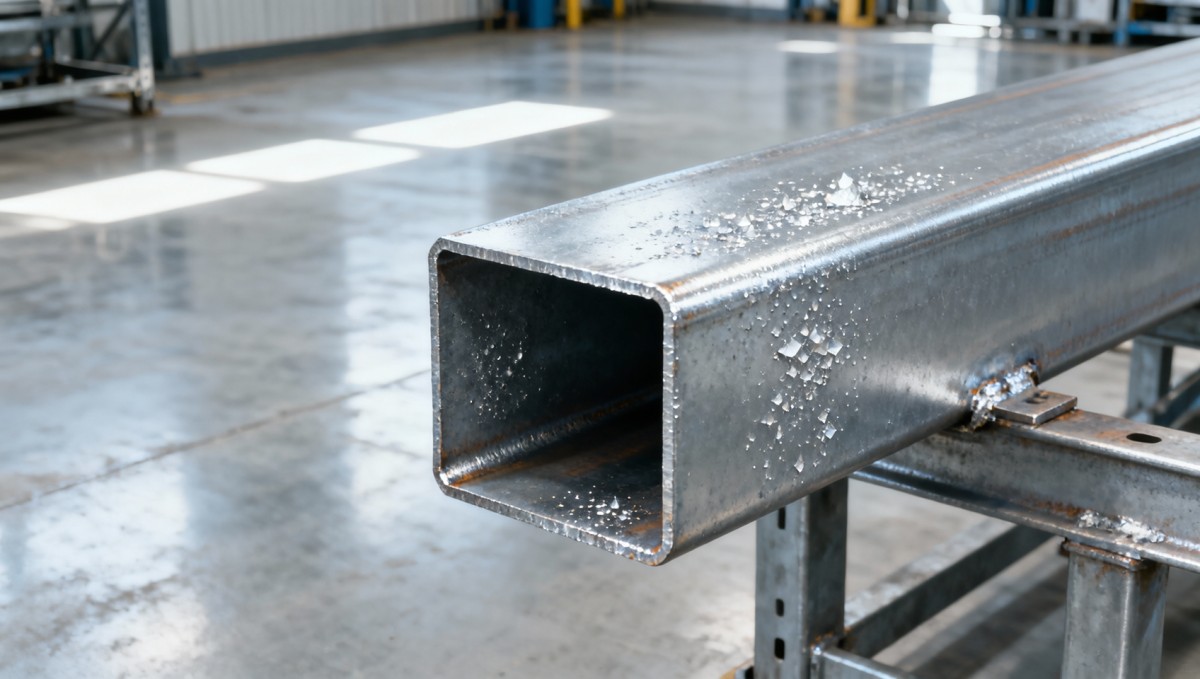
La solución no consiste en «encontrar cualquier fábrica de galvanizado certificada». Consiste en verificar que la instalación opere como una extensión integrada de su proveedor de acero estructural, y no como un subcontratista independiente. En Hongteng Fengda, el galvanizado por inmersión en caliente se realiza internamente bajo el mismo sistema de gestión de calidad que rige nuestra producción de acero estructural. Esto significa que cadaTubo de acero galvanizado pasa por un pretratamiento coordinado, control del baño de zinc e inspección posterior al galvanizado, sin transferencias, sin lagunas documentales y sin variaciones en la trazabilidad. Tratamos el galvanizado no como una etapa de acabado, sino como un proceso metalúrgico vinculado a la tolerancia dimensional, la adherencia del recubrimiento y la resistencia a la corrosión a largo plazo.
Tres puntos de control innegociables, más allá del certificado
Certificaciones como ASTM A123, EN ISO 1461 o GB/T 13912 son necesarias, pero por sí solas no son suficientes. Confirman que una fábrica *declara* cumplir con los requisitos. Lo importante es cómo se traducen esas normas en la producción diaria. Centre la verificación en estas tres realidades operativas:
1. Consistencia del pretratamiento, no solo limpieza de la superficie
Las fallas de galvanizado comienzan antes de que el acero entre en el baño de zinc. Un decapado ácido inadecuado, una concentración de fundente inconsistente o un secado desigual provocan directamente zonas sin recubrimiento, depósitos de ceniza o una mala adherencia del recubrimiento. Solicite evidencias, no solo una lista de verificación, de cómo supervisan y registran cada etapa del pretratamiento: temperatura y gravedad específica del baño ácido (medidas cada hora), pH y densidad del fundente (registrados por lote), y nivel de humedad superficial antes de la entrada. Las fábricas que dependen únicamente de la inspección visual posterior al decapado suelen pasar por alto la contaminación a microescala que causa pérdida localizada del recubrimiento. En Hongteng Fengda, todos los componentes pretratados se someten a un escaneo automatizado de resistividad superficial antes del galvanizado, una comprobación cuantitativa de óxido residual o película de aceite que la inspección visual no detecta.
2. Disciplina en el control del baño, no solo pureza del zinc
La composición del baño de zinc determina el espesor, la uniformidad y la estructura del cristalizado del recubrimiento. Además de zinc puro al 99.995%, lo importante es el control en tiempo real del aluminio (0.005–0.02%), plomo (<0.005%) y contenido de hierro (<0.03%). El exceso de hierro forma escoria que queda incrustada en el recubrimiento; un bajo contenido de aluminio reduce la fluidez, causando bordes delgados y esquinas sin recubrimiento. Verifique si la fábrica utiliza espectroscopia en línea o muestreo manual de química húmeda, y con qué frecuencia. El análisis diario de laboratorio no es suficiente si las muestras se toman solo de la superficie del baño. Un control eficaz requiere muestreo subsuperficial en múltiples puntos y registros de ajustes vinculados a los lotes reales de producción.
3. Manipulación posterior al galvanizado, no solo tiempo de enfriamiento
La forma en que se manipula el acero después de la extracción determina la integridad del recubrimiento. El enfriamiento rápido en agua fría puede inducir grietas por choque térmico; apilar secciones calientes antes de su solidificación completa atrapa vapor de zinc y provoca ampollamiento. Confirme su protocolo de enfriamiento: duración del enfriamiento al aire (mínimo 20 minutos para secciones de >10mm de espesor), límites de altura de apilamiento (máximo 3 capas para vigas de >200mm de altura) y umbrales de temperatura de manipulación (<80°C antes del transporte mecánico). Compruebe también si realizan una inspección obligatoria posterior al galvanizado: medición del espesor del recubrimiento (mínimo 3 puntos por metro, utilizando medidores de inducción magnética calibrados según ASTM E376), evaluación visual conforme a ASTM A123 Sección 7 y pruebas de adherencia (prueba de cuadrícula + cinta adhesiva) en muestras aleatorias por lote.
La capacidad no es solo tonelaje: es repetibilidad bajo carga
Una fábrica que cotiza 50,000 MT/año significa poco si el rendimiento fluctúa según el tamaño del pedido o la geometría del material. Los compradores de acero estructural necesitan plazos de entrega previsibles, no máximos teóricos. Pregunte cómo asignan la capacidad entre los distintos tipos de productos: ¿Pueden mantener un espesor de recubrimiento uniforme en vigas I de 300mm de espesor mientras procesan simultáneamente canales conformados en frío de 2mm de espesor? ¿Cuál es su tamaño mínimo de lote para perfiles personalizados y esto activa distintos parámetros de baño o frecuencias de inspección? En Hongteng Fengda, la capacidad se segmenta por peso y geometría de sección. Nuestra línea de galvanizado de doble línea separa las secciones estructurales pesadas (vigas, columnas) de los perfiles ligeros (ángulos, canales,Tubos de acero galvanizado), garantizando que el tiempo de inmersión, la velocidad de extracción y los protocolos de enfriamiento se mantengan optimizados para cada categoría sin compromisos cruzados.
Por qué la alineación de la certificación debe ser específica para cada proyecto
ASTM A123 se aplica a productos de acero de hasta 1/4 de pulgada de espesor. EN ISO 1461 cubre recubrimientos en artículos fabricados, pero no define una cobertura de bordes aceptable para conjuntos soldados. GB/T 13912 especifica una masa media mínima de recubrimiento (610 g/m² para acero de >6mm de espesor), pero no aborda la continuidad del recubrimiento en cordones de soldadura complejos, habituales en bastidores estructurales personalizados. Si su proyecto requiere ASTM A767 (para barras de refuerzo) o JIS H 8641 (para tubos de precisión), las afirmaciones genéricas de «certificación ISO» no ofrecen ninguna garantía. Exija pruebas de que la fábrica ha producido y ensayado con éxito piezas que cumplen *su norma exacta*, incluidos informes de ensayo con números de lote, fechas de ensayo y sellos de laboratorios acreditados, no solo certificados de conformidad.
Pasos prácticos de verificación antes de realizar su primer pedido
- Solicite informes de ensayo específicos por lote, no certificados genéricos, de al menos tres envíos recientes que coincidan con su tipo de perfil y rango de espesores.
- Inspeccione su libro de registro del baño de zinc: solicite entradas fechadas que muestren lecturas de aluminio, plomo y hierro durante un período de 30 días, con los ajustes correspondientes anotados.
- Verifique los registros de pretratamiento: solicite registros de temperatura del baño ácido y lecturas de densidad del fundente de una producción terminada de material similar.
- Confirme la metodología de medición del espesor del recubrimiento: ¿utilizan ensayos destructivos (sección transversal) o no destructivos (inducción magnética)? ¿El equipo está calibrado conforme a las normas NIST o equivalentes?
- Compruebe la trazabilidad: ¿pueden vincular una viga galvanizada específica con su número de colada original de acero, lote del baño de galvanizado e informe de inspección?
Las decisiones de compra no deben depender de lenguaje de marketing ni de resultados de auditoría de aprobado/suspenso. Dependen de controles de proceso observables y repetibles, especialmente cuando la resistencia a la corrosión afecta a más de 20 años de vida útil del activo. Para los compradores de acero estructural que gestionan programas de infraestructura plurianuales a través de corredores logísticos volátiles, asociarse con un fabricante donde el galvanizado se diseña, y no se subcontrata, no es una ventaja. Es el requisito básico para la mitigación de riesgos, la previsibilidad de costes y la fiabilidad en obra.


Introduzca lo que desea buscar