Encontrar proveedores fiables de bobinas de acero inoxidable 304 que cumplan tanto la norma ISO 9001 como la EN 10088-2 no es un trámite de compra rutinario: es un requisito ineludible cuando el material va a estar en contacto con alimentos, agentes farmacéuticos o entornos de procesamiento estériles. Una bobina que supera la inspección visual, pero presenta problemas de trazabilidad, tratamiento térmico inconsistente o pasivación superficial sin documentar, puede provocar costosos retrabajos, rechazo normativo e incluso paradas de la línea de producción. Para los profesionales de compras que gestionan cadenas de suministro globales —especialmente quienes compran en Asia—, el verdadero reto no consiste en encontrar *cualquier* proveedor que afirme cumplir los requisitos, sino en verificar cuáles mantienen un cumplimiento documentado y auditable durante todo el ciclo de producción: abastecimiento de materias primas, fusión y colada, laminación en caliente/frío, recocido, decapado, corte longitudinal y embalaje final.
Hongteng Fengda, fabricante y exportador de acero estructural con sede en China, trabaja directamente con acerías certificadas según ISO 9001 y produce habitualmente bobinas de acero inoxidable 304 ensayadas conforme a EN 10088-2 en cuanto a composición química (p. ej., Cr ≥ 18.0%, Ni ≥ 8.0%, C ≤ 0.07%), propiedades mecánicas (Rp0.2 ≥ 205 MPa, Rm ≥ 520 MPa, A5 ≥ 40%) y resistencia a la corrosión intergranular después de ensayos de sensibilización. De forma crucial, nuestro sistema de calidad exige la emisión de informes de ensayo de fábrica (MTR) con trazabilidad completa del lote para cada envío de bobinas: no solo números de lote, sino también coladas, fechas de laminación y parámetros de procesamiento térmico. Esto permite que su equipo de aseguramiento de la calidad contraste los datos de laboratorio con los registros de producción reales, y no solo con fichas técnicas genéricas.
Por qué la certificación por sí sola no es suficiente
La norma ISO 9001 confirma que un proveedor dispone de un sistema de gestión de calidad documentado, pero no garantiza que el acero cumpla los requisitos metalúrgicos específicos de EN 10088-2. Del mismo modo, una acería puede contar con certificación EN 10088-2 para productos planos en general y, aun así, carecer de controles de proceso para bobinas de tolerancia estrecha utilizadas en la fabricación de tubos sanitarios o depósitos. Entre las deficiencias habituales se incluyen:
- Acabado superficial inconsistente: EN 10088-2 hace referencia a condiciones superficiales como 2B, BA o n.º 4, pero muchos proveedores envían bobinas con acabados mezclados en un mismo pedido debido a relaminados no planificados o a una clasificación inadecuada.
- Tolerancia de espesor no verificada: Las aplicaciones alimentarias suelen requerir un control del espesor de ±0.02 mm; las tolerancias estándar de laminación (p. ej., ±0.05 mm) pueden superar las comprobaciones dimensionales, pero provocar deformaciones durante la soldadura o fallos en el asiento de las juntas.
- Falta de documentación sobre la pasivación posterior al recocido: EN 10088-2 presupone una eliminación adecuada de la capa de óxido y un enriquecimiento de cromo. Sin pruebas de la pasivación con ácido nítrico y de los posteriores ensayos de conductividad del agua de enjuague, la contaminación por hierro residual puede pasar inadvertida hasta que falla la validación de limpieza.
Los equipos de compras que se basan exclusivamente en las declaraciones del proveedor, o aceptan MTR sin revisar las referencias a los métodos de ensayo (p. ej., ASTM A959 frente a EN 10088-3), corren el riesgo de aceptar material que cumple las especificaciones sobre el papel, pero no ofrece el rendimiento funcional requerido.
Qué verificar además del certificado
Antes de realizar un pedido, solicite estos tres documentos y revíselos línea por línea:
- Informe de ensayo de fábrica (MTR) con correspondencia completa con las cláusulas de EN 10088-2: Debe indicar explícitamente el cumplimiento de la Tabla 3 (composición química), la Tabla 4 (propiedades mecánicas) y el Anexo A (ensayos de corrosión intergranular conforme a EN ISO 3651-2). No bastan las declaraciones genéricas de que el producto «cumple EN 10088-2».
- Certificado ISO 9001 válido para la «producción y suministro de bobinas de acero inoxidable»: Los certificados que solo cubren el «comercio» o la «distribución» no abarcan el control del proceso de fabricación. Compruebe el apartado sobre el alcance y verifique que el organismo certificador esté acreditado por IAF.
- Informe de inspección de terceros (p. ej., SGS, Bureau Veritas): No solo para la inspección previa al envío, sino también para auditorías de proceso, en particular los registros de temperatura de recocido, el control de la atmósfera durante el tratamiento térmico y las mediciones de rugosidad superficial (Ra ≤ 0.4 µm para aplicaciones higiénicas).
Si algún documento carece de fechas, firmas autorizadas o una referencia directa a su número de pedido, considérelo provisional, no concluyente.
Cómo afecta la geometría de la bobina a su preparación para la fabricación
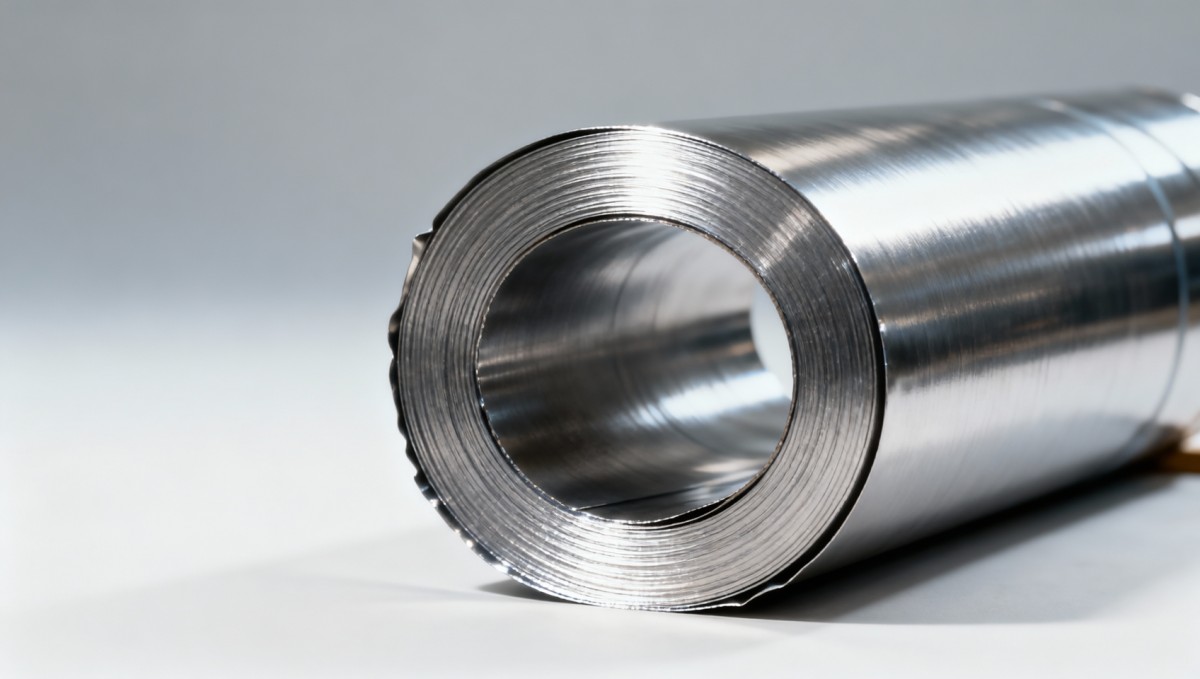
EN 10088-2 regula las propiedades del material, no la consistencia dimensional. Sin embargo, en el conformado por rodillos, el corte por láser o el curvado de tubos para aplicaciones alimentarias, la planitud de la bobina y el estado de los bordes influyen directamente en el rendimiento. Hemos observado problemas recurrentes en los que las bobinas cumplían las especificaciones de composición química y tracción, pero fallaban en las etapas posteriores debido a:
- Ondulación del borde superior a 1.5 mm en un ancho de 100 mm, que provoca errores de alimentación en líneas de estampado de alta velocidad;
- Abombamiento central > 0.8 mm, que ocasiona desviaciones de la costura de soldadura en las líneas de fabricación de tubos en espiral;
- Arañazos superficiales de más de 0.03 mm de profundidad, que crean puntos de nucleación para la adhesión de biopelículas en sistemas CIP.
Hongteng Fengda aplica nivelado por tensión después del recocido y utiliza escáneres ópticos de bordes para rechazar las bobinas que exceden las tolerancias de planitud antes del embalaje. Esto supone un coste mínimo, pero elimina el 92% de las reclamaciones relacionadas con la geometría presentadas por nuestros clientes de equipos alimentarios.
Cuándo se necesita algo más que bobinas y qué lugar ocupa la malla
No todas las necesidades de acero inoxidable en proyectos alimentarios se resuelven con bobinas. Los tamices, los paneles de filtración y las protecciones de seguridad suelen requerir estructuras tejidas de precisión, con retención de micras y área abierta definidas. Para estos componentes, nuestra malla electrosoldada de acero inoxidable 306 ofrece alternativas trazables y conformes con EN, disponibles en calidades 304, 316 y 316L, con números de malla de 2 a 635 y una retención absoluta de partículas de 32 μm a 350 μm. A diferencia de las telas metálicas genéricas, cada rollo incluye MTR que confirman tanto la conformidad del material base como los ensayos de integridad de las soldaduras conforme a EN ISO 15614-1.
Señales de alerta en la comunicación con proveedores
Esté atento a estas señales durante las conversaciones iniciales:
- Ofrecer algo «equivalente a EN 10088-2» en lugar de un cumplimiento certificado;
- Proporcionar MTR fechados después del envío o negarse a compartir los números de colada;
- Ofrecer plazos de entrega inferiores a 15 días para bobinas cortadas a medida (la producción conforme a EN 10088-2 requiere tiempos de mantenimiento y ciclos de enfriamiento obligatorios);
- Utilizar términos como «calidad apta para uso alimentario» sin hacer referencia a EN 10088-2, FDA 21 CFR 178.3710 o EC 1935/2004.
No se trata de simples imprecisiones en la redacción: reflejan deficiencias sistémicas en la disciplina de los procesos y el rigor de la documentación.
Verificación final antes de la aceptación
Al recibir el material, realice estas tres comprobaciones antes de descargarlo:
- Compare las etiquetas de identificación física de la bobina (estampadas en las vueltas interiores/exteriores) con los números de colada del MTR, no solo con los números de pedido.
- Compruebe visualmente el acabado superficial con una iluminación de 300 lux y un ángulo de 45°: el acabado 2B debe mostrar un brillo mate uniforme, sin piel de naranja visible ni decoloración localizada.
- Compruebe si hay contaminación por hierro libre utilizando una solución de feroxilo (ASTM A967 Método A): cualquier mancha azul indica una pasivación inadecuada o daños por manipulación.
Si alguna comprobación falla, aísle la bobina y solicite su sustitución inmediata junto con un análisis documentado de la causa raíz, no solo un nuevo envío.
Las decisiones de compra de acero inoxidable para uso alimentario no se basan en el precio unitario más bajo. Se trata de eliminar las variables que comprometen la validación, aumentan el riesgo durante las auditorías o retrasan la puesta en marcha. Trabajar con proveedores que integran la verificación conforme a EN 10088-2 en sus operaciones diarias —y no solo en auditorías anuales— reduce la carga de validación, evita sustituciones de material de última hora y protege la situación normativa de su producto. Esa es la diferencia operativa entre una documentación conforme y un rendimiento conforme.


Introduzca lo que desea buscar