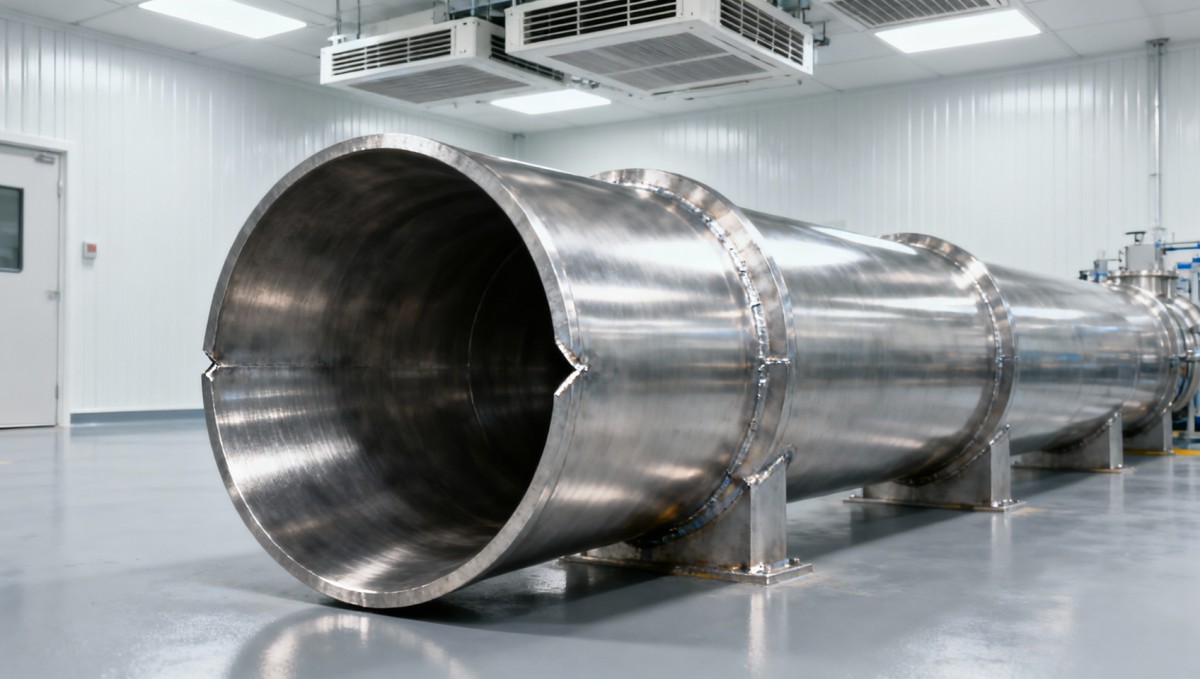
Para los profesionales de control de calidad y seguridad que supervisan instalaciones de salas blancas farmacéuticas, seleccionar el tubo de acero inoxidable 1 adecuado no es una cuestión de preferencia; es un requisito previo para mantener la integridad estéril, prevenir el alojamiento microbiano y superar las auditorías regulatorias. La rugosidad superficial (Ra), la eficacia de la pasivación y la documentación alineada con la FDA no son complementos opcionales; son criterios medibles y verificables integrados en los requisitos de cGMP y ASTM A967/A380. Si su sistema de tuberías presenta micropitting visible tras la validación de limpieza, no supera las pruebas de extraíbles o genera una no conformidad durante la revisión previa a la aprobación de la FDA, la causa raíz suele remontarse a uno o varios de estos tres puntos de control técnicos, antes de la instalación, no después.
Valor Ra: por qué ≤0,4 μm no es solo un número
La rugosidad superficial, expresada como desviación media aritmética (Ra), determina directamente el riesgo de adhesión de biopelículas en las superficies en contacto con fluidos. En los sistemas de agua farmacéutica, un Ra superior a 0,4 μm crea valles microscópicos donde se acumulan bacterias, endotoxinas y residuos de proceso fuera del alcance de los procedimientos rutinarios CIP/SIP. ASTM F2524-22 especifica que, para las tuberías de salas blancas de Clase A/B, los tubos de acero inoxidable electropulidos deben demostrar un Ra ≤0,4 μm en el muestreo de toda su longitud, no solo en un único punto de ensayo. No se trata de la estética del pulido; se trata de eliminar nichos topográficos donde la carga biológica persiste a pesar de los ciclos de esterilización validados. Los valores de Ra medidos después de la fabricación, por ejemplo, tras la soldadura o el doblado, suelen aumentar entre 0,1 y 0,3 μm debido a la alteración de la zona afectada por el calor. Esto significa que la certificación de la materia prima por sí sola es insuficiente: necesita una verificación de Ra posterior a la fabricación en segmentos de tubo terminados, con informes trazables de perfilómetro vinculados a los números de lote.
Pasivación: más allá de los baños de ácido nítrico
La pasivación elimina el hierro libre y favorece la formación de la capa de óxido de cromo, pero el cumplimiento depende de la selección del método, el tiempo de inmersión, el control de la temperatura y el enjuague posterior al tratamiento. ASTM A967 describe seis métodos aprobados (A–F), pero solo los métodos A (ácido nítrico) y B (ácido cítrico) son ampliamente aceptados para aplicaciones farmacéuticas debido a su compatibilidad con el acero inoxidable 316L y a sus bajos niveles de residuos. Se produce una omisión crítica cuando la pasivación se aplica antes del acabado superficial final: si el electropulido se realiza después de la pasivación, la capa de óxido se elimina. La secuencia correcta siempre es: fabricación → electropulido → pasivación → enjuague final → secado bajo humedad controlada. Cualquier desviación invalida la continuidad de la capa protectora. Además, la eficacia de la pasivación no se confirma mediante inspección visual; requiere una prueba de manchas con sulfato de cobre conforme al Anexo A1 de ASTM A967 o, preferiblemente, una prueba de ferroxilo conforme a la Sección 7.2 de ASTM A380. La ausencia de tinción azul indica una cobertura adecuada de óxido; la decoloración localizada señala una cobertura incompleta en cordones de soldadura o uniones mecánicas.
Cumplimiento de la FDA: documentación, no solo grado de material
El uso de acero inoxidable 316L no satisface automáticamente las expectativas de la FDA. El Código de Regulaciones Federales de Estados Unidos (21 CFR Parte 211.65) exige que las superficies de los equipos “se construyan de modo que puedan limpiarse y esterilizarse completamente”. Esto asigna la responsabilidad legal al comprador, no al proveedor, de verificar y conservar evidencia de tres elementos interdependientes: (1) Ra certificado ≤0,4 μm en todas las superficies de contacto interiores y exteriores, (2) protocolo de pasivación documentado y alineado con ASTM A967 Método A o B, incluida la concentración del baño, temperatura, duración y conductividad posterior al enjuague ≤1,0 µS/cm, y (3) trazabilidad completa del material: número de colada, informe de ensayo de fábrica (MTR) conforme a ASTM A276/A484 y certificado de conformidad que indique el cumplimiento con ASTM A312 para tubo sin costura o ASTM A778 para tubo soldado. La falta de cualquiera de estos elementos hace que todo el sistema de tuberías no sea auditable, incluso si se instala sin defectos.
Dónde la experiencia en acero estructural aporta rigor técnico
Aunque los tubos de acero inoxidable de grado farmacéutico exigen tolerancias de precisión, la integridad estructural sigue siendo fundamental, especialmente en los puntos de apoyo, zonas de anclaje e interfaces de arriostramiento sísmico. Los soportes de tuberías, colgadores y bastidores portantes deben resistir la tensión de expansión térmica sin transferir vibración ni deformación a la línea de proceso. Para proyectos que requieren componentes de doble especificación, como soportes estructurales de alta resistencia combinados con tuberías sanitarias ultrasuaves, la consistencia del material es importante.Placa de acero de alto carbono ofrece un comportamiento de fluencia predecible bajo carga sostenida, con dureza verificada mediante el código de tratamiento térmico HRBS HV10 y contenido de carbono estrictamente limitado a C≤0,15 % para evitar la sensibilización a la corrosión intergranular durante la soldadura. Su estructura de grano uniforme y su capacidad de embutición profunda también permiten anillos de refuerzo de brida y placas de montaje personalizadas consistentes, aspectos críticos donde las tuberías de salas blancas ISO Clase 5 se integran con estructuras de acero.
Pasos de verificación antes de la instalación
No confíe únicamente en los certificados proporcionados por el proveedor. Realice estas cuatro comprobaciones in situ antes de cortar o soldar:
- Comprobación puntual de Ra: Utilice un perfilómetro portátil de palpador en tres ubicaciones aleatorias por segmento de tubo (inicio/medio/final), evitando las zonas de soldadura. Rechace cualquier lectura >0,42 μm.
- Validación de pasivación: Realice una prueba de sulfato de cobre en los cordones de soldadura y las caras de las uniones mecánicas. Los depósitos azules indican exposición de hierro libre, lo que requiere repasarivación y una nueva prueba.
- Referencia cruzada de MTR: Compare el número de colada de la marcación del tubo con la resistencia a la tracción del MTR (mín. 485 MPa para 316L), contenido de azufre (≤0,030 %) y contenido de ferrita (si aplica).
- Inspección de defectos superficiales: Examine bajo luz blanca de 600 lux a un ángulo de 30° para detectar arañazos, hendiduras o marcas de esmerilado de más de 0,05 mm de profundidad; estos superan los umbrales de Ra aceptables incluso si el valor medio cumple.
Cuándo escalar la revisión técnica
Si las lecturas de Ra fluctúan a lo largo de una misma longitud de tubo, o si las pruebas de pasivación fallan únicamente en las uniones soldadas, es probable que el problema resida en un tratamiento posterior a la soldadura inconsistente, no en el material base. Del mismo modo, si los MTR indican ASTM A240 pero omiten la declaración de cumplimiento con ASTM A312, el tubo se fabricó conforme a la especificación de placa, no a la norma de tubería, por lo que no es adecuado para distribución presurizada en salas blancas. No se trata de errores del proveedor que puedan negociarse; son factores técnicos de descalificación que exigen sustitución antes de la puesta en marcha. Ninguna exención de auditoría compensa una topografía superficial no conforme o una pasivación no documentada.
La aceptación final se basa en mediciones reproducibles, no en la garantía del proveedor. Cada tubo de acero inoxidable 1 instalado en un entorno farmacéutico regulado debe contar con evidencia demostrable y respaldada por ensayos de control de Ra, fidelidad de pasivación y documentación alineada con la FDA, no solo conformidad con el grado nominal. Esta evidencia comienza con la claridad de las especificaciones, continúa con la verificación de fabricación y termina únicamente después de que la validación in situ confirme lo que declara la documentación.


Introduzca lo que desea buscar