La selección entre ASTM A312 y A269 requiere comprender con precisión el entorno operativo y las exigencias mecánicas específicas del sistema de tuberías. Aunque ambas especificaciones abarcan tubos de acero inoxidable austenítico sin soldadura y soldados, las condiciones de servicio previstas para cada una difieren significativamente. ASTM A312 está diseñada principalmente para tuberías de proceso de alta temperatura y alta presión, mientras que ASTM A269 regula aplicaciones mecánicas de uso general y para fluidos a baja presión. La aplicación incorrecta de estas normas durante las fases de adquisición o instalación puede provocar fallos catastróficos por presión, graves dificultades de instalación o gastos económicos innecesarios.
Requisitos de pruebas hidrostáticas e inspección
La diferencia más importante entre ambas especificaciones reside en sus requisitos de ensayo, que determinan directamente su idoneidad para sistemas presurizados. ASTM A312 exige que cada tramo de tubería se someta a una prueba hidrostática o a una prueba eléctrica no destructiva. La presión de prueba hidrostática para A312 se calcula en función del diámetro exterior y del espesor de pared, para garantizar que el material pueda soportar tensiones internas específicas sin fugas ni roturas. Estos rigurosos ensayos son obligatorios en las líneas de proceso que transportan fluidos peligrosos, a alta presión o a alta temperatura.
Por el contrario, ASTM A269 distingue entre tubos mecánicos y tubos para presión. Cuando se solicita como tubo mecánico, A269 no exige pruebas hidrostáticas. Esta omisión es una fuente frecuente de errores de especificación en las instalaciones. Si se instala inadvertidamente un tubo mecánico A269 en un sistema de proceso presurizado, la falta de validación hidrostática obligatoria permite que defectos longitudinales o transversales ocultos pasen inadvertidos. Bajo presión de operación, estos defectos pueden propagarse rápidamente y provocar fallos repentinos en la línea. Los protocolos de control de calidad deben verificar expresamente que la orden de compra especifique tubos para presión si se utiliza A269 en una aplicación presurizada; no obstante, A312 sigue siendo la opción de referencia más segura y adecuada para entornos de proceso.
Tolerancias dimensionales y compatibilidad con accesorios
El control dimensional varía considerablemente entre ambas normas y afecta directamente a la instalación y a la integridad de las conexiones. ASTM A269 se utiliza con frecuencia en instrumentación, líneas de control y aplicaciones de diámetro pequeño, donde son obligatorias tolerancias precisas para el diámetro exterior y el espesor de pared. La norma impone tolerancias estrictas para el diámetro exterior, a menudo de ±0.005 inches en diámetros pequeños, a fin de garantizar la compatibilidad con accesorios abocardados, sin abocardado y de compresión.
ASTM A312, diseñada para tuberías de proceso de mayor tamaño, permite variaciones dimensionales más amplias. Las tolerancias del diámetro exterior y del espesor de pared son menos estrictas, para adaptarse a las condiciones de fabricación de tuberías de pared gruesa y gran diámetro destinadas a conexiones soldadas o embridadas.
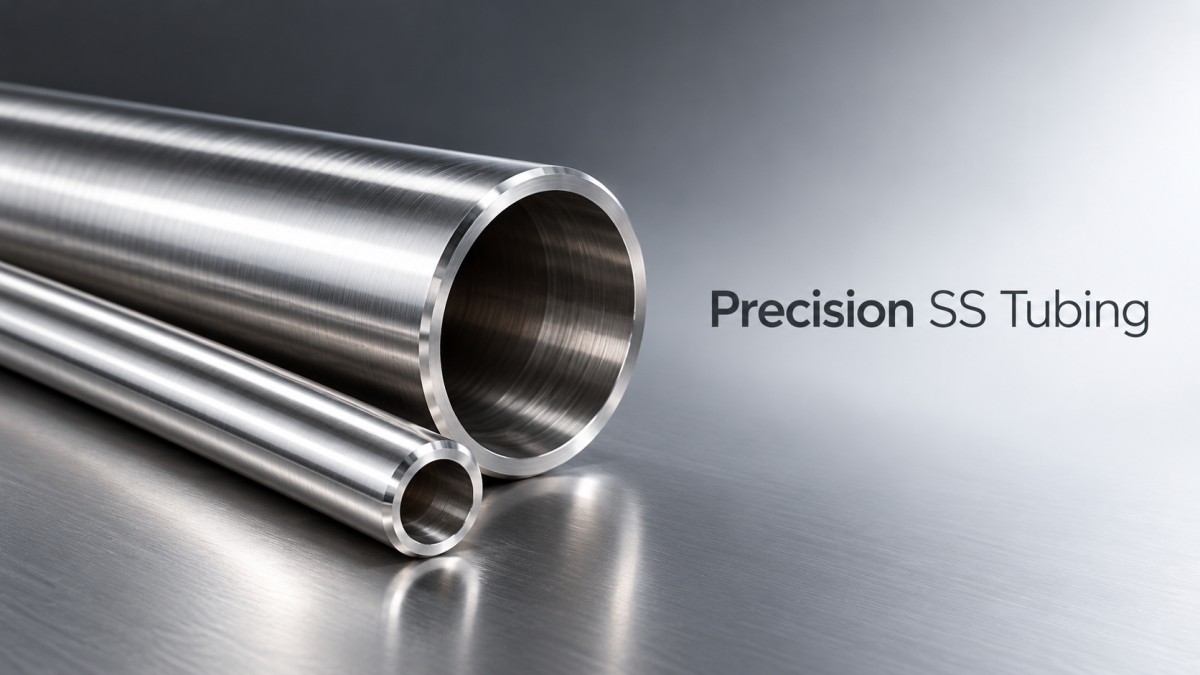
Un error frecuente en campo se produce al sustituir tubería A269 por tubería A312 en paneles de instrumentación. La mayor tolerancia del diámetro exterior de A312 impide que los accesorios de compresión muerdan correctamente la superficie del tubo. Esta falta de compatibilidad provoca fugas persistentes durante la presurización del sistema, lo que obliga a desmontar y rehacer toda la línea. A la inversa, especificar A269 para líneas de proceso de gran diámetro genera costes de fabricación innecesarios y puede dar lugar al rechazo de tuberías perfectamente aptas debido a límites de tolerancia excesivamente estrictos, que no ofrecen ninguna ventaja funcional en uniones soldadas de proceso.
Comportamiento metalúrgico y tratamiento térmico
Aunque ambas especificaciones abarcan grados austeníticos comunes, como 304, 304L, 316 y 316L, las expectativas metalúrgicas subyacentes difieren según la temperatura de servicio. ASTM A312 exige que todas las tuberías se suministren en estado recocido por solución. Este tratamiento térmico disuelve los carburos de cromo que pueden haberse precipitado durante la fabricación, restablece la resistencia a la corrosión completa del material y garantiza una resistencia óptima a la fluencia a alta temperatura. Para servicio a alta temperatura, A312 también incluye requisitos suplementarios de control del tamaño de grano y ensayos transversales específicos, que previenen la fractura frágil y la fatiga térmica a lo largo de ciclos operativos prolongados.
ASTM A269 también exige el recocido por solución para garantizar la resistencia a la corrosión, pero sus requisitos de propiedades mecánicas suelen estar adaptados al rendimiento a temperatura ambiente o moderada. Los límites de resistencia a la tracción y dureza de A269 están optimizados para aplicaciones mecánicas, como soportes estructurales, tubos de intercambiadores de calor o conducción general de fluidos, donde la fluencia a alta temperatura no es un factor de diseño principal. Al evaluar los informes de ensayos de materiales, los inspectores deben ir más allá de la composición química básica. Una composición química idéntica no garantiza un rendimiento idéntico si el historial de tratamiento térmico y las características microestructurales resultantes no se ajustan al perfil térmico de la aplicación específica.
Trabajo en frío y tensiones residuales
Los procesos de fabricación permitidos por cada norma generan distintos estados mecánicos. Los tubos mecánicos ASTM A269 suelen estirarse en frío para alcanzar las tolerancias estrictas mencionadas anteriormente y un mayor límite elástico. Este proceso de trabajo en frío introduce tensiones residuales en la matriz del material. Si posteriormente este tubo A269 estirado en frío se expone a altas temperaturas o a entornos corrosivos sin un recocido adecuado, las tensiones residuales pueden provocar distorsión dimensional o reducir considerablemente la resistencia a la corrosión, haciendo que el tubo sea susceptible al agrietamiento por corrosión bajo tensión.
ASTM A312, aunque puede incluir trabajo en frío, exige estrictamente una etapa final de recocido por solución para aliviar estas tensiones. A312 se centra en garantizar que el material permanezca estable durante los ciclos térmicos. Los inspectores que revisen certificados de fábrica de tubos A269 estirados en frío destinados a servicio a temperaturas elevadas deben verificar que se haya realizado un ciclo final de recocido; de lo contrario, deben rechazar el material para evitar fallos prematuros en campo.
Contextos de aplicación: tuberías de proceso frente a estructuras portantes
Comprender la función física del material ayuda a elegir la norma adecuada. ASTM A312 y A269 son especificaciones destinadas exclusivamente a la conducción de fluidos y a tubos mecánicos. No están diseñadas para servir como elementos estructurales principales portantes. En instalaciones industriales, las redes de transferencia de fluidos construidas con estas tuberías de acero inoxidable suelen estar apoyadas en estructuras de acero estructural pesado o integradas en ellas.
Mientras que la red de tuberías de acero inoxidable transporta los fluidos de proceso internos, las cargas estructurales externas, el peso de los equipos y las fuerzas dinámicas se soportan mediante perfiles estructurales principales. Por ejemplo, los bastidores principales de soporte y los puentes de tuberías suelen fabricarse con perfiles de acero al carbono pesado, como vigas en I, que proporcionan el momento de inercia y la capacidad portante necesarios, imposibles de alcanzar con tubos de acero inoxidable de pared delgada. Confundir la capacidad estructural de los tubos de acero inoxidable con la de los perfiles de acero estructural diseñados específicamente para este fin conduce a un dimensionamiento claramente insuficiente de los sistemas de soporte. Las tuberías de acero inoxidable se encargan del proceso químico y térmico, mientras que el acero estructural específico soporta las cargas gravitatorias y sísmicas.
Consideraciones de soldadura y separación de ajuste
Las diferencias dimensionales entre A312 y A269 también influyen en los procedimientos de soldadura y los requisitos de purga. Al soldar tubería A312, las tolerancias más amplias del espesor de pared hacen que las separaciones de ajuste puedan variar considerablemente alrededor de la circunferencia de la unión. Los ingenieros de soldadura deben tener en cuenta estas variaciones en la especificación del procedimiento de soldadura. Una pasada de raíz diseñada para una separación estrecha y uniforme puede provocar una penetración excesiva o falta de fusión si la separación real aumenta debido al rango de tolerancia más amplio de A312.
En cambio, los tubos A269, especialmente los de diámetros pequeños, mantienen una preparación de bordes y una separación de ajuste mucho más uniformes. Esta uniformidad permite procesos de soldadura orbital automatizada de alta velocidad, utilizados habitualmente en sistemas de tuberías farmacéuticos o de semiconductores de alta pureza. Intentar aplicar soldadura orbital automatizada a tubería A312 sin implementar un seguimiento de separación en tiempo real y un control adaptativo de la corriente suele producir perfiles de soldadura inaceptables y el consiguiente rechazo en la inspección radiográfica. Además, el mayor volumen interno de las tuberías A312 requiere caudales de purga de argón más elevados y tiempos de purga más prolongados para prevenir la oxidación de la pasada de raíz que los tubos de instrumentación A269, cuyo volumen interno es pequeño.
Trazabilidad del material y requisitos de marcado
ASTM A312 exige métodos de marcado específicos, que suelen incluir estarcido o estampado con troqueles de baja tensión para evitar daños superficiales que podrían iniciar la corrosión en entornos agresivos. El marcado debe incluir el número de colada, lo que permite la trazabilidad completa hasta la composición química de la colada original y los informes de ensayos mecánicos. En cambio, los requisitos de marcado de A269 pueden ser menos estrictos en cuanto al método, especialmente para tubos mecánicos de diámetro pequeño, en los que el estampado superficial podría comprometer la integridad dimensional o el acabado superficial necesarios para aplicaciones mecánicas.
Es esencial verificar que el método de marcado especificado en la orden de compra se ajuste a la norma y al entorno de servicio específico. El uso de estampados de alta tensión en tuberías de proceso A312 en entornos con cloruros puede crear concentraciones localizadas de tensiones que desencadenen agrietamiento por corrosión bajo tensión, anulando las ventajas de la aleación especificada. El personal de control de calidad debe asegurarse de que se utilicen marcados de baja tensión u otros métodos de identificación, como los códigos de barras, en las líneas de proceso críticas.
Requisitos suplementarios y errores en los pedidos
Tanto ASTM A312 como A269 permiten que el comprador exija requisitos suplementarios. Estos requisitos abordan necesidades específicas del proyecto, como ensayos de corrosión intergranular, identificación positiva de materiales o exámenes no destructivos ampliados. Un error frecuente en las adquisiciones y el control de calidad consiste en no especificar estos requisitos suplementarios durante la fase inicial del pedido.
Si una línea de proceso opera en un entorno altamente corrosivo propenso a la sensibilización, confiar únicamente en la especificación básica A312 sin exigir el ensayo suplementario de corrosión intergranular deja el material expuesto a riesgos. La norma básica garantiza el cumplimiento general, pero los requisitos suplementarios cubren la distancia entre la fabricación general y los riesgos operativos específicos. Los inspectores deben cotejar el análisis de riesgos del proceso del proyecto con las especificaciones de pedido del material para garantizar que todos los ensayos suplementarios necesarios estén documentados y se realicen antes de que la tubería salga de la fábrica. La correcta armonización de la especificación, los requisitos de ensayo y los requisitos suplementarios garantiza que la tubería de acero inoxidable seleccionada funcione de manera fiable durante toda su vida útil prevista.


Introduzca lo que desea buscar