Tubería de acero conforme a la norma ASTM: análisis de los grados A53, A106 y A333 para proyectos de petróleo y gas, energía e infraestructura
La selección de tuberías de acero conforme a la norma ASTM no es solo una cuestión de correspondencia de especificaciones, sino una evaluación técnica basada en el entorno de servicio, la prevención de modos de fallo y la integridad del sistema a largo plazo. Para los ingenieros que evalúan sistemas de tuberías en la transmisión de petróleo y gas, circuitos de vapor de centrales eléctricas o infraestructuras criogénicas, elegir entre ASTM A53, A106 y A333 no se trata de intercambiabilidad, sino de alinear el comportamiento metalúrgico con los límites operativos. Cada grado conlleva distintas restricciones químicas, térmicas y mecánicas que determinan su rango de operación seguro, no solo a la temperatura de diseño, sino durante la fabricación, las pruebas hidrostáticas, la puesta en marcha y décadas de servicio cíclico.
A53 es la especificación básica para tuberías estructurales, soldadas o sin costura, destinada a aplicaciones de baja presión y temperatura ambiente, como distribución de agua, soportes estructurales y líneas de servicios no críticos. Su contenido de carbono está limitado a 0.25%, con manganeso de hasta 1.20%, y no exige ensayos de impacto obligatorios. Aunque el Grado B (el más utilizado) ofrece una resistencia mínima a la tracción de 415 MPa y un límite elástico de 240 MPa, estos valores se degradan rápidamente por encima de 350°C. Más importante aún, A53 no requiere ensayos Charpy con entalla en V ni exige control del tamaño de grano o acondicionamiento de austenita fina, lo que la hace inadecuada cuando existe riesgo de choque térmico, cargas de fatiga o fractura frágil. A menudo se aplica incorrectamente en líneas de agua de alimentación de calderas o colectores de antorcha simplemente porque cuenta con amplia disponibilidad en inventario y ventaja de coste; sin embargo, la ausencia de verificación de tenacidad a la entalla hace que no cumpla con ASME B31.4 o B31.8 para muchos servicios de hidrocarburos presurizados.
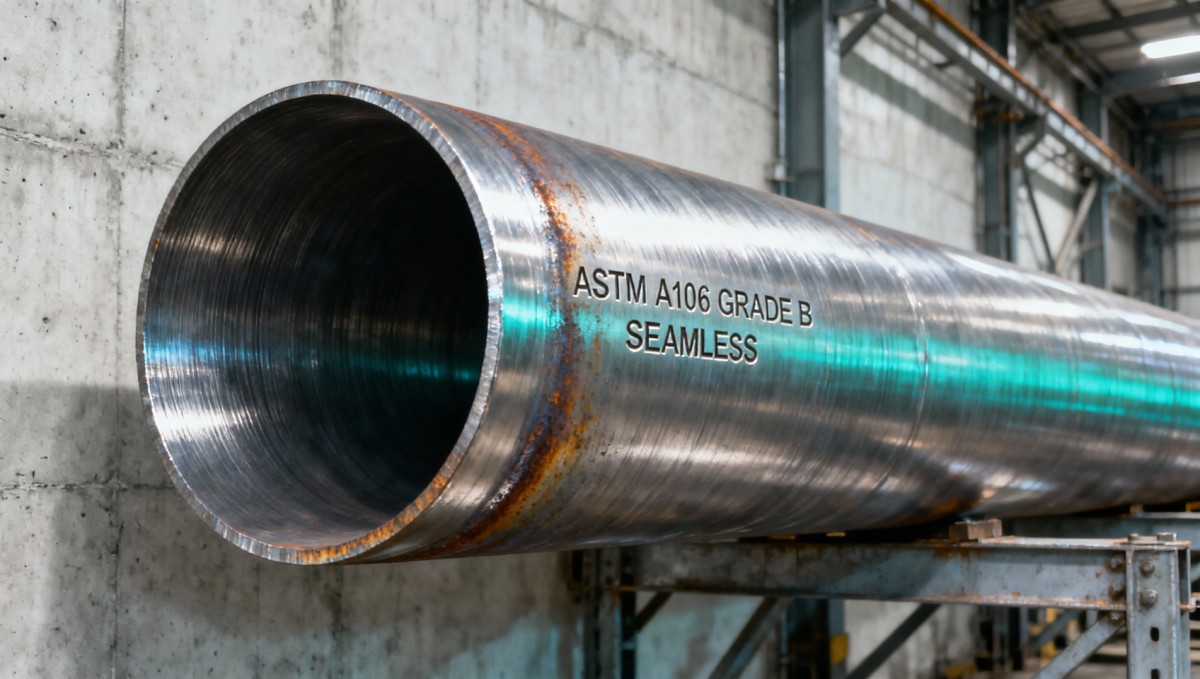
A106, en cambio, está diseñada para servicio a alta temperatura y alta presión, particularmente en tuberías de proceso de refinerías, tubos de sobrecalentadores y líneas principales de vapor. Los tres grados (A, B, C) son exclusivamente sin costura, con controles químicos más estrictos: fósforo y azufre limitados a 0.035% máx., y silicio añadido intencionalmente (0.10–0.60%) para mejorar la resistencia a la oxidación. A106 Grado B, la variante más utilizada, requiere una resistencia mínima a la tracción de 415 MPa y un límite elástico de 240 MPa *a temperatura ambiente*, pero, fundamentalmente, sus valores de tensión admisible se definen para todo un rango de temperaturas en ASME Section II Part D, validados mediante datos de tracción a temperatura elevada. Más importante aún, A106 exige tratamiento térmico para todas las tuberías sin costura superiores a NPS 4, garantizando una microestructura uniforme de ferrita-perlita y eliminando la anisotropía inducida por el trabajo en frío. Este requisito afecta directamente a la soldabilidad, la planificación del tratamiento térmico posterior a la soldadura (PWHT) y la gestión de tensiones residuales, factores que se pasan por alto de forma habitual durante la compra, pero que son decisivos durante la cualificación de soldadura en campo.
A333 es la alternativa para baja temperatura, diseñada expresamente para servicio hasta –101°C. A diferencia de A53 o A106, A333 no se define únicamente por su resistencia; su cumplimiento esencial depende del desempeño al impacto. Los ocho grados (Grados 1 a 11, excluyendo 4 y 9) requieren ensayos Charpy con entalla en V a temperaturas especificadas; por ejemplo, el Grado 6 (el más común) debe alcanzar una energía media mínima de 20 J a –46°C. No se trata de una verificación única de laboratorio: ASTM A333 exige que las probetas se tomen de la misma colada y con la misma relación de reducción que la tubería de producción, y que los ensayos de impacto se realicen tanto en orientación longitudinal como transversal cuando el espesor de pared supera 12.5 mm. La especificación también impone límites estrictos a los elementos residuales (por ejemplo, cobre ≤ 0.35%, níquel ≤ 0.40%) para evitar la fragilización por revenido durante la operación prolongada en entornos ácidos o cíclicos. Las tuberías A333 se especifican incorrectamente con frecuencia en líneas de transferencia de LNG cuando se selecciona el Grado 6 sin verificar que la temperatura de servicio real, considerando el enfriamiento transitorio durante el arranque o la caída de presión, se encuentre dentro de su rango de impacto certificado.
Las diferencias en la composición química no son académicas: determinan el comportamiento en condiciones reales. El mayor contenido de silicio de A106 mejora la adherencia de la cascarilla por encima de 450°C, reduciendo la erosión inducida por el desprendimiento de capas en los codos de sobrecalentadores. La adición controlada de aluminio en A333 (0.02–0.06%) favorece la formación de ferrita de grano fino, esencial para una tenacidad uniforme a baja temperatura. La mayor tolerancia de A53 respecto a elementos residuales aumenta la susceptibilidad al agrietamiento inducido por hidrógeno en servicio húmedo con H₂S, incluso si se controla la dureza, ya que trazas de arsénico o antimonio se segregan en los límites de grano bajo tensión. Estas diferencias no pueden resolverse únicamente mediante certificados de ensayo de fábrica; requieren la revisión de registros de análisis de cuchara, gráficos de tratamiento térmico y verificación independiente de la metodología de ensayo de impacto, incluida la velocidad del percutor, el radio del yunque y las tolerancias de mecanizado de las probetas.
Los protocolos de ensayo diferencian aún más estos grados. A53 solo permite ensayos hidrostáticos, o ensayos eléctricos no destructivos (ET) para tuberías soldadas, pero admite la inspección visual como único método de detección de defectos superficiales. A106 exige pruebas hidrostáticas para todos los tamaños, y las tuberías sin costura deben someterse a ensayos ultrasónicos (UT) o radiografía (RT) según ASTM E213/E273 si se solicitan para servicio crítico. A333 exige tanto pruebas hidrostáticas como ensayos no destructivos, además de ensayos de impacto obligatorios en cada colada; si se mezclan varias coladas en un pedido, los ensayos de impacto deben repetirse para cada colada. Esto tiene implicaciones directas para la planificación de QA/QC del proyecto: un único lote de colada A333 puede requerir de seis a ocho probetas Charpy a tres temperaturas, con trazabilidad completa hasta la colada original del lingote.
La idoneidad de la aplicación no puede inferirse únicamente a partir de la temperatura nominal de servicio. Un intercambiador de precalentamiento de crudo de refinería que opera a 280°C puede parecer compatible con A53 sobre el papel, pero los ciclos térmicos entre paradas introducen tensiones de fatiga que la estructura de grano no controlada de A53 no puede soportar de forma fiable. Del mismo modo, una línea de agua contra incendios en una plataforma offshore clasificada para una temperatura ambiente de –15°C puede requerir A333 Grado 6 no por la temperatura del fluido, sino porque la pulverización de agua de mar combinada con la sensación térmica por viento puede reducir localmente la temperatura del metal por debajo de –30°C durante tormentas invernales, provocando una fractura frágil si la tenacidad no se ha verificado.
Para los evaluadores técnicos que compran a proveedores globales, la trazabilidad es tan crítica como el cumplimiento de las especificaciones. Las normas ASTM exigen que los certificados de ensayo de fábrica (MTRs) incluyan número de colada, análisis químico, resultados de ensayos mecánicos, detalles de tratamiento térmico y verificación dimensional, pero no todos los fabricantes mantienen trazabilidad completa a nivel de lote durante la laminación, el tratamiento térmico y el acabado. Los productores reputados implementan identificación positiva de materiales (PMI) en múltiples etapas, conservan certificados de materias primas y archivan los datos de ensayo durante un mínimo de 10 años, requisitos alineados con ISO 9001:2015 y ASME QA-1. En la práctica, esto implica evaluar no solo si un proveedor *afirma* cumplir con ASTM, sino si su sistema de calidad permite reconstruir cada parámetro que influye en la mecánica de fractura, la resistencia a la fluencia o el inicio de la corrosión. La sustitución de materiales sigue siendo un riesgo persistente, no por incumplimiento intencional, sino por una redacción ambigua de las especificaciones. Expresiones como “equivalente ASTM” o “grado A106-B” sin hacer referencia a la designación completa (por ejemplo, ASTM A106/A106M-23, Grado B, Sin costura) generan lagunas en la aplicación. Una tubería marcada como “A106 Gr.B” pero fabricada conforme a una edición anterior puede omitir el informe obligatorio del tamaño de grano o la validación del tratamiento térmico posterior a la soldadura, ambos aspectos críticos para la vida útil a fatiga de alto ciclo. Los evaluadores técnicos deben verificar el año de edición, los requisitos suplementarios (por ejemplo, S1 para prueba hidrostática, S5 para ensayo de impacto) y cualquier anexo específico del comprador antes de aprobar las presentaciones.
En contextos donde se consideran alternativas de acero inoxidable, para exposición química agresiva, entornos ricos en cloruros o vida útil prolongada, la bobina de acero inoxidable 316 ofrece una resistencia superior a la corrosión por picaduras y retención de resistencia a temperatura elevada. Sin embargo, su uso introduce nuevas variables: desajuste de expansión térmica con bridas de acero al carbono, riesgos de acoplamiento galvánico en sistemas de materiales mixtos y mayores costes de fabricación debido al endurecimiento por deformación durante el doblado. No sustituye la necesidad de seleccionar el grado correcto de acero al carbono, sino que redefine las condiciones límite en las que el acero al carbono deja de ser técnicamente viable.
En última instancia, la selección de tuberías de acero conforme a la norma ASTM es una decisión de sistema, no una simple casilla de verificación de materiales. Exige cotejar los códigos de diseño (ASME B31.4, B31.8, BPVC), los perfiles ambientales (temperatura mínima/máxima de servicio, frecuencia de ciclos térmicos, agresividad del fluido) y las restricciones de fabricación (especificaciones de procedimientos de soldadura, viabilidad de PWHT, accesibilidad para NDE). Cuando estos parámetros convergen, A53, A106 y A333 no son opciones intercambiables. Son soluciones de ingeniería distintas, cada una validada para un rango específico de modos de fallo y cada una con límites exigibles que deben respetarse en todas las etapas, desde la adquisición hasta la puesta en marcha.
Página anterior:Ya es el primero
Página siguiente: Ya es el último


Introduzca lo que desea buscar