Al fabricar metales revestidos, los operarios suelen encontrarse con problemas como el desprendimiento del zinc, bordes de corte ásperos o microfisuras a lo largo de la línea de plegado. Estos defectos reducen la resistencia a la corrosión del material y requieren costosos trabajos de reparación o retoques de pintura. La clave para resolver estos problemas está en ajustar los parámetros de las herramientas para tener en cuenta las propiedades físicas de la capa de zinc y controlar el comportamiento mecánico del acero base. Al seleccionar los métodos de corte y las matrices de plegado adecuados, se puede mantener la integridad del revestimiento de zinc y lograr dimensiones precisas y fiabilidad estructural.
Cizallado mecánico y ajustes de la holgura entre cuchillas
El cizallado mecánico sigue siendo el método más común para realizar cortes rectos, pero el revestimiento de zinc plantea un desafío físico particular. La capa de zinc actúa como una barrera blanda y pegajosa que puede deformar el borde de corte si la holgura entre las cuchillas no es la adecuada. Los ajustes de holgura estándar para el acero laminado en frío sin revestimiento suelen provocar la formación excesiva de rebabas y desgarros en los bordes cuando se aplican a unachapa galvanizada.
Para evitar que el zinc se arrastre o se embadurne, aumente ligeramente la holgura entre las cuchillas con respecto a la de materiales equivalentes sin revestimiento. Como regla general, añada entre un 5 % y un 10 % al valor de holgura estándar, en función del espesor del material. Este espacio adicional permite que el zinc fluya y se corte limpiamente, sin quedar atrapado ni comprimido entre las cuchillas superior e inferior. Si la holgura es demasiado pequeña, el zinc se extruirá en la microholgura y formará una rebaba grande que deberá eliminarse antes de soldar o ensamblar.
Las cuchillas desafiladas agravan considerablemente este problema. Un filo desafilado desgarrará el revestimiento en lugar de cortarlo limpiamente, lo que provocará que el zinc se adhiera a la propia cuchilla. Es obligatorio inspeccionar y afilar las cuchillas de cizallado con regularidad. Si se acumula zinc en la cuchilla, debe limpiarse de inmediato con un cepillo de alambre de latón o un disolvente adecuado para evitar que los defectos superficiales se transfieran a las piezas siguientes.
Parámetros de corte térmico y selección de gases
Cuando se requieren métodos de corte térmico como el láser o el plasma, la vaporización del zinc plantea importantes dificultades operativas. Durante el corte por láser, el zinc se vaporiza a una temperatura mucho más baja que el sustrato de acero. Este vapor asciende y puede condensarse en la lente protectora del cabezal de corte, lo que provoca un rápido deterioro de los componentes ópticos y una calidad de corte irregular.
El uso de un gas auxiliar a alta presión, normalmente nitrógeno para obtener bordes limpios, ayuda a expulsar el zinc y el acero fundidos de la ranura de corte antes de que puedan volver a solidificarse. El oxígeno, aunque proporciona una reacción exotérmica que aumenta la velocidad de corte, quema el zinc y deja una capa de óxido gruesa y porosa a lo largo del borde. Ajustar el punto focal ligeramente por debajo de la superficie del material también puede contener la vaporización del zinc dentro de la ranura de corte, reduciendo la cantidad de vapor que asciende hacia la lente.
El corte por plasma genera aún más polvo y humos de zinc. Aunque es más rápido para secciones gruesas, la zona afectada por el calor quemará por completo el revestimiento de zinc alrededor del borde de corte. Los operarios deben tenerlo en cuenta y planificar un tratamiento posterior de los bordes cortados. El uso de gases mezclados como F5 (95 % nitrógeno, 5 % hidrógeno) puede mejorar la calidad del corte y reducir la formación de escoria en comparación con el aire comprimido estándar del taller, lo que minimiza la limpieza posterior necesaria.
Herramientas de plegado y control de la fricción
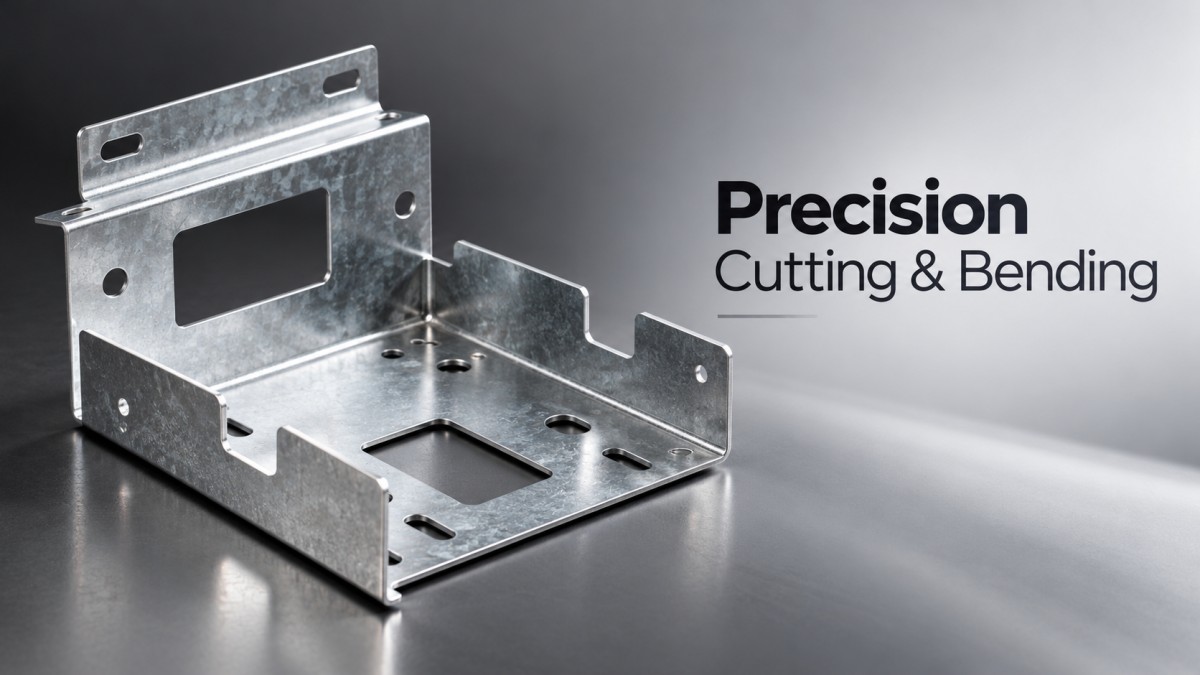
El plegado plantea otro conjunto de desafíos mecánicos. El revestimiento de zinc actúa como lubricante seco, reduciendo la fricción entre la chapa y la matriz de plegado. Aunque esto pueda parecer beneficioso, a menudo hace que el material se deslice de forma impredecible durante el ciclo de plegado, lo que provoca longitudes de ala irregulares y piezas desalineadas.
Para contrarrestar este deslizamiento, se necesitan herramientas especializadas. Aplicar una película de poliuretano o utilizar matrices con un revestimiento texturizado y antiadherente ayuda a sujetar el material con firmeza sin rayar la capa de zinc. Las matrices estándar de acero templado sin tratamiento superficial acabarán provocando inevitablemente la adherencia del zinc inducida por la fricción: el zinc se desprende de la chapa y se suelda a la matriz, creando arañazos profundos en las piezas siguientes. Los revestimientos avanzados de deposición física de vapor (PVD), como el carbonitruro de titanio (TiCN), en las superficies del punzón y la matriz pueden reducir considerablemente esta adherencia.
La elección del método de plegado también influye en el revestimiento. Por lo general, se prefiere el plegado al aire al acuñado o al plegado a fondo para materiales galvanizados. El plegado a fondo obliga al material a rozar intensamente contra la superficie de la matriz para alcanzar el ángulo final, lo que aumenta considerablemente el riesgo de adherencia del zinc y de fractura del revestimiento. El plegado al aire minimiza este contacto deslizante y permite alcanzar la geometría deseada.
Control del retorno elástico y de las propiedades del material base
El retorno elástico —la recuperación elástica del metal tras liberar la presión de plegado— es una variable constante en la fabricación de chapa metálica. La presencia del revestimiento de zinc altera ligeramente la dinámica de fricción, pero el factor principal que determina el retorno elástico son las propiedades mecánicas y el límite elástico del acero base.
Al trabajar con aceros de baja aleación y alta resistencia, el retorno elástico es mucho más pronunciado que con el acero dulce. Por ejemplo, si la fabricación incluye una placa de chapa de acero al carbono de alta resistencia, como Q345A (16Mn), el contenido de manganeso (1.20-1.50%) y el intervalo específico de carbono (0.15-0.19%) aumentan el límite elástico del material. Este límite elástico más alto hace que el metal tienda a recuperar su forma original con mayor fuerza después del plegado, por lo que se requiere una compensación precisa.
Para controlarlo, los operarios deben emplear técnicas de sobreplegado. El punzón debe penetrar en la matriz ligeramente más allá del ángulo objetivo para compensar la recuperación elástica. El valor exacto de compensación depende del espesor del material, del límite elástico y del radio de plegado específico. Realizar plegados de prueba y medir el ángulo final con un medidor digital de ángulos es la única forma fiable de ajustar los parámetros CNC adecuados para un nuevo lote de material, especialmente al fabricar componentes para maquinaria de ingeniería o camiones mineros, donde la precisión dimensional es fundamental.
Inspección posterior al procesamiento y protección de los bordes
Una vez terminadas las operaciones de corte y plegado, es necesario inspeccionar minuciosamente el revestimiento de zinc. Preste especial atención a la cara interior del radio de plegado. Aunque las microfisuras leves en el zinc son normales y suelen ser aceptables para una exposición atmosférica general, el desprendimiento grave que deja expuesto el sustrato de acero sin revestimiento requiere una intervención inmediata.
Toda zona en la que se haya eliminado por completo el revestimiento de zinc —como los bordes cortados térmicamente o los radios de plegado con fisuras graves— debe tratarse para evitar la corrosión localizada. En estas zonas expuestas se deben aplicar compuestos de galvanizado en frío que contengan al menos un 90 % de polvo de zinc en la película seca. Antes de la aplicación, asegúrese de que la superficie esté limpia y seca, y libre de aceite o compuestos de embutición. Puede ser necesario limpiar con disolvente y realizar un ligero perfilado abrasivo para garantizar la adherencia adecuada de la pintura de retoque.
La ventilación es otro aspecto imprescindible del proceso de trabajo. El corte y la soldadura de acero revestido liberan humos de óxido de zinc, que pueden causar fiebre por humos metálicos. Los sistemas de extracción localizada deben colocarse cerca de la zona de trabajo, y los operarios deben usar respiradores adecuados equipados con filtros de partículas P100 cuando los controles de ingeniería no sean suficientes para capturar los humos en el punto de origen.
Optimización de la selección de materiales para conformados complejos
El éxito de las operaciones de corte y plegado suele comenzar con la selección inicial del material y la comprensión del comportamiento metalúrgico del acero base. No todas las chapas revestidas se comportan igual bajo tensión. La calidad de conformado del acero base determina la capacidad del revestimiento de zinc para adherirse durante la deformación.
En proyectos que requieren embutición profunda o plegados complejos en varias etapas, es esencial especificar una chapa fabricada con acero base de alta conformabilidad. Estos aceros se producen mediante un control estricto de las impurezas y la forma de las inclusiones, lo que garantiza un alargamiento uniforme. El contenido de silicio (0.20-0.50%) y de aluminio (0.030-0.050%) en el metal base también influye: un contenido excesivamente alto de silicio puede generar una capa de aleación de zinc y hierro más gruesa y quebradiza durante el proceso de galvanizado, muy propensa a desprenderse durante el plegado.
En aplicaciones estructurales pesadas que requieren tanto conformabilidad como una gran capacidad de carga, elegir el grado adecuado exige encontrar un equilibrio. Una placa de chapa de acero al carbono robusta que cumpla normas internacionales como ASTM, EN, JIS o GB proporciona la integridad estructural necesaria. Cuando el metal base presenta propiedades mecánicas uniformes y una composición química controlada, la previsibilidad del proceso de plegado mejora considerablemente. Esta uniformidad reduce las tasas de rechazo, minimiza el desgaste de las herramientas y garantiza que los componentes fabricados finales funcionen de forma fiable en entornos exigentes de construcción e industria, sin comprometer su capa protectora de zinc.


Introduzca lo que desea buscar