Soldar placas de acero de alto contenido de carbono con valores elevados de HRC plantea graves desafíos metalúrgicos. Cuando el contenido de carbono supera el 0.60% o la dureza alcanza determinados niveles HRC, la temperatura de inicio de la martensita disminuye considerablemente. Al enfriarse el baño de soldadura, la transformación de austenita en martensita implica una expansión volumétrica sustancial, que genera enormes tensiones microestructurales. Si los niveles de hidrógeno difusible son elevados durante esta fase, el agrietamiento en frío se vuelve prácticamente inevitable. Resolver este problema no depende de encontrar un metal de aporte perfecto, sino de controlar con precisión el ciclo térmico y gestionar las vías de difusión del hidrógeno. Comprender la interacción entre el carbono equivalente, el grado de restricción y el hidrógeno es un requisito fundamental para obtener uniones sanas.
Gestión del ciclo térmico y control microestructural
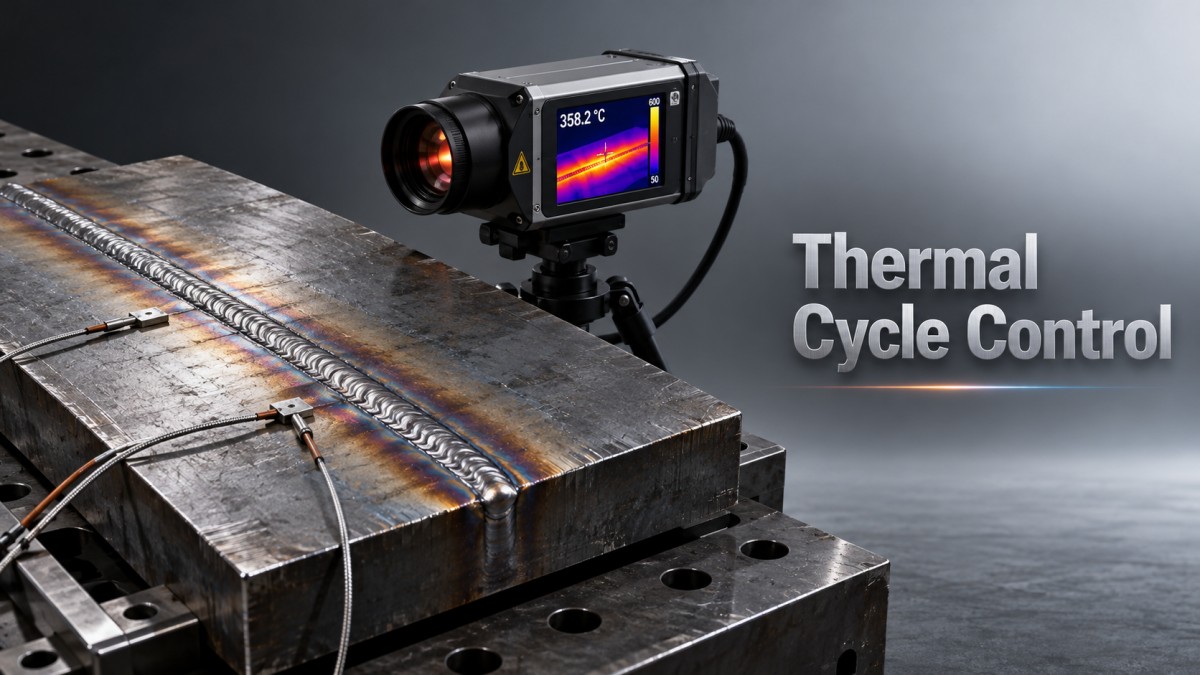
La gestión del precalentamiento y de la temperatura entre pasadas requiere un equilibrio dinámico, no una adhesión rígida a las tablas estándar. El precalentamiento reduce la velocidad de enfriamiento y da a la zona afectada por el calor tiempo suficiente para experimentar transformaciones bainíticas o perlíticas, en lugar de transformarse completamente en martensita. La cinética de transformación determina que un enfriamiento más lento permite que los átomos de carbono se difundan y formen fases más blandas y dúctiles, como la bainita superior, mientras que un enfriamiento rápido atrapa el carbono en una red tetragonal centrada en el cuerpo sobresaturada, formando martensita sin revenido.
Sin embargo, una temperatura entre pasadas más alta no siempre resulta beneficiosa. Las temperaturas excesivas entre pasadas provocan un crecimiento severo del tamaño de grano en la zona afectada por el calor y reducen drásticamente la tenacidad al impacto. En aplicaciones prácticas, la temperatura mínima de precalentamiento debe calcularse en función del espesor de la placa y del carbono equivalente, pero también debe definirse estrictamente un límite máximo. Por ejemplo, cuando el espesor de la placa supera los 50mm, la temperatura entre pasadas suele mantenerse entre 200°C y 250°C. Superar los 300°C aumenta significativamente el riesgo de fragilización. Las mediciones deben realizarse con termómetros infrarrojos en ambos lados, a una distancia mínima de 75mm de la línea central de la soldadura, y no directamente sobre la superficie de la soldadura, ya que las temperaturas superficiales se ven afectadas por la radiación y la convección del aire y no reflejan el verdadero estado térmico del metal base. Los termopares fijados mediante almohadillas magnéticas o soldadura por puntos permiten una monitorización continua y ofrecen datos más fiables que las comprobaciones puntuales intermitentes con termómetros infrarrojos, especialmente en entornos con temperaturas ambiente fluctuantes o corrientes de aire intensas.
Mitigación del hidrógeno y selección del metal de aporte
El control del hidrógeno y la selección del metal de aporte son fundamentales para prevenir el agrietamiento retardado. En la soldadura de acero de alto contenido de carbono, el hidrógeno es el principal catalizador del agrietamiento en frío. Es obligatorio utilizar electrodos o fundentes de bajo hidrógeno sometidos a un secado estricto. Los electrodos deben secarse a una temperatura de 350°C a 400°C durante al menos dos horas y almacenarse en un horno de mantenimiento a 100°C a 150°C; después, deben transportarse hasta el lugar de soldadura en termos portátiles para electrodos.
La selección de los materiales de aporte implica un compromiso entre la correspondencia de resistencia y la resistencia al agrietamiento. El uso de metales de aporte con una resistencia igual a la del metal base produce un alto contenido de carbono en el metal de soldadura, lo que favorece la formación de estructuras endurecidas. Por ello, en la práctica de ingeniería suele aplicarse el principio de correspondencia de resistencia inferior, seleccionando electrodos de acero inoxidable austenítico o electrodos de acero de alta resistencia y baja aleación. Los metales de aporte austeníticos presentan una alta solubilidad para el hidrógeno y una plasticidad excelente; absorben las tensiones de soldadura mediante deformación plástica e impiden la propagación de grietas. Este enfoque sacrifica el rendimiento a altas temperaturas y la resistencia al desgaste. Si el componente debe funcionar con niveles de dureza superiores a HRC 50, es necesario seleccionar metales de aporte de alta resistencia y baja aleación y aplicar un tratamiento térmico posterior a la soldadura riguroso.
Técnicas operativas y reducción de las restricciones
El aporte térmico de soldadura y las técnicas operativas determinan directamente la evolución microestructural. El aporte térmico determina la velocidad de enfriamiento. En placas de acero de alto contenido de carbono y alto HRC, un aporte térmico excesivo sobrecalienta la zona afectada por el calor y provoca el crecimiento del grano; un aporte térmico insuficiente causa un enfriamiento excesivamente rápido y aumenta la proporción de transformación martensítica. La ventana óptima de aporte térmico debe establecerse mediante la calificación del procedimiento de soldadura. En cuanto a la ejecución, el uso de un arco corto, cordones estrechos y soldadura multipasada constituye un principio fundamental. El espesor de cada pasada no debe superar el diámetro del electrodo; se aprovecha el efecto de revenido térmico de las pasadas posteriores sobre las anteriores para afinar el grano y reducir la dureza. El agrietamiento del cráter al final de la soldadura es un defecto común. Los soldadores deben utilizar placas de salida o reducir gradualmente la corriente para rellenar completamente el cráter; está estrictamente prohibido interrumpir el arco directamente.
El diseño de la unión y la gestión de las restricciones influyen significativamente en la distribución de las tensiones residuales. La geometría de la unión soldada afecta directamente a las tensiones de restricción. El acero de alto contenido de carbono es extremadamente sensible al grado de restricción. Al diseñar los biseles, se debe minimizar la proporción de fusión para reducir el efecto de dilución del metal base sobre el metal de soldadura. Los biseles en U requieren menos metal de aporte que los biseles en V y, por tanto, reducen la tensión de contracción total. Durante el montaje debe evitarse el ajuste forzado. Si hay desalineación o separaciones excesivas, unir las piezas a la fuerza genera enormes tensiones residuales. Estas tensiones se superponen a las tensiones térmicas de soldadura y pueden causar desgarros durante la soldadura o después de ella.
Al utilizaracero angular Q195 como soporte temporal o elemento de fijación, es necesario tener en cuenta que su menor límite elástico no proporciona rigidez suficiente para resistir las enormes fuerzas de contracción generadas durante la soldadura de acero de alto contenido de carbono. Además, su lógica de soldadura es completamente distinta de la de las placas de alto contenido de carbono; no debe utilizarse directamente como elemento de restricción fusionado con el metal base de alto contenido de carbono, para evitar la formación de una capa de transición frágil en la interfaz.
Tratamiento posterior a la soldadura y protocolos de inspección
El momento de aplicación y el control de la curva del tratamiento térmico posterior a la soldadura son innegociables en las placas de acero de alto contenido de carbono y alto HRC. El tratamiento posterior al calentamiento para eliminar el hidrógeno debe realizarse inmediatamente después de finalizar la soldadura, normalmente manteniendo la pieza entre 250°C y 350°C durante dos a cuatro horas para permitir que el hidrógeno difusible escape por completo. Si no es posible aplicar este tratamiento de inmediato, la pieza debe colocarse en una fosa aislada de enfriamiento lento. El posterior tratamiento de recocido de alivio de tensiones o revenido debe realizarse a una temperatura inferior a la temperatura de revenido original del metal base o al punto crítico Ac1, a fin de evitar el deterioro de las propiedades mecánicas generales. Las velocidades de calentamiento y enfriamiento deben controlarse estrictamente y, por lo general, no superar los 200°C por hora, para evitar la generación de nuevas tensiones térmicas.
El momento y las limitaciones de los ensayos no destructivos requieren una consideración cuidadosa. La evaluación no destructiva de las uniones soldadas de acero de alto contenido de carbono no puede realizarse inmediatamente después de la soldadura. Debido a la naturaleza del agrietamiento retardado, pueden aparecer grietas inducidas por hidrógeno horas o incluso días después de soldar. Por ello, las pruebas ultrasónicas o radiográficas deben realizarse al menos 48 horas después de la soldadura. Para uniones con espesores superiores a 50mm o con valores de carbono equivalente extremadamente altos, se recomienda esperar 72 horas. Las pruebas ultrasónicas con arreglo en fase ofrecen una resolución superior para detectar defectos internos en placas gruesas en comparación con los métodos convencionales. Los ensayos por partículas magnéticas son adecuados para detectar grietas superficiales, pero deben realizarse después de que la soldadura se enfríe a temperatura ambiente y la superficie se limpie a fondo.
Riesgos de reparación e intervenciones ambientales
La gestión de los riesgos de reparación y retrabajo es fundamental cuando se detectan defectos. Una vez identificado un defecto en una unión soldada de placas de acero de alto contenido de carbono y alto HRC, la dificultad y el riesgo del retrabajo son significativamente mayores que en el caso del acero al carbono común. Cada ciclo de retrabajo somete el metal base a otro ciclo térmico, lo que provoca un mayor crecimiento del tamaño de grano en la zona afectada por el calor y reduce la tenacidad. Preferiblemente, los defectos deben eliminarse mediante amolado mecánico o ranurado por arco de carbono. Si se utiliza el ranurado por arco de carbono, la capa carburizada de la superficie debe eliminarse completamente mediante amolado, ya que la carburización superficial aumenta significativamente la susceptibilidad al agrietamiento en frío. Tras el retrabajo, el plazo para los ensayos no destructivos vuelve a empezar. La unión reparada debe esperar de nuevo el período de mantenimiento obligatorio antes de la inspección, para dar tiempo suficiente a que se inicie y pueda detectarse cualquier nuevo agrietamiento inducido por hidrógeno.
El impacto de la temperatura ambiente y la humedad en la soldadura de acero de alto contenido de carbono suele subestimarse. Cuando la temperatura ambiente cae por debajo de 5°C o la humedad relativa supera el 80%, el riesgo de que el metal de soldadura absorba hidrógeno aumenta bruscamente. Durante los trabajos al aire libre o en talleres húmedos, deben instalarse refugios de protección localizados. Se deben utilizar calentamiento con llama o cintas calefactoras eléctricas para deshumidificar y precalentar el bisel y la zona de al menos 100mm a ambos lados. El aceite, el óxido y la humedad en la superficie del metal base no solo son fuentes de hidrógeno, sino que también causan porosidad e inclusiones de escoria. Después de amolar el bisel, se debe limpiar la zona con acetona o un limpiador específico para garantizar que el área de soldadura esté absolutamente limpia.
La soldadura de placas de acero de alto contenido de carbono y alto HRC es una tarea compleja de ingeniería de sistemas que implica metalurgia de materiales, termodinámica y comportamiento mecánico. Desde el diseño de la unión y el control del ciclo térmico hasta el tratamiento posterior a la soldadura, cualquier desviación en una etapa deja huellas en la microestructura que, en última instancia, se manifiestan macroscópicamente como grietas o fracturas frágiles. Comprender con precisión la interacción entre el carbono equivalente, el grado de restricción y el hidrógeno difusible constituye la base para garantizar el funcionamiento fiable de las estructuras soldadas en condiciones de trabajo extremas.


Introduzca lo que desea buscar