¿El acero pregalvanizado mantiene la integridad del recubrimiento después del doblado en frío a 90 grados?
Sí, pero solo en condiciones controladas y conformes con las especificaciones. Para los fabricantes de estructuras y el personal de obra que trabaja conacero pregalvanizado, el doblado en frío a 90° es una práctica habitual para formar esquinas de estructuras, fabricar soportes y realizar conexiones ajustadas en obra. Sin embargo, el rendimiento del recubrimiento de zinc después del doblado no está garantizado de forma automática. Depende del grado del acero base, la masa del recubrimiento (g/m²), el radio de doblado, la calidad de las herramientas y el rigor de la inspección posterior al doblado. En Hongteng Fengda, validamos cada lote conforme a ASTM A653 y EN 10346, no solo en cuanto al espesor del recubrimiento en el momento de la entrega, sino también respecto a su conformabilidad real y resistencia de adherencia.
Por qué importa la integridad del recubrimiento, más allá de «parece estar bien»
A menudo, los operarios suponen que una capa de zinc brillante y sin roturas después del doblado ofrece una protección completa. Esto puede inducir a error. Las microfisuras, el desprendimiento localizado o el desplazamiento del zinc en el radio exterior del doblez pueden ser invisibles a simple vista, pero crean vías directas para la penetración de humedad y cloruros. En proyectos costeros de Oriente Medio o en zonas industriales de alta humedad del Sudeste Asiático, incluso un daño menor en el recubrimiento acelera entre 3 y 5 veces la corrosión del acero base. Peor aún: muchos inspectores aceptan comprobaciones visuales de aprobado o rechazado sin realizar microscopía de secciones transversales ni pruebas de adherencia con cinta. Por eso, Hongteng Fengda incluye documentación de las pruebas de doblado en cada pedido de exportación, incluidos informes de doblado con mandril a 90° según EN ISO 1519.
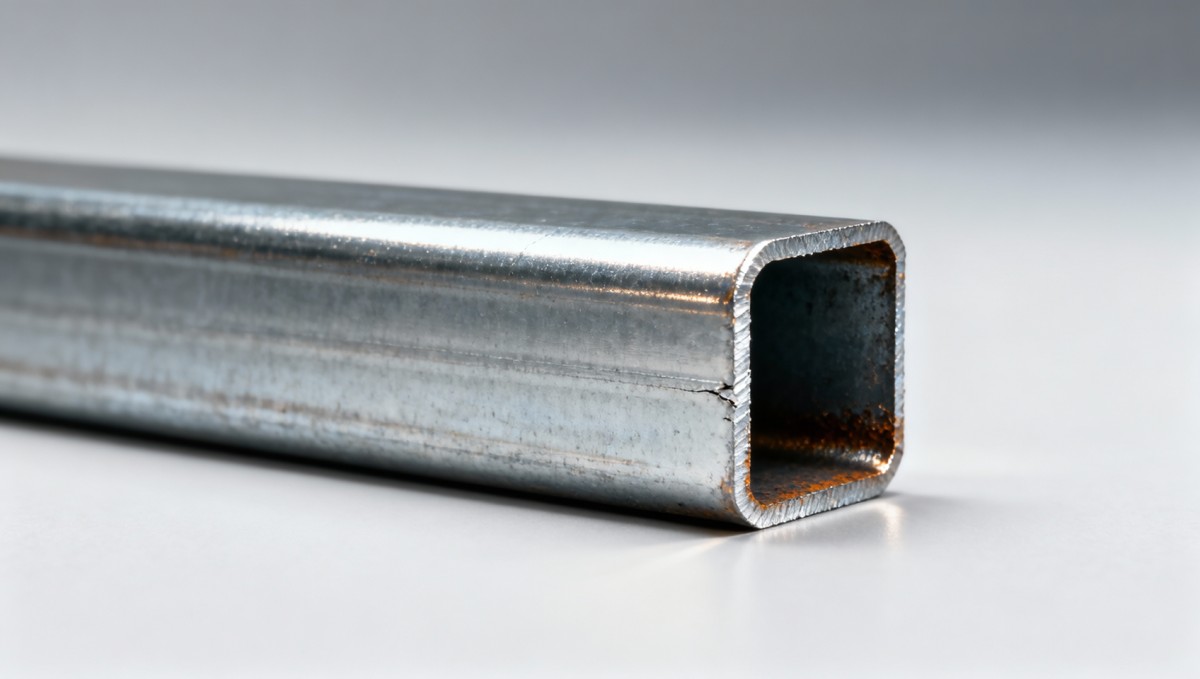
Los tres factores clave que determinan el rendimiento después del doblado
1. Masa del recubrimiento y composición de la aleación: El acero galvanizado por inmersión en caliente estándar (HDG) suele llevar 275 g/m² de zinc. Sin embargo, elacero pregalvanizado, en especial nuestros grados DX51D+Z conformes con EN 10346, utiliza una capa intermetálica de zinc-hierro con una composición de aleación precisa (fases delta y zeta) que mejora la ductilidad. Con una masa de recubrimiento ≥180 g/m² y un contenido de hierro optimizado (0.12–0.18%), nuestro material mantiene una adherencia cohesiva en dobleces de 90° con un radio mínimo de 3 veces el espesor del material, como se ha verificado en más de 12,000 toneladas enviadas para subestructuras de puentes en Norteamérica.
2. Límite elástico y alargamiento del sustrato: Los aceros de alta resistencia (>340 MPa de límite elástico) agrietan con mayor facilidad los recubrimientos durante el conformado en frío. Nuestros perfiles de canal y ángulo pregalvanizados utilizan acero base S280GD o S320GD, que equilibra la resistencia (límite elástico ≥280 MPa) con el alargamiento (≥22%). Esto evita la fractura frágil en el vértice del doblez y minimiza el desprendimiento de zinc. A modo de comparación: los sustratos de baja ductilidad presentan una pérdida de zinc >15% en el radio exterior tras el doblado a 90°, medida mediante análisis gravimétrico después de la prueba.
3. Radio de doblado y precisión de las herramientas: Un doblez de 90° realizado con herramientas de ángulo agudo (por ejemplo, con un ángulo de matriz en V < 85°) concentra la tensión y aumenta hasta un 40% el riesgo de desprendimiento. Recomendamos un radio interior mínimo de 2.5 veces el espesor del material para ángulos de ≤6 mm y de 3 veces para perfiles más gruesos. Todas nuestras guías de doblado OEM incluyen tablas de radios calibradas según ASTM A653 Clase G90 y EN 10346 Z275. Los equipos de obra que utilizan prensas plegadoras hidráulicas informan de una tasa de éxito del 98.7% en el primer intento cuando siguen estas especificaciones, frente al 72% con configuraciones genéricas basadas en reglas prácticas.
Cómo verificar la integridad en obra, sin necesidad de laboratorio
Los operarios no necesitan imágenes SEM para evaluar la fiabilidad. Este es nuestro protocolo de verificación en campo de 3 pasos, que los equipos utilizan a diario en obras de construcción de Dubái y plantas industriales de Polonia:
Paso 1: Prueba de adherencia con cinta (ASTM D3359-B): Aplique firmemente cinta adhesiva sensible a la presión 3M 610 sobre la zona doblada y, a continuación, retírela en un ángulo de 180°. Resultado aceptable: eliminación de ≤5% del recubrimiento (sin escamas de más de 1 mm). Umbral de rechazo: desprendimiento continuo en forma de cinta o pérdida de >15% del área.
Paso 2: Inspección visual y con aumento: Utilice una lupa de bolsillo de 10× para comprobar si hay microfisuras a lo largo del radio exterior. Señal de alerta crítica: fisuras paralelas separadas por <0.5 mm, indicativas de una deformación excesiva que supera el límite de ductilidad del recubrimiento.
Paso 3: Prueba puntual de niebla salina (opcional, pero recomendada): Aplique una solución de NaCl al 5% en la zona doblada y observe si se forma óxido blanco en un plazo de 2 horas. La aparición temprana de eflorescencias indica que la función de barrera se ha visto comprometida. Suministramos kits de prueba rápida con todos los envíos de acero pregalvanizado a nuestros clientes de Oriente Medio.
Cuándo conviene evitar el doblado en frío y qué utilizar en su lugar
El doblado en frío delacero pregalvanizado no es adecuado en tres situaciones: (1) cuando el espesor del material es >8 mm, (2) cuando se requiere un radio de doblado <2× el espesor y (3) cuando el material estará expuesto a condiciones abrasivas o químicas (por ejemplo, canales de aguas residuales). En estos casos, Hongteng Fengda recomienda dos alternativas: (a) componentes pregalvanizados conformados en caliente (doblados antes del galvanizado) o (b) retoques posteriores a la fabricación con epoxi rico en zinc (ASTM D520 Tipo II). Para aplicaciones marinas de alta corrosividad, también ofrecemos soluciones híbridas, como combinar estructuras pregalvanizadas con fijaciones y selladores de acero inoxidable.
Para componentes críticos de metales no ferrosos, considere nuestrabarra cuadrada de acero inoxidable 310, diseñada para entornos en los que el galvanizado no es viable, como líneas de procesamiento de grado alimentario o carcasas de instrumentación para instalaciones marinas. Su composición de acero inoxidable 201 ofrece una resistencia superior a los ácidos orgánicos y a los ciclos térmicos, y complementa los sistemas estructurales pregalvanizados en los que las uniones de materiales distintos requieren mayor durabilidad.
La garantía de calidad de Hongteng Fengda, incorporada en cada bobina
No tratamos la integridad del recubrimiento como una comprobación posterior a la producción. Se garantiza desde la selección de la bobina: todo nuestroacero pregalvanizado parte de acero laminado en frío (CR) que cumple límites estrictos de calidad comercial (CQ) y calidad para embutición (DQ), lo que garantiza una estructura de grano uniforme y un mínimo de inclusiones superficiales. El galvanizado se realiza en baños de circuito cerrado con fundente controlado y monitorización en tiempo real de la composición química del baño de zinc (niveles de Al, Ni y Fe). Cada bobina se somete a un mapeo automatizado del espesor del recubrimiento (barrido XRF en 50 puntos por metro), además de una prueba obligatoria de doblado a 90° en tiras de muestra según el Anexo B de EN 10346.
Los compradores de todo el mundo reciben trazabilidad completa: informes de ensayo de fábrica (MTR), certificados de pruebas de doblado y datos de adherencia del zinc específicos de cada lote. Para los clientes de EE. UU., proporcionamos cartas de conformidad con ASTM A653 firmadas por laboratorios externos (SGS, Bureau Veritas). No se trata de una mera formalidad de cumplimiento: así ayudamos a los fabricantes a evitar costes de retrabajo que promedian $2,400 por hora cuando se retrasan los plazos de proyectos de infraestructura.
Conclusión: la integridad es posible, pero no está garantizada
El doblado en frío delacero pregalvanizado a 90° conserva la integridad del recubrimiento, siempre que se controlen las variables: acero base adecuado, masa de recubrimiento suficiente, radio de doblado apropiado y verificación en campo. En Hongteng Fengda eliminamos las conjeturas al incorporar la validación de ingeniería en las especificaciones del producto, no solo en las fichas técnicas. Cuando su proyecto requiere precisión estructural y resistencia a la corrosión a largo plazo —desde las azoteas de Riad hasta los centros de transporte de Toronto—, elija acero pregalvanizado respaldado por un control riguroso del proceso, no solo por un acabado brillante.


Introduzca lo que desea buscar