El acero estructural de alta resistencia puede reducir la sección necesaria para resistir la fluencia, pero un límite elástico especificado más alto no implica automáticamente una estructura más ligera y fácil de fabricar. La soldabilidad depende de la composición real del acero, el espesor del producto, la restricción de la unión y el procedimiento de soldadura. Un grado que parece atractivo en un cálculo de resistencia puede requerir una fabricación más controlada que una alternativa de menor resistencia.
Al evaluar el acero estructural de alta resistencia para una viga, un arriostramiento o un soporte de equipo soldados, empiece por la resistencia de diseño aplicable al espesor pedido. Después, compruebe que el análisis químico y la condición de suministro del material sean compatibles con el procedimiento de soldadura propuesto. La deflexión, el pandeo, la fatiga y el comportamiento de las uniones pueden ser determinantes antes de que se pueda aprovechar plenamente el mayor límite elástico.
El límite elástico es un parámetro de diseño, no una descripción completa del material
El límite elástico indica la tensión a la que el acero empieza a deformarse plásticamente según un criterio definido para el ensayo de tracción. Las especificaciones estructurales suelen establecer un valor mínimo para un grado, un intervalo de espesores y una condición del producto determinados. El valor utilizado en el diseño debe proceder de la norma de producto y de las reglas de diseño pertinentes; no debe basarse únicamente en el nombre del grado ni en una descripción general del proveedor.
En muchos aceros estructurales, el límite elástico mínimo especificado disminuye a medida que aumenta el espesor. Por tanto, un diseño basado en el valor correspondiente a una chapa delgada podría sobrestimar la capacidad de un ala, una placa o un elemento de unión más gruesos. Consulte el intervalo de espesores de la norma para cada producto, incluido si el espesor indicado es el de la placa o el espesor determinante de una sección laminada.
El límite elástico también es distinto de la resistencia a la tracción. Esta última describe la tensión máxima alcanzada en un ensayo de tracción; no sustituye al límite elástico en las verificaciones regidas por la fluencia. El alargamiento y las propiedades de impacto aportan información adicional sobre la deformación y la tenacidad, pero deben evaluarse conforme al método de ensayo, la orientación y la temperatura especificados.
Un grado de mayor resistencia puede reducir el área necesaria en un elemento cuyo diseño esté limitado por la fluencia a tracción. La misma sustitución puede aportar menos ventajas en una viga cuyo diseño esté limitado por la deflexión, ya que los grados de acero tienen una rigidez elástica muy similar. Los elementos de compresión esbeltos pueden estar limitados por la inestabilidad, mientras que los detalles soldados sometidos a cargas cíclicas pueden estar limitados por la fatiga. En esos casos, aumentar el límite elástico sin revisar la geometría o la conexión puede añadir requisitos de fabricación sin conseguir el ahorro de peso esperado.
Por qué la soldabilidad no puede deducirse únicamente del límite elástico
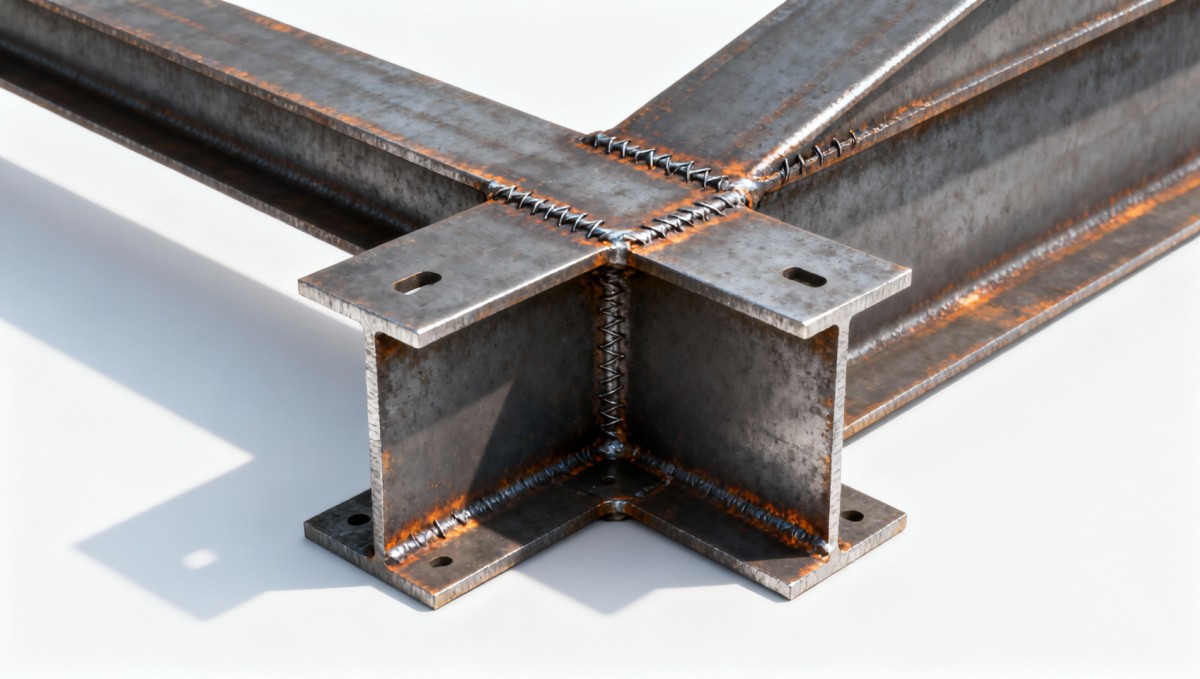
La soldadura calienta localmente el acero y luego lo deja enfriar a una velocidad influida por el espesor, el aporte térmico y el material circundante. La zona afectada por el calor, o ZAC, puede adquirir propiedades distintas de las de la placa no afectada. La cuestión no es simplemente si el arco puede fundir el material: la unión terminada debe alcanzar la resistencia y la tenacidad requeridas, y estar libre de discontinuidades inaceptables.
Los aceros de mayor resistencia pueden obtener sus propiedades mediante distintas combinaciones de composición, laminación y tratamiento térmico. Por ello, dos productos con límites elásticos mínimos similares pueden responder de forma distinta al mismo ciclo de soldadura. Entre las variables pertinentes se encuentran:
- Composición química: El carbono y los elementos de aleación influyen en la templabilidad y en la posibilidad de que se forme una ZAC dura y susceptible al agrietamiento.
- Espesor y geometría de la unión: Las secciones gruesas, los elementos de fijación y las uniones de varios componentes pueden disipar rápidamente el calor y aumentar la restricción.
- Exposición al hidrógeno: La humedad, la contaminación superficial y la manipulación de los consumibles pueden introducir hidrógeno difusible en la soldadura.
- Aporte térmico y enfriamiento: Los parámetros de soldadura influyen tanto en el riesgo de endurecimiento como en la posibilidad de que se reduzcan las propiedades en algunas partes de la ZAC.
- Condición de suministro: Los productos normalizados, laminados termomecánicamente y templados y revenidos pueden tener distintos límites de aporte térmico de soldadura y de tratamiento térmico posterior.
El agrietamiento en frío es motivo de preocupación cuando coinciden una microestructura susceptible, hidrógeno difusible y restricción a tracción. Una ZAC dura por sí sola no demuestra que vaya a producirse una grieta, pero es una señal para examinar la combinación completa de factores. Del mismo modo, un contenido nominal bajo de carbono no elimina la necesidad de controlar el hidrógeno y seguir el procedimiento cualificado.
Utilice el carbono equivalente como herramienta de evaluación preliminar
El carbono equivalente combina determinados elementos químicos en un indicador de templabilidad. Una fórmula muy utilizada es la del Instituto Internacional de Soldadura:
CEV = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
El contenido de los elementos se expresa en porcentajes en masa. Un CEV calculado más alto suele indicar una mayor tendencia al endurecimiento en condiciones de soldadura comparables. Puede ayudar a identificar materiales que quizá requieran más atención al precalentamiento, al aporte térmico o al control del hidrógeno.
No considere un único límite de CEV como un criterio universal de aceptación o rechazo. Se utilizan otras fórmulas, como Pcm, para determinados aceros de bajo carbono y aplicaciones; sus valores numéricos no son intercambiables con los del CEV. La norma aplicable, la especificación del material o las directrices de soldadura determinan qué fórmula y condiciones de aceptación son pertinentes.
Pregunte si el valor indicado es un máximo de la especificación del producto, un valor calculado a partir del análisis real de colada o un valor calculado a partir del análisis del producto. Esta distinción es importante cuando el procedimiento de soldadura se ha cualificado para un intervalo de materiales definido. Conserve los valores de los elementos, además del equivalente calculado: un resumen redondeado por sí solo puede no permitir que el equipo de fabricación verifique el cálculo o evalúe el material conforme al procedimiento.
Del certificado de fábrica al plan de soldadura
Antes de autorizar el material para fabricación, vincule los requisitos de diseño con el producto realmente pedido y los detalles soldados propuestos. La siguiente secuencia ayuda a detectar incompatibilidades mientras aún es posible gestionarlas.
- Identifique la designación exacta y la edición de la norma. Registre la forma del producto, el grado, la designación de calidad o tenacidad, la condición de suministro y la norma aplicable. Las designaciones similares de distintas normas no son automáticamente equivalentes.
- Confirme las propiedades dependientes del espesor. Compare el espesor pedido de la sección o la placa con los requisitos de límite elástico, resistencia a la tracción, alargamiento e impacto de la especificación de producto pertinente. Compruebe la temperatura de ensayo y la orientación de la probeta cuando se especifique la tenacidad.
- Revise el certificado del material. Compruebe que el certificado corresponda al material suministrado y examine los resultados mecánicos, el análisis químico y cualquier valor de carbono equivalente requerido. Determine si el tipo de certificado y el alcance de los ensayos cumplen la especificación de compra.
- Identifique las uniones críticas. Señale las transiciones de espesores gruesos a delgados, las intersecciones muy restringidas, las soldaduras de penetración completa y los detalles sensibles a la fatiga. Estas uniones pueden determinar el procedimiento incluso cuando la mayoría de las soldaduras de producción son relativamente sencillas.
- Compruebe el alcance del procedimiento. Verifique que la especificación del procedimiento de soldadura y su cualificación de respaldo cubran la agrupación de materiales, el espesor, el proceso, el consumible y las demás variables esenciales exigidas por el código de soldadura aplicable.
Un certificado de fábrica confirma las propiedades del material declaradas, pero no cualifica un procedimiento de soldadura. Del mismo modo, un procedimiento cualificado no demuestra que cada pieza entregada cumpla la especificación de compra. Cuando los requisitos del proyecto así lo exijan, se necesitan ambos tipos de evidencia, y debe mantenerse la trazabilidad durante el corte y el montaje.
Selección del precalentamiento, los consumibles y el aporte térmico
El precalentamiento ralentiza el enfriamiento y puede ayudar a que el hidrógeno se difunda fuera de la zona de la unión. La temperatura necesaria no depende únicamente del límite elástico. Las disposiciones del código aplicable y los procedimientos cualificados pueden tener en cuenta el carbono equivalente, el espesor combinado, el nivel de hidrógeno y la restricción. Mida la temperatura en los puntos y momentos especificados por el procedimiento, y controle la temperatura entre pasadas además del precalentamiento inicial.
Los consumibles de bajo hidrógeno solo son útiles si su almacenamiento, acondicionamiento y exposición se controlan conforme a las instrucciones del fabricante y al procedimiento aplicable. Elimine la humedad, el aceite, el óxido y otros contaminantes de la zona de soldadura según corresponda. Un electrodo seco no compensa la presencia de agua atrapada en una unión ni un procedimiento inadecuado para el material.
La selección de consumibles también implica decidir sobre la resistencia. En algunas uniones puede ser adecuado un metal de soldadura de resistencia equivalente, pero, según el diseño, las cargas y las reglas aplicables, puede permitirse o requerirse una resistencia inferior o superior a la del material base. Una mayor resistencia del metal de soldadura puede afectar a la tenacidad y la restricción, por lo que la selección debe considerar la unión en su conjunto, en lugar de limitarse a elegir la clasificación de mayor resistencia disponible.
El aporte térmico requiere un intervalo, no la suposición de que cuanto más calor se aplique, más seguro será. Un aporte térmico insuficiente puede provocar un enfriamiento rápido; un aporte térmico o una temperatura entre pasadas excesivos pueden reducir la tenacidad de la ZAC o ablandar ciertos aceros de alta resistencia. Utilice el método de cálculo y los límites de los parámetros especificados por el procedimiento de soldadura. Si se contempla un tratamiento térmico posterior a la soldadura, confirme primero que esté permitido para la condición de suministro del acero y que su efecto sobre las propiedades mecánicas sea aceptable.
Inspeccione la unión que soportará la carga
La aceptación de una soldadura depende de la norma de diseño y fabricación aplicable, no solo de su aspecto. La inspección visual puede revelar problemas como un perfil incompleto, socavación o indicaciones que afloran a la superficie, pero no puede demostrar la ausencia de discontinuidades internas. El plan de inspección debe especificar cuándo se requieren inspecciones visuales y ensayos no destructivos, qué métodos son adecuados para la unión y qué criterios de aceptación se aplican.
En trabajos sensibles al agrietamiento, el momento de la inspección es importante. El agrietamiento asistido por hidrógeno quizá no sea visible inmediatamente después de la soldadura, por lo que cualquier periodo de espera debe ajustarse al código aplicable o a la especificación del proyecto. Los procedimientos de reparación requieren la misma atención que la soldadura original: la preparación por excavación, el precalentamiento, los consumibles y la reinspección pueden afectar a la zona reparada.
Si se requieren ensayos de cualificación del procedimiento, su alcance puede incluir ensayos de tracción, doblado, impacto o dureza, según el código y la aplicación. Un resultado satisfactorio de tracción por sí solo no demuestra una tenacidad adecuada de la ZAC ni confirma que todas las uniones de producción estén cubiertas. Compare el registro de cualificación con el intervalo real de producción, en lugar de confiar en una afirmación general de que el acero es «soldable».
Mantenga separada la selección de la chapa antideslizante del diseño de los elementos principales
Una chapa estampada utilizada alrededor de equipos plantea una decisión distinta a la de una viga de alta resistencia. Su superficie en relieve puede ayudar a proporcionar resistencia al deslizamiento, pero aun así deben evaluarse la estructura de soporte, la luz, la carga y los detalles de fijación. La geometría del relieve y el estado de la superficie también afectan al contacto con los soportes y a la preparación de las uniones soldadas.
La chapa de acero estampada S335JR indicada tiene una superficie estampada y se ofrece en un intervalo de espesores especificado de 2–8 mm, con anchuras de 600–1.800 mm y longitudes de 2–12 m o según se requiera. Puede considerarse para suelos alrededor de equipos cuando se especifica una superficie estampada. Estas dimensiones no establecen una capacidad estructural ni confirman que se trate de un grado de alta resistencia verificado: antes de utilizarla en el diseño o la documentación de soldadura, confirme la designación exacta del material, la norma aplicable, el espesor base, las tolerancias y el certificado.
Los nombres de grado en las listas de productos pueden incluir designaciones de distintas normas o grafías ambiguas. No sustituya una designación por otra basándose únicamente en la similitud del nombre. Aclare la designación con el proveedor y compruebe las propiedades certificadas frente a la especificación del proyecto antes de aprobar el material o su procedimiento de soldadura.


Introduzca lo que desea buscar