La diferencia fundamental entre la chapa de acero laminada en caliente y la laminada en frío reside en el historial térmico del material, que determina directamente las características de la superficie y las tolerancias dimensionales. Las evaluaciones suelen estancarse cuando se analizan el acabado superficial y las desviaciones de espesor sin tener en cuenta los límites del proceso de fabricación. Comprender los límites metalúrgicos y mecánicos de cada método de laminación evita fallos en las etapas posteriores y garantiza la integridad estructural.
Calidad superficial: capas de óxido, rugosidad e interacción con los recubrimientos
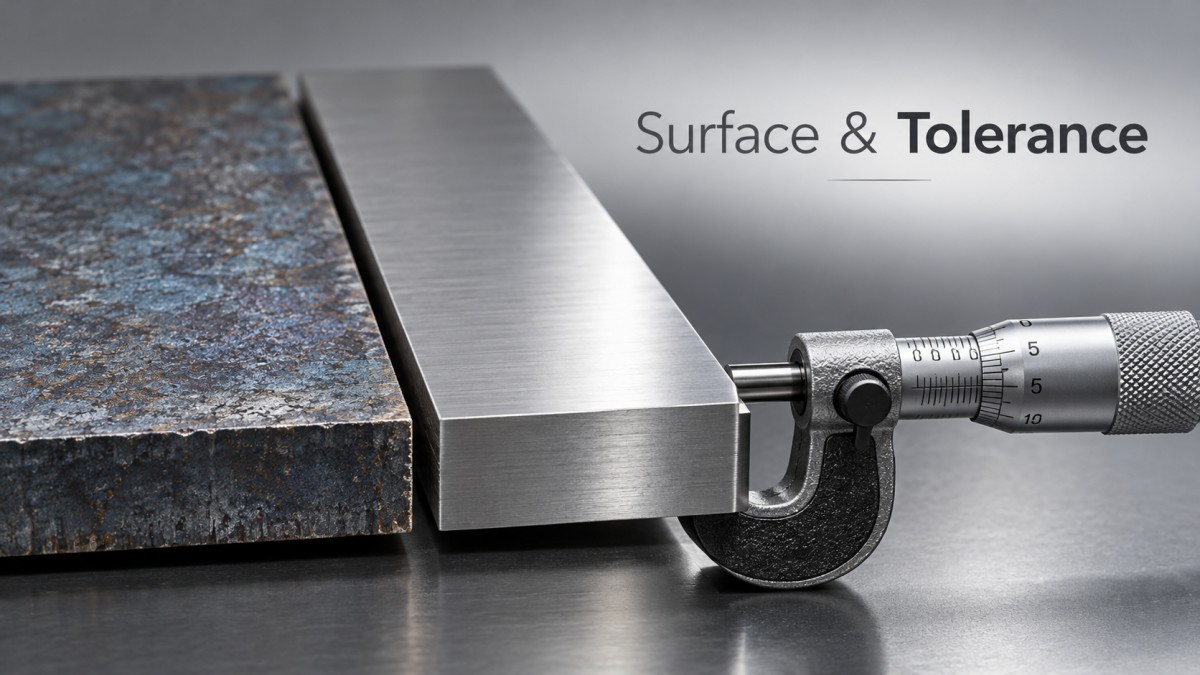
La chapa de acero laminada en caliente se procesa a temperaturas superiores al punto de recristalización, normalmente por encima de 900°C. Esta deformación a alta temperatura provoca la formación de una capa de óxido de hierro, conocida comúnmente como cascarilla de laminación. La textura de la superficie es inherentemente más rugosa, con micr irregularidades y un aspecto mate o gris azulado. Aunque el decapado y el aceitado pueden eliminar la mayor parte de la cascarilla, la superficie subyacente conserva un perfil ligeramente grabado. Este perfil favorece la adherencia de la pintura en ciertas aplicaciones estructurales, pero plantea dificultades en procesos que requieren un acabado estético impecable o coeficientes de fricción precisos. Si no se eliminan por completo durante el decapado, los restos de óxido pueden actuar como puntos de inicio de corrosión localizada, especialmente en entornos húmedos o marinos.
En cambio, la chapa de acero laminada en frío se somete a una reducción adicional a temperatura ambiente después del laminado en caliente y el decapado. Este proceso elimina la capa de óxido y comprime los granos superficiales, lo que produce un acabado liso y uniforme con un brillo metálico característico. La rugosidad superficial es considerablemente menor y suele oscilar entre 0.2 y 0.8 micrómetros, frente a los 2.0 a 5.0 micrómetros habituales en los productos laminados en caliente equivalentes. La elección de material laminado en frío es obligatoria cuando el componente final debe quedar expuesto directamente, sin recubrimiento, o cuando la fricción precisa es esencial durante las operaciones automatizadas de estampado y embutición profunda.
Sin embargo, la interacción entre el acabado superficial y los recubrimientos protectores requiere un análisis cuidadoso. La superficie lisa del acero laminado en frío puede reducir en ocasiones el anclaje mecánico de ciertos sistemas de pintura, por lo que es necesario preparar adecuadamente la superficie o utilizar imprimaciones especializadas. Por el contrario, al galvanizar, el perfil ligeramente más rugoso de una chapa laminada en caliente que se haya limpiado correctamente puede proporcionar una excelente adherencia a la capa de zinc. Una superficie laminada en frío excesivamente lisa puede requerir un rugosificado mecánico adicional o ajustes específicos en el fundente para garantizar un recubrimiento uniforme de zinc sin defectos de arrastre.
Inspección superficial y microdefectos
Más allá de la rugosidad general, la naturaleza de los defectos superficiales difiere notablemente entre ambos procesos. La chapa de acero laminada en caliente es susceptible a la cascarilla incrustada, cuando fragmentos de la capa de óxido quedan prensados en el metal base durante la laminación. Estas inclusiones suelen ser difíciles de detectar visualmente y solo se hacen evidentes después del decapado o el mecanizado, donde aparecen como manchas oscuras e irregulares. Estos defectos pueden reducir la vida a fatiga de los componentes sometidos a cargas dinámicas y deben limitarse estrictamente en aplicaciones estructurales críticas.
El acero laminado en frío, al haberse decapado antes de la reducción final, prácticamente no presenta cascarilla incrustada. Sin embargo, el proceso de laminación en frío puede introducir otras anomalías superficiales, como marcas de rodillo, marcas de vibración o arañazos en los bordes, si los rodillos del tren de laminación no reciben un mantenimiento adecuado o si el control de tensión es insuficiente. Los protocolos de inspección deben definir los límites aceptables de defectos según la aplicación específica. Un componente sometido a cargas cíclicas elevadas requiere límites estrictos para las discontinuidades superficiales, independientemente de que se haya laminado en caliente o en frío; no obstante, los defectos que deben buscarse durante la inspección de recepción serán diferentes.
Tolerancias dimensionales: espesor, anchura y estado de los bordes
Las tolerancias dimensionales son el factor diferenciador más importante al seleccionar materiales, especialmente para la fabricación automatizada y los conjuntos estructurales de precisión. La contracción térmica y el enfriamiento desigual propios del laminado en caliente generan mayores variaciones de espesor y anchura. Las tolerancias estándar de la chapa de acero laminada en caliente, como las definidas en ASTM A568 o EN 10051, permiten desviaciones más amplias. Por ejemplo, una chapa laminada en caliente de 2.0mm de espesor puede admitir una tolerancia de ±0.15mm a ±0.18mm, según la anchura y la norma aplicada.
El laminado en frío, al realizarse a temperatura ambiente, permite un control dimensional mucho más estricto. La reducción del espesor se obtiene mecánicamente mediante rodillos de precisión, lo que da lugar a tolerancias que suelen ser la mitad o incluso un tercio de las permitidas para los productos laminados en caliente. Una chapa laminada en frío del mismo espesor de 2.0mm suele mantener una tolerancia de ±0.05mm a ±0.08mm. Esta precisión es indispensable en aplicaciones que requieren apilamiento, anidado o alimentación a alta velocidad en matrices progresivas. Al evaluar una bobina de acero laminado en frío para estas aplicaciones, es fundamental verificar la clase de tolerancia específica con respecto a los límites de aceptación de la maquinaria prevista para evitar atascos de alimentación o cortes desalineados.
El estado de los bordes es otro parámetro que suele pasarse por alto en las evaluaciones iniciales. Las chapas laminadas en caliente suelen suministrarse con bordes de laminación, naturales y redondeados, que pueden presentar pequeñas irregularidades o microfisuras generadas durante el proceso. Las chapas laminadas en frío suelen suministrarse con bordes cortados, rectos, afilados y muy uniformes. Si se va a soldar el material borde con borde, el borde de laminación de una chapa laminada en caliente puede requerir preparación o fresado para garantizar una penetración adecuada y evitar inclusiones de escoria. Los bordes cortados del material laminado en frío suelen permitir la soldadura directa, siempre que el ajuste sea preciso.
Planitud y tensiones residuales en aplicaciones de ingeniería
La planitud es un parámetro en el que ambos procesos difieren significativamente y que afecta directamente a la eficiencia de fabricación. Las chapas laminadas en caliente son propensas a presentar ondas en los bordes, abombamiento central y curvatura de bobina debido a las tensiones residuales causadas por el enfriamiento desigual a lo ancho y a través del espesor. Aunque los procesos de nivelado pueden mejorar la planitud, es difícil alcanzar los estrictos estándares de planitud en unidades I que requieren el corte por láser o la soldadura robotizada. Al cortar una chapa laminada en caliente con altas tensiones residuales, la liberación de estas tensiones puede hacer que la placa se tuerza o se arquee, lo que perjudica la precisión dimensional y complica el ensamblaje.
Las chapas laminadas en frío, sometidas a un laminado de acabado y a un nivelado de precisión, presentan una planitud superior, lo que minimiza el riesgo de desalineación durante el ensamblaje y garantiza tolerancias de separación uniformes en las estructuras soldadas. Las tensiones residuales del acero laminado en frío son principalmente de tracción en la superficie y de compresión en el núcleo, como resultado de la reducción en frío. Aunque esto proporciona una excelente planitud, estas tensiones retenidas pueden provocar deformaciones durante la soldadura si no se controla cuidadosamente el aporte térmico. Las evaluaciones de ingeniería deben equilibrar la necesidad de planitud inicial con la posibilidad de deformación por soldadura; en ocasiones, se especifica un recocido de alivio de tensiones para fabricaciones complejas de acero laminado en frío.
Procesamiento posterior y realidades operativas
Un error habitual en la selección de materiales es suponer que unas tolerancias más estrictas y mejores acabados superficiales justifican siempre especificar acero laminado en frío. La decisión debe basarse en los procesos posteriores específicos y en el entorno de servicio. En aplicaciones de soldadura, la cascarilla del acero laminado en caliente puede causar porosidad e inclusiones si no se elimina por completo. Las especificaciones deben exigir una preparación superficial adecuada, como el granallado abrasivo o la limpieza química, lo que aumenta el coste total del proyecto.
En las operaciones de conformado en frío, el estado de la superficie influye directamente en el desgaste de las herramientas y los límites de conformado. La superficie más rugosa del acero laminado en caliente aumenta la fricción, acelera el desgaste de las matrices y puede causar gripado durante los plegados severos. La superficie lisa del acero laminado en frío reduce la fricción, lo que permite obtener geometrías más complejas y prolongar la vida útil de las herramientas. Sin embargo, la mayor resistencia a la fluencia y el endurecimiento por deformación provocados por el laminado en frío hacen que pueda ser necesario un recocido intermedio en procesos de conformado de varias etapas, un factor que afecta tanto al plazo de entrega como al coste. La elección entre ambos suele depender de si la planta de fabricación dispone de medios para preparar la superficie del material laminado en caliente o para gestionar la deformación y el endurecimiento por deformación del material laminado en frío.
Cumplimiento de normas y límites de aceptación
La aplicación de las normas internacionales requiere comprender con precisión cómo se miden y aplican las tolerancias. Las normas ASTM y EN definen clases de tolerancia en función del espesor, la anchura y, en ocasiones, el método de corte. Un error frecuente consiste en aplicar los límites de tolerancia de una chapa estándar a toda la bobina, incluidos los extremos sin recortar. Por lo general, las normas especifican que los límites de tolerancia se aplican a la longitud utilizable del material, excluidos los extremos no conformes. Aclarar este límite con el proveedor evita disputas durante las inspecciones de calidad de recepción.
Además, el método de medición debe ajustarse a la norma. Una medición con micrómetro en el borde de una chapa laminada en caliente puede arrojar un resultado distinto al de una medición en el centro debido a la reducción de espesor en los bordes, fenómeno por el cual estos son ligeramente más delgados que el centro. Las chapas laminadas en frío presentan una menor reducción de espesor en los bordes, pero este fenómeno sigue siendo relevante en aplicaciones de alta precisión. Las especificaciones deben indicar si las mediciones deben realizarse a una distancia determinada del borde, según lo establecido por la norma de materiales pertinente, para garantizar que el proceso de inspección refleje fielmente la intención de la norma.
La evaluación económica de la chapa de acero laminada en caliente frente a la laminada en frío va más allá del coste inicial del material. Aunque el material laminado en frío tiene un precio superior debido a las etapas adicionales de procesamiento, el coste total de propiedad debe tener en cuenta las eficiencias en las etapas posteriores. Si un proyecto requiere un mecanizado extenso, las tolerancias más estrictas del acero laminado en frío pueden reducir el tiempo de mecanizado y el desperdicio de material. En cambio, si la aplicación implica estructuras pesadas en las que el acabado superficial es irrelevante y las tolerancias son amplias, especificar acero laminado en frío supone un coste de material innecesario. En última instancia, la selección implica equilibrar los requisitos de superficie, la precisión dimensional, las capacidades de procesamiento posteriores y la economía total del proyecto, para garantizar un rendimiento óptimo sin comprometer la integridad estructural.


Introduzca lo que desea buscar