En entornos industriales severos—donde la corrosión causada por productos químicos, humedad y partículas abrasivas acelera la degradación del acero—el galvanizado por inmersión en caliente sigue siendo la protección más comprobada y rentable para el acero estructural. Los evaluadores técnicos que analizan la durabilidad a largo plazo deben ir más allá de la apariencia superficial: la adherencia del recubrimiento, la uniformidad del espesor, la integridad de la unión metalúrgica y el cumplimiento de ASTM A123/A153 o EN ISO 1461 determinan directamente la vida útil en plantas de procesamiento químico, plataformas offshore e instalaciones de fabricación pesada. Como una fábrica de galvanizado en caliente certificada e integrada en nuestro flujo de producción de acero estructural, Hongteng Fengda aplica recubrimientos de zinc bajo condiciones controladas de química del baño, tiempo de inmersión y velocidad de extracción, garantizando una unión metalúrgica reproducible en ángulos, canales, vigas y perfiles personalizados.
Por qué el espesor del recubrimiento por sí solo no garantiza el rendimiento
Muchos evaluadores técnicos suponen que una mayor masa de zinc (p. ej., 200 g/m² frente a 135 g/m²) se traduce automáticamente en una mayor vida útil. Esto es engañoso. El rendimiento de la capa de zinc depende de tres factores interdependientes: (1) la calidad de la unión metalúrgica entre el sustrato de acero y las capas de aleación zinc-hierro; (2) la ausencia de zonas sin recubrimiento, escurrimientos o inclusiones de escoria; y (3) la conservación de las tolerancias dimensionales después del galvanizado. Un recubrimiento grueso pero con mala adherencia se descascarilla bajo tensión mecánica, especialmente en elementos de fijación roscados, orificios para pernos o secciones dobladas. Nuestro proceso controla la temperatura de inmersión (449–460°C), la pureza del baño (≤0.02% de plomo, ≤0.005% de estaño) y la composición del preflux para minimizar la formación de fase delta frágil y maximizar la adherencia de la capa gamma. Esto garantiza que los recubrimientos permanezcan intactos durante el transporte, la manipulación y la instalación, incluso en secciones conformadas en frío con radios estrechos.
La estructura metalúrgica determina la durabilidad en condiciones reales
El acero galvanizado por inmersión en caliente no es simplemente «zinc sobre acero». Forma cuatro capas intermetálicas distintas: gamma (Fe₃Zn₁₀), delta (FeZn₇), zeta (FeZn₁₃) y eta (Zn puro). Las capas delta y zeta proporcionan dureza y resistencia a la abrasión; la capa eta ofrece protección anticorrosiva sacrificial. En entornos agresivos, como aire cargado de cloro cerca de plantas de celulosa o exposición al dióxido de azufre en bastidores de tuberías de refinerías, la dureza de la capa delta previene el desgaste mecánico, mientras que el potencial electroquímico de la capa eta impulsa una disolución anódica uniforme. Verificamos la estructura de las capas mediante metalografía de sección transversal conforme a ASTM B635, no solo mediante medición de espesor. Los recubrimientos que cumplen los mínimos de ASTM A123 (p. ej., 85 µm en acero de >6 mm) aún pueden fallar si la capa delta está poco desarrollada debido a un tiempo de inmersión insuficiente o a una baja temperatura del baño.
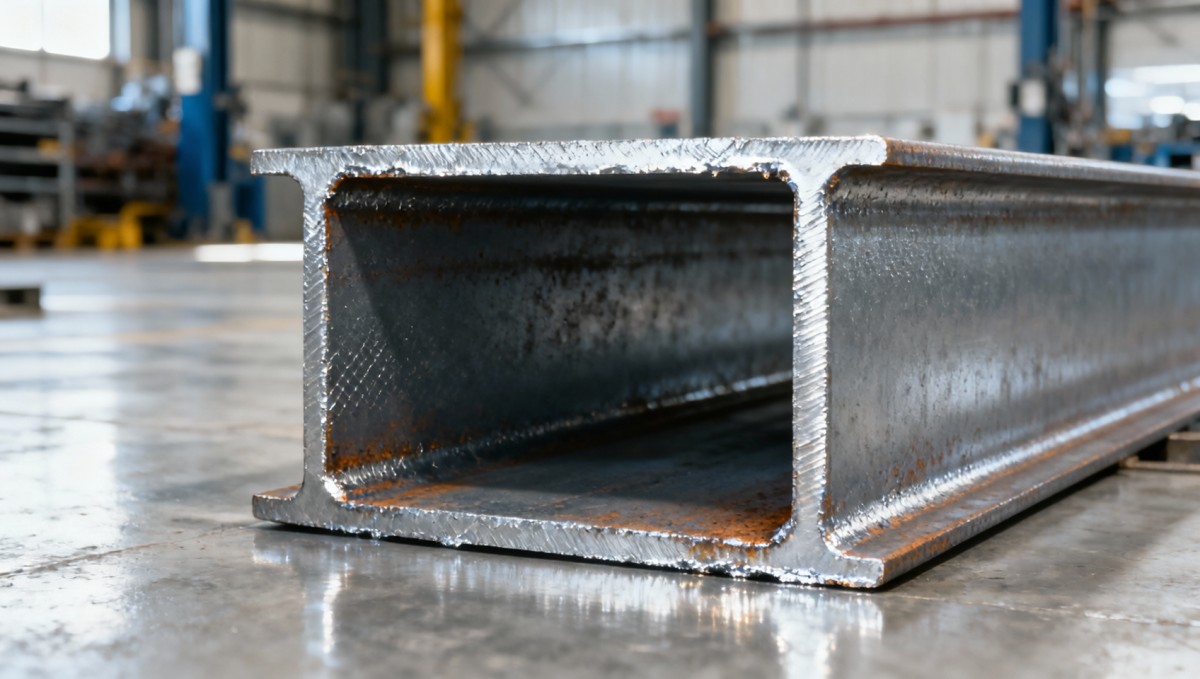
Pruebas de integridad del recubrimiento más allá de los medidores de espesor
La verificación en campo requiere más que medidores magnéticos de espesor. La falla de adherencia suele aparecer primero en los bordes cortados o las zonas de soldadura, áreas donde el calor localizado altera la microestructura. Realizamos ensayos de doblado conforme a ASTM A143 en cupones de muestra: los dobleces de 90° sobre un mandril con un diámetro igual al espesor del acero no deben mostrar descascarillamiento ni pelado. Para aplicaciones de alta tensión, como estructuras de soporte para grúas o rieles guía de ascensores, la ductilidad del recubrimiento es tan importante como el espesor. Por ello validamos el rendimiento en condiciones de carga reales: Cable de acero galvanizado de 1470Mpa a 1960Mpa se somete a ensayos de tracción con exposición simultánea a niebla salina (ASTM B117, 500 hrs) para simular el servicio marino o en plantas químicas. Los resultados confirman que el cable de acero con galvanizado grueso (75–260 g/m²) mantiene una retención de resistencia a la tracción de ≥95% tras cargas cíclicas y exposición a la corrosión, a diferencia de las alternativas electrogalvanizadas, que se degradan rápidamente por encima de 100 g/m².
Requisitos de zinc específicos para cada aplicación
No todos los entornos industriales requieren una protección idéntica. Nuestra matriz de especificaciones alinea la masa de zinc con la severidad real de la exposición, no con etiquetas industriales genéricas:
- Corrosión leve (naves de montaje interiores, almacenes secos): 15–135 g/m² — suficiente únicamente para la oxidación atmosférica;
- Corrosión media (patios de fabricación exteriores, plantas interiores húmedas): 60–200 g/m² — equilibra el coste y la protección donde se realizan lavados ocasionales;
- Corrosión severa (zonas de salpicadura offshore, instalaciones de manipulación de ácidos, transportadores mineros): 75–260 g/m² — obligatorio para una exposición continua a cloruros o sulfatos.
Nota: El extremo superior de cada rango (p. ej., 260 g/m²) no siempre es mejor. Un exceso de zinc puede fragilizar las secciones de pared delgada o interferir con la soldadura. Especificamos rangos de masa exactos según la geometría del componente y la tensión de uso final, verificados mediante análisis gravimétrico conforme a ASTM A90.
Trazabilidad y validación del cumplimiento
Los evaluadores técnicos necesitan evidencia verificable, no solo certificados. Cada lote incluye informes de ensayo de fábrica que muestran registros de química del baño, registros de tiempo/temperatura de inmersión y mapas de espesor del recubrimiento después del galvanizado (mínimo 5 puntos por superficie). Para proyectos que requieren validación de terceros, respaldamos ensayos presenciados conforme al Anexo A de ISO 1461: la continuidad del recubrimiento se verifica mediante prueba de inmersión en sulfato de cobre (ASTM B201), la adherencia se confirma mediante enfriamiento rápido y doblado, y el espesor se valida mediante medidor magnético y microscopía de sección transversal. Esta trazabilidad permite el modelado de costes del ciclo de vida, lo que permite a los ingenieros proyectar intervalos de mantenimiento, ciclos de reemplazo y el coste total de propiedad durante más de 30 años.
Selección de una fábrica de galvanizado en caliente: qué deben verificar los evaluadores técnicos
Al calificar a un proveedor, céntrese en el control del proceso, no solo en las especificaciones de salida:
- Solicite registros de química del baño (no solo declaraciones de «dentro de especificación»);
- Exija informes de ensayo de doblado sobre muestras de producción reales, no datos únicamente de laboratorio;
- Confirme si la masa de zinc se mide gravimétricamente (ASTM A90) o se estima a partir del espesor (ASTM B499), ya que la densidad varía entre las capas de aleación;
- Verifique que la preparación de las costuras de soldadura cumpla con ASTM A384: la escoria o la cascarilla de laminación sin eliminar causan zonas sin recubrimiento;
- Compruebe si el roscado se realiza antes o después del galvanizado: el roscado posterior al galvanizado daña la integridad del recubrimiento salvo que se realice con herramientas especializadas.
Nuestras instalaciones integradas realizan el galvanizado inmediatamente después de la laminación o el conformado, eliminando los riesgos de manipulación adicional y garantizando la uniformidad del recubrimiento en vigas de longitud completa y componentes personalizados. Sin subcontratación externa. Sin variabilidad entre lotes.
Para los evaluadores técnicos que especifican acero estructural en entornos industriales agresivos, el galvanizado por inmersión en caliente no es un acabado convencional: es una barrera diseñada metalúrgicamente. Su rendimiento depende de parámetros de proceso controlados, no solo del espesor final. Al evaluar proveedores, priorice el control de proceso documentado por encima de las certificaciones por sí solas. Y al seleccionar cable de acero para grúas, ascensores o equipos mineros, reconozca que el Cable de acero galvanizado de 1470Mpa a 1960Mpa aprovecha los mismos principios metalúrgicos, comprobados mediante ciclos de tracción y corrosión, para ofrecer fiabilidad donde el fallo no es una opción.


Introduzca lo que desea buscar