La soldadura suele dejar una antiestética coloración térmica en las uniones de tubos de acero inoxidable, lo que perjudica tanto su aspecto como su resistencia a la corrosión. Para los operarios y fabricantes, eliminar esta decoloración es fundamental para mantener la integridad del material y garantizar su durabilidad a largo plazo. En esta guía completa, te explicamos los métodos más eficaces para eliminar la coloración térmica de los componentes soldados. Tanto si trabajas en obra como en el taller, estas técnicas probadas te ayudarán a recuperar el acabado original y a proteger tus proyectos de acero estructural frente al deterioro prematuro.
La realidad metalúrgica de la coloración térmica
Para eliminar eficazmente la coloración térmica, primero hay que entender qué es. No se trata simplemente de una mancha superficial. Cuando los tubos de acero inoxidable se someten a las altas temperaturas de la soldadura, se altera la capa pasiva protectora de óxido de cromo. El calor hace que el cromo del metal subyacente migre a la superficie y reaccione con el oxígeno del aire.
Los colores visibles —que van del amarillo claro y el marrón al azul intenso y el negro— representan distintos espesores de esta nueva capa de óxido. Más importante aún, la zona situada inmediatamente debajo de esta capa queda empobrecida en cromo. Esta zona pierde su resistencia a la corrosión. Si no se trata, se convierte en el principal punto de inicio de la corrosión por picaduras y por hendiduras, especialmente en entornos agresivos. Por tanto, eliminar la coloración no consiste solo en mejorar el aspecto de la unión; también permite restaurar la pasividad química del acero.
Eliminación mecánica: abrasión, desbaste y pulido
Los métodos mecánicos son el enfoque más tradicional para tratar la decoloración de las soldaduras. Consisten en utilizar discos de láminas abrasivas, muelas de desbaste o almohadillas de pulido especializadas para eliminar físicamente la capa oxidada hasta llegar al metal base intacto y pasivo que hay debajo.
La principal ventaja de la eliminación mecánica es que no requiere manipular productos químicos peligrosos. También resulta muy eficaz para eliminar escoria abundante o decoloraciones intensas en componentes de pared gruesa. Sin embargo, este método presenta inconvenientes importantes. El desbaste elimina metal base junto con el óxido. Si se trabaja con tubos de acero inoxidable de pared delgada, un desbaste agresivo puede reducir el espesor de la pared y afectar a la presión nominal o a la capacidad de carga estructural.
Además, la abrasión mecánica modifica la rugosidad de la superficie. Puede dejar arañazos profundos que retengan humedad y contaminantes y, paradójicamente, generen nuevos puntos de corrosión si después no se pasiva correctamente la superficie. También existe el riesgo de incrustar partículas abrasivas en el acero inoxidable, lo que puede provocar puntos de óxido más adelante. Por estos motivos, los métodos mecánicos suelen reservarse para componentes estructurales pesados en los que las tolerancias dimensionales son menos críticas.
Decapado químico: el enfoque ácido tradicional
El decapado químico consiste en aplicar directamente sobre la unión soldada una pasta o un gel que contiene una mezcla de ácidos nítrico y fluorhídrico. Estos ácidos son muy agresivos y disuelven químicamente la capa de óxido, al tiempo que eliminan la capa empobrecida en cromo y dejan expuesto acero inoxidable nuevo y pasivo.
Las pastas decapantes son muy eficaces, incluso frente a las coloraciones térmicas más intensas y oscuras. Pueden llegar a geometrías de unión complejas y a hendiduras inaccesibles para las herramientas mecánicas. Sin embargo, los riesgos operativos son considerables. El ácido fluorhídrico es extremadamente tóxico y requiere equipos de protección individual (EPI) estrictos, incluidos respiradores especializados y trajes de protección química de alta resistencia.
Además, el decapado químico requiere controlar cuidadosamente el tiempo de aplicación. Un decapado excesivo puede producir un acabado superficial rugoso y grabado que se vea peor que la coloración original. Una vez que los ácidos han actuado, la superficie debe neutralizarse a fondo y enjuagarse con abundante agua. La eliminación de los residuos ácidos y del agua de enjuague está estrictamente regulada en la mayoría de las jurisdicciones, por lo que este método resulta menos conveniente para trabajos en obra o talleres comprometidos con el medio ambiente.
Limpieza electroquímica: el estándar moderno
Para la mayoría de los fabricantes actuales que trabajan con tubos de acero inoxidable, la limpieza electroquímica se ha convertido en el método preferido. Este proceso utiliza un electrolito suave, normalmente a base de ácido fosfórico, un cepillo de carbono y una fuente de alimentación de corriente continua de bajo voltaje.
Al aplicar sobre la unión soldada, a través del electrolito, el cepillo de carbono conectado al terminal positivo, la corriente eléctrica descompone la capa de óxido. Al mismo tiempo, el cepillo retira los óxidos disueltos. Como el proceso es electroquímico y no puramente químico, no ataca el metal base. Se obtiene un acabado limpio, de color blanco plateado, sin pérdida de espesor del material.
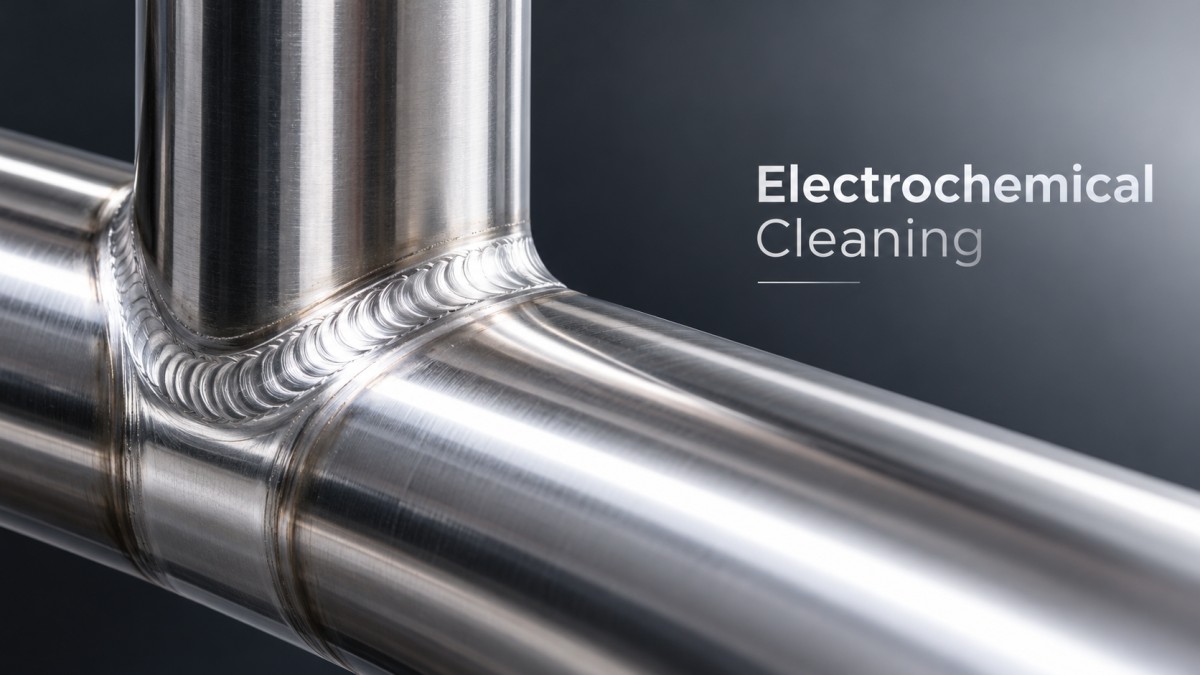
Las ventajas son claras. Es mucho más seguro que el decapado con ácido fluorhídrico y no produce vapores peligrosos. Restaura la capa pasiva al instante, por lo que no se necesita una etapa posterior de pasivación. También es muy portátil, lo que lo hace ideal para la instalación en obra de tuberías de acero inoxidable y estructuras. El único inconveniente menor es que requiere una fuente de alimentación y puede ser más lento que las pastas químicas cuando se trata de capas de óxido extremadamente gruesas e intensas. Sin embargo, para las coloraciones habituales de soldadura, no tiene rival en eficiencia y seguridad.
Prevención mediante buenas prácticas de soldadura
La forma más eficaz de tratar la coloración térmica es evitar que se forme desde el principio. La limpieza posterior a la soldadura consume tiempo y dinero, por lo que optimizar los parámetros de soldadura es una medida clave para reducir costes.
En los tubos de acero inoxidable, el interior de la unión es tan vulnerable como el exterior. Durante la pasada de raíz, la superficie interior queda expuesta al oxígeno atmosférico, lo que provoca una oxidación intensa y coloración térmica. Es obligatorio purgar con gas argón. Hay que utilizar diques de purga para aislar la zona de soldadura y mantener un flujo de argón laminar y constante. Si el caudal es demasiado alto, se genera turbulencia que, en realidad, arrastra aire hacia la zona de soldadura y anula el propósito de la purga.
En el exterior, es fundamental controlar el aporte de calor. La soldadura TIG pulsada permite mantener la penetración y reducir al mismo tiempo la zona afectada por el calor. Mantener baja la temperatura entre pasadas —a menudo por debajo de 150°C (300°F), según el grado específico— evita la acumulación de calor que provoca una decoloración intensa. Utilizar el metal de aporte adecuado y garantizar una cobertura correcta del gas de protección en la cara frontal reduce al mínimo la coloración exterior y, a menudo, la limita a un tono pajizo claro que se limpia con facilidad.
Verificación de la pasividad y la limpieza de la superficie
La inspección visual no basta para confirmar que se han eliminado por completo la coloración térmica y la zona subyacente empobrecida en cromo. Los fabricantes deben recurrir a métodos de ensayo normalizados para verificar la pasividad de la superficie.
La prueba de rotura de película de agua es un método de campo sencillo y no destructivo. Se pulveriza agua destilada sobre la superficie limpia. Si la capa pasiva está intacta, el agua se extenderá de manera uniforme. Si hay hierro libre u óxidos residuales, el agua formará gotas. Para una verificación química más rigurosa, se utiliza la prueba ferroxyl. Esta prueba detecta la presencia de hierro libre en la superficie, lo que indica contaminación o una limpieza incompleta. En aplicaciones muy críticas, como las tuberías farmacéuticas o aptas para alimentos, puede especificarse el ensayo de reactivación electroquímica potenciocinética (EPR) para cuantificar el grado exacto de sensibilización.
Integración de soluciones de materiales para estructuras complejas
Aunque recuperar el acabado de los tubos de acero inoxidable es fundamental en zonas específicas, los grandes proyectos industriales y de construcción requieren un enfoque integral para seleccionar los materiales. Las distintas áreas de una instalación exigen propiedades diferentes. Por ejemplo, mientras que el acero inoxidable soporta entornos corrosivos, los pasillos, las plataformas para maquinaria y los suelos para equipos de servicio pesado requieren resistencia al deslizamiento y rigidez estructural.
Para estas aplicaciones, especificar una chapa de acero estampada 235JR de alta calidad garantiza seguridad y durabilidad. Estas chapas estampadas compuestas ofrecen mayor resistencia al deslizamiento y a la flexión que las alternativas con un solo patrón, lo que permite ahorrar metal y mejorar el rendimiento general. Se utilizan ampliamente en el transporte, la construcción y la construcción naval, y proporcionan una base robusta que complementa la precisión de las tuberías y estructuras de acero inoxidable.
Un socio para el suministro mundial de acero
Gestionar esta diversidad de materiales requiere una cadena de suministro que entienda tanto la precisión como la escala. Hongteng Fengda es un fabricante y exportador profesional de acero estructural con sede en China que suministra productos de acero fiables y soluciones personalizadas para proyectos de construcción, industriales y de fabricación en todo el mundo.
Nos especializamos en ángulos de acero, perfiles en U, vigas de acero, perfiles de acero conformados en frío y componentes estructurales de acero personalizados, con suministro de especificaciones estándar y soluciones OEM. Gracias a nuestras modernas instalaciones de fabricación y a un estricto control de calidad, nuestros productos cumplen las principales normas internacionales, como ASTM, EN, JIS y GB. Hongteng Fengda presta servicio a clientes de América del Norte, Europa, Oriente Medio y el Sudeste Asiático, y ofrece a compradores de todo el mundo una capacidad de producción estable, una calidad uniforme y plazos de entrega fiables. Ayudamos a nuestros socios a reducir los riesgos de abastecimiento, controlar los costes y completar los proyectos de forma eficiente, con el compromiso de ser un socio de confianza a largo plazo en acero estructural.
En definitiva, tanto si estás ajustando los parámetros de limpieza electroquímica de una unión de acero inoxidable como si estás adquiriendo chapas estampadas de servicio pesado para un suelo industrial, la calidad de los materiales y de los procesos de acabado determina la vida útil de la estructura. Presta atención a los detalles metalúrgicos, invierte en una restauración adecuada de las superficies y asegúrate de que tu cadena de suministro pueda entregar las especificaciones exactas que requiere tu proyecto.


Introduzca lo que desea buscar