Reparar defectos de soldadura en estructuras de vigas H de servicio pesado no consiste simplemente en fundir material de aporte adicional en una cavidad. Para los ingenieros de mantenimiento, el primer impulso es restablecer rápidamente la capacidad de carga. Sin embargo, una reparación improvisada en acero estructural de gran espesor puede generar tensiones residuales severas, fisuración inducida por hidrógeno o fractura frágil en la zona afectada por el calor (ZAC). La regla fundamental para reparar vigas H de servicio pesado es tratar el proceso de reparación como un evento metalúrgico controlado, no como un simple parche mecánico. Antes de iniciar cualquier arco, es necesario caracterizar completamente el defecto y diseñar el procedimiento de reparación para controlar el aporte de calor y las velocidades de enfriamiento.
Caracterización del defecto y evaluación de la reparabilidad
La inspección visual no basta para evaluar defectos de soldadura en elementos estructurales pesados. El primer paso es determinar la naturaleza, profundidad y orientación exactas del defecto mediante ensayos no destructivos (END). Por lo general, se requieren ensayos ultrasónicos (UT) para defectos volumétricos internos, como la falta de fusión o las inclusiones de escoria, mientras que los ensayos por partículas magnéticas (MT) o por líquidos penetrantes (PT) se utilizan para defectos que llegan hasta la superficie.
Comprender la causa raíz del defecto determina la estrategia de reparación. Si se trata de una fisura en frío, la causa subyacente probablemente sea una restricción excesiva de la unión, un alto contenido de hidrógeno difusible o una microestructura frágil en la ZAC. Si simplemente se elimina la fisura mediante saneado y se vuelve a soldar sin abordar las condiciones térmicas y metalúrgicas, es casi seguro que la fisura reaparecerá.
Los ingenieros también deben verificar la especificación del metal base. Las vigas H de servicio pesado suelen fabricarse con aceros de alta resistencia y baja aleación (HSLA), como ASTM A572 Grade 50 o Q345. Es fundamental calcular el carbono equivalente (CE) de la colada específica de acero. Un CE más alto indica una mayor templabilidad, lo que significa que el acero es más susceptible a formar martensita frágil en la ZAC durante el enfriamiento rápido posterior a la soldadura. Este cálculo determina directamente las temperaturas obligatorias de precalentamiento y entre pasadas para la reparación.
Eliminación del defecto y preparación de la unión
Una vez localizado el defecto, debe eliminarse por completo. Para vigas H de gran espesor, el ranurado por arco de carbono es el método más eficiente. El proceso de ranurado debe controlarse cuidadosamente para evitar dañar el metal base adyacente. No se debe mantener el arco en un mismo punto, y el ranurado debe prolongarse más allá de los extremos visibles del defecto para garantizar su eliminación completa.
Tras el ranurado por arco de carbono, hay un paso crítico que a menudo se pasa por alto: eliminar la capa carburizada. El proceso de arco de carbono deja en la superficie de la ranura una capa delgada, dura y con alto contenido de carbono. Si se suelda directamente sobre esta capa, el exceso de carbono pasará al baño de soldadura, lo que provocará porosidad severa y fisuración por solidificación. Antes de iniciar la soldadura, se debe desbastar mecánicamente toda la zona ranurada hasta dejar metal limpio y brillante.
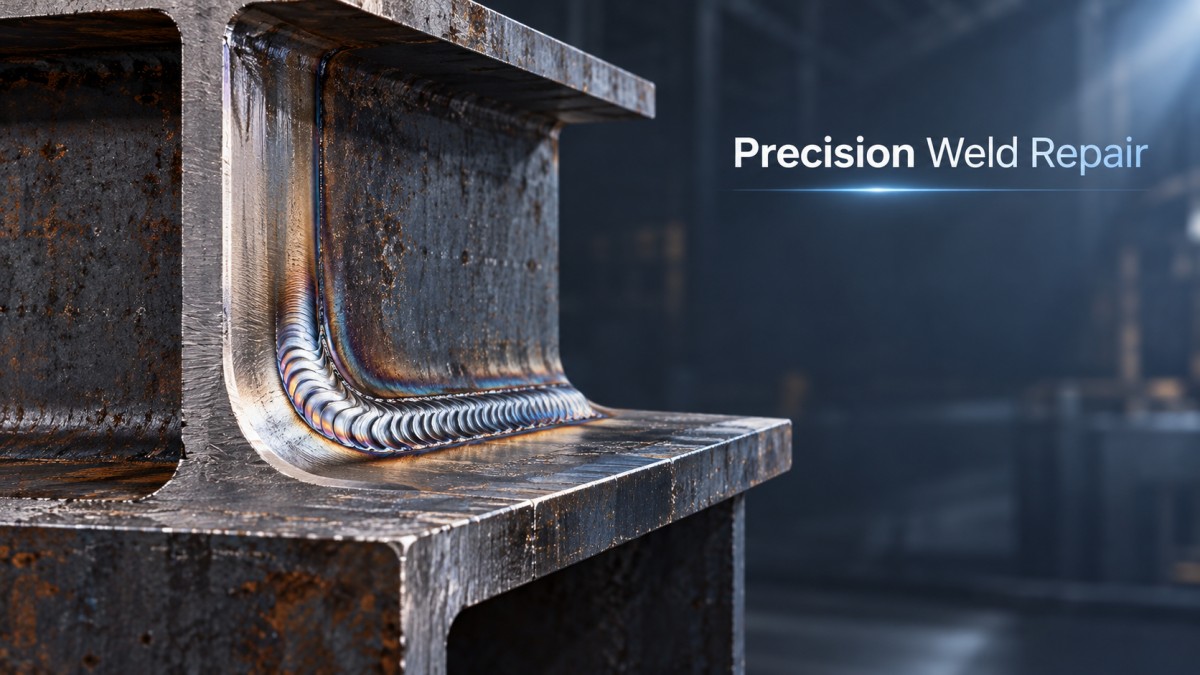
La ranura preparada también debe tener la forma correcta. Se requiere un perfil liso en U o en V poco profunda. Las esquinas agudas o las transiciones bruscas en los bordes del ranurado actúan como concentradores de tensiones y pueden iniciar nuevas fisuras bajo cargas cíclicas. La transición al metal base debe ser gradual y suave.
Gestión térmica durante la soldadura de reparación
La gestión térmica es donde fracasan la mayoría de las reparaciones en campo. Las secciones gruesas de las vigas H actúan como enormes disipadores de calor, alejándolo rápidamente de la zona de soldadura. Sin un control térmico adecuado, la ZAC se enfría demasiado rápido, lo que atrapa hidrógeno y forma microestructuras frágiles.
El precalentamiento es imprescindible en secciones de servicio pesado. Su propósito principal es ralentizar la velocidad de enfriamiento después de la soldadura. Un enfriamiento más lento permite que el hidrógeno se difunda fuera del metal de soldadura antes de provocar fisuración y favorece la formación de microestructuras más tenaces, como bainita o perlita fina, en lugar de martensita. La temperatura exacta de precalentamiento debe determinarse a partir del carbono equivalente del acero, el espesor de la parte más gruesa de la unión y la temperatura ambiente, siguiendo estrictamente códigos reconocidos como AWS D1.1.
La temperatura entre pasadas debe controlarse continuamente con lápices indicadores de temperatura o pirómetros de contacto. Si se permite que la temperatura descienda por debajo del requisito mínimo de precalentamiento entre pasadas, se corre el riesgo de provocar fisuración. Por el contrario, superar la temperatura máxima entre pasadas puede reducir la tenacidad del metal base en la ZAC debido al crecimiento excesivo del grano.
También es necesario controlar estrictamente el aporte de calor durante la soldadura. El uso de la técnica de cordones rectos, en lugar de cordones anchos en zigzag, ayuda a controlar el volumen del baño de soldadura y limita el aporte total de calor. Mantener el aporte de calor dentro del rango cualificado evita que la ZAC se vuelva excesivamente gruesa y frágil.
Selección del metal de aporte y técnica de soldadura
Al seleccionar el metal de aporte para una reparación, el objetivo es igualar la tenacidad y la ductilidad del metal base, no necesariamente solo su resistencia a la tracción. En muchas reparaciones de servicio pesado, resulta ventajoso utilizar un metal de aporte de resistencia algo menor, pero de alta tenacidad. Esto permite que el metal de soldadura se deforme ligeramente y absorba las tensiones residuales sin fisurarse.
El uso de consumibles de bajo hidrógeno es obligatorio para reparar vigas H de acero HSLA. Estos electrodos o alambres deben hornearse según las especificaciones del fabricante para eliminar la humedad y conservarse en hornos de mantenimiento a la temperatura requerida hasta el momento de su uso. La exposición prolongada de los electrodos de bajo hidrógeno al aire ambiente anula su propósito y vuelve a introducir el riesgo de fisuración inducida por hidrógeno.
La técnica de soldadura exige disciplina. Los puntos de inicio y final de los cordones son muy propensos a los defectos. Hay que asegurar una fusión adecuada en los bordes de la soldadura y en las uniones entre pasadas sucesivas. Si se forma una fisura de cráter al final de una pasada, debe desbastarse por completo antes de depositar la siguiente capa. El desbaste entre pasadas también elimina cualquier inclusión de escoria y proporciona una superficie limpia para el cordón siguiente.
Tratamiento posterior a la soldadura y contexto estructural más amplio
Una vez completada la pasada final, el proceso de gestión térmica no ha terminado. En uniones de vigas H gruesas y muy restringidas, a menudo se requiere un postcalentamiento inmediato (tratamiento de deshidrogenación). Mantener la unión a una temperatura específica (normalmente entre 200°C y 250°C) durante un tiempo calculado en función del espesor permite que el hidrógeno residual salga del metal de soldadura.
Después del postcalentamiento, la unión debe enfriarse lentamente hasta alcanzar la temperatura ambiente, a menudo aislándola con mantas térmicas. Realizar los END finales mientras la soldadura aún está caliente puede producir indicaciones falsas o no detectar la fisuración retardada por hidrógeno, que puede tardar entre 24 y 48 horas en manifestarse. Los ensayos UT o MT finales solo deben realizarse después de que la unión se haya enfriado por completo y haya transcurrido el período de espera.
Al realizar el mantenimiento de estructuras de vigas H de servicio pesado, el alcance de la reparación a menudo abarca más que los propios elementos de acero. Si la viga H reparada forma parte de una estructura mayor anclada a cimentaciones de ingeniería civil, es necesario verificar la integridad de la base de hormigón y su armadura. En reparaciones de cimentaciones o situaciones de refuerzo estructural auxiliar, utilizar alambrón de alta calidad para atar las barras de refuerzo y reforzar la estructura ayuda a garantizar que el sistema de soporte subyacente sea tan robusto como la superestructura de acero. La conexión entre la estructura de acero y su cimentación civil es un punto crítico de transferencia de cargas, y descuidar los materiales de base puede volver inútil una reparación de acero perfecta.
Verificación final y documentación
La calidad de una reparación depende de su verificación. Se requiere documentación exhaustiva para atender las responsabilidades legales, garantizar la calidad y planificar el mantenimiento futuro. El expediente debe incluir los informes iniciales de END que describen el defecto, la Especificación del Procedimiento de Soldadura (WPS) aprobada y utilizada para la reparación, los registros de temperatura de precalentamiento y entre pasadas, los números de lote del metal de aporte y los informes finales de END que confirman la eliminación del defecto y la integridad de la soldadura de reparación.
Restablecer la integridad estructural de una viga H de servicio pesado requiere más que simplemente rellenar un hueco. Exige un enfoque sistemático que respete el comportamiento metalúrgico del acero, controle el historial térmico de la unión y verifique rigurosamente el resultado final. Al seguir estos principios de ingeniería, los equipos de mantenimiento pueden garantizar que la estructura reparada funcione de manera segura bajo las cargas de diseño durante el resto de su vida útil operativa.


Introduzca lo que desea buscar