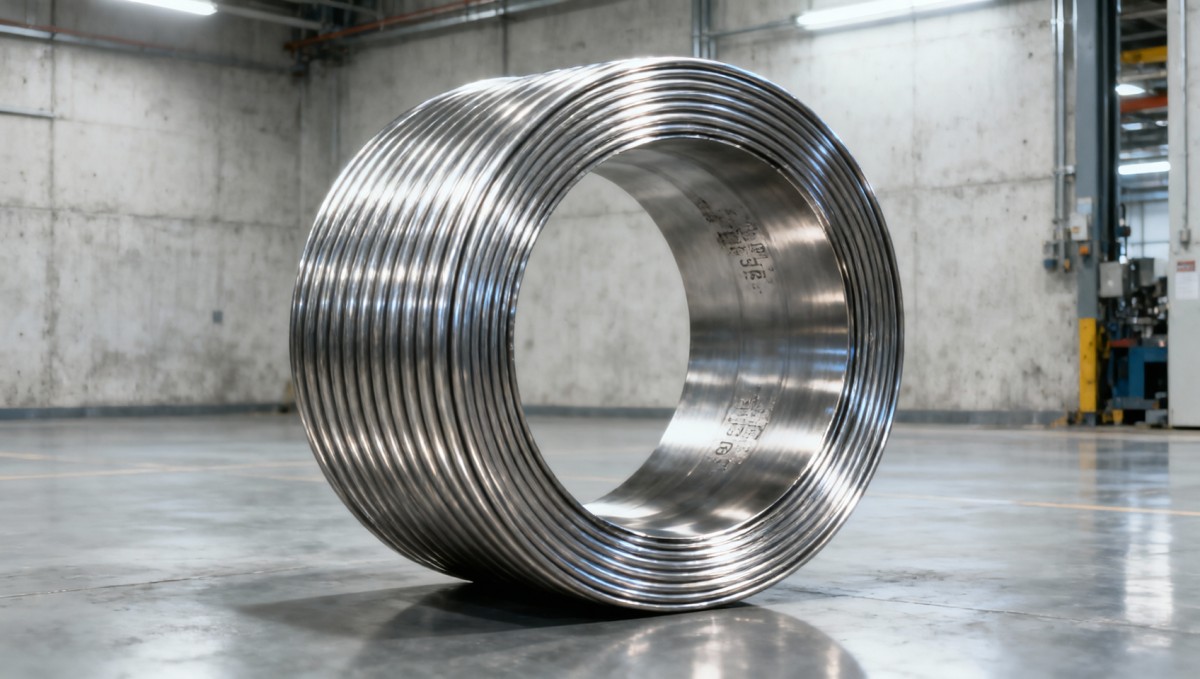
Bobina de tubería de acero inoxidable en transporte neumático: lo que los ingenieros realmente deben verificar antes de finalizar un diseño
Al especificar bobinas de tubería de acero inoxidable para transporte neumático, especialmente en aplicaciones alimentarias, farmacéuticas o industriales de alta pureza, los ingenieros no necesitan otra definición de «recuperación elástica» ni una repetición de ASTM A312. Necesitan saber:¿Esta bobina mantendrá su forma después del doblado? ¿La caída de presión se mantendrá dentro de límites aceptables en todo el rango operativo? ¿Y el radio mínimo de doblado que utilizo se basa en el comportamiento del material o simplemente en un hábito heredado del taller?
La respuesta breve: no todas las bobinas de tubería de acero inoxidable se comportan igual durante el conformado en frío, y asumir uniformidad entre grados, temples o incluso lotes de producción introduce un riesgo real y medible en la puesta en marcha del sistema y su fiabilidad a largo plazo. A continuación se presentan los tres puntos de control técnicos que diferencian una especificación funcional de una suposición optimista.
1. El radio mínimo de doblado no es fijo: depende del límite elástico, el espesor de pared y el estado de recocido
La regla ampliamente citada de «3× DE» para el radio mínimo de doblado solo se aplica a tubos de acero inoxidable 304 completamente recocidos, con un espesor de pared ≤1.5 mm y una resistencia a la tracción ≤750 MPa. Si se desvía de cualquiera de estas condiciones, la regla deja de ser válida rápidamente.
En la práctica, los ingenieros deben calcular el radio basándose en el límite elástico real (no el grado nominal), el espesor de pared medido (no el nominal) y el estado de temple verificado. Por ejemplo:
- Una bobina 316L trabajada en frío (Rm ≈ 850 MPa, t = 2.0 mm) requiere ≥5.2× DE para evitar microfisuras u ovalidad >3%, no 3×.
- Una bobina 304 recocida en solución con una tolerancia de pared de ±0.1 mm aún puede presentar una recuperación elástica del 12–15% si el ciclo final de tratamiento térmico de la acería varió en ±25°C respecto a la especificación.
Esto no es teórico. Hemos observado dobleces instalados en campo de 316L que transportaban pellets de polímero abrasivos y que se abrieron en el extradós en un plazo de 6 meses, no debido a la corrosión, sino porque la tensión residual del doblado subespecificado superó el umbral de fatiga bajo carga de presión cíclica.
2. El control de la recuperación elástica comienza en la acería, no en la dobladora
Muchos evaluadores técnicos asumen que la recuperación elástica puede compensarse durante el doblado mediante corrección por sobredoblado. Esto funciona, hasta cierto punto. Pero por encima de ~1.5° por metro de longitud doblada, la variabilidad de la recuperación elástica se vuelve no lineal y muy sensible a:
- La orientación local de los granos (especialmente en bobinas laminadas en caliente frente a estiradas en frío);
- Los gradientes de dureza superficial a través del espesor de pared;
- La segregación menor de aleación (p. ej., agotamiento localizado de Cr cerca de las costuras de soldadura en bobinas soldadas).
En sistemas neumáticos con tolerancias de alineación estrictas (se permite una desviación angular <0.5° entre uniones bridadas), depender únicamente de la medición y el ajuste posteriores al doblado aumenta el riesgo de retrabajo y retrasa la puesta en marcha. La vía más fiable es adquirir bobinas con consistencia documentada de las propiedades mecánicas en toda la bobina: variación de resistencia a la tracción ≤±30 MPa, relación de fluencia (Rp0.2/Rm) ≤0.72 y variación de dureza ≤HV10 ±5. No son características «deseables»: son datos de entrada para el modelado determinista de la recuperación elástica.
3. Los cálculos de caída de presión deben considerar la geometría real, no tubos lisos idealizados
Las ecuaciones estándar de Darcy-Weisbach o Hazen-Williams suponen un diámetro interior uniforme y una circularidad perfecta. Las tuberías de acero inoxidable en bobina rara vez cumplen alguna de estas dos condiciones.
Después del doblado, incluso una bobina bien controlada muestra desviaciones medibles:
- Ovalidad de hasta 2.5% en bobina 304 doblada a 4× DE;
- Aumento de la rugosidad de la superficie interna de 0.4–0.8 µm Ra debido a marcas de herramienta y cambios de textura inducidos por microdeformación;
- Distorsión helicoidal sutil a lo largo del eje de la bobina, particularmente en tramos más largos (>15 m), que altera la simetría del flujo y favorece vórtices secundarios.
Estos efectos se acumulan a velocidades más altas (>25 m/s) y con transporte en fase densa. En un caso de estudio validado con una bobina 316L (DE 50.8 mm, t = 2.0 mm) que transportaba polvo de alúmina a 3.2 bar, la caída de presión medida fue un 18% superior a la calculada usando el DI nominal y factores de fricción para tubería lisa. La discrepancia desapareció únicamente cuando la ovalidad y la rugosidad local se incorporaron en una calibración basada en CFD.
En resumen: si su margen de diseño es <15%, las suposiciones geométricas no corregidas no son conservadoras; no cumplen con los requisitos de validación de ensayos de flujo de ISO 1167-1 para la certificación de sistemas de transporte.
Donde la rigidez estructural se encuentra con la integridad del flujo
Aunque la bobina de tubería de acero inoxidable responde a las exigencias de flujo dinámico, a menudo se conecta con soportes estructurales rígidos, especialmente en sistemas de transporte de varios niveles donde las secciones de elevación vertical se anclan a bastidores de acero principales. En este caso, la estabilidad dimensional de la estructura de soporte afecta directamente a la durabilidad de la alineación de la bobina. Por ejemplo, la diferencia de expansión térmica entre la bobina 304 (α ≈ 17 × 10−6/°C) y la estructura de acero al carbono (α ≈ 12 × 10−6/°C) puede inducir tensión cíclica en los puntos de abrazadera si los soportes no disponen de deslizamiento controlado o compensación de expansión.
En estas configuraciones integradas, los ingenieros se benefician de una trazabilidad metalúrgica coherente tanto en la bobina como en los elementos estructurales, garantizando una respuesta térmica y mecánica predecible bajo carga combinada. Por ello, algunos equipos de proyecto especifican normas coincidentes para los componentes: EN 10216-5 para la bobina y EN 10025-3 para la viga en H de soporte, ambas procedentes de acerías con protocolos de QA compartidos y documentación certificada de lotes de colada.
Qué verificar antes de la adquisición, no después
Antes de aprobar una cotización de bobina de tubería de acero inoxidable para uso neumático, solicite a los proveedores:
- Informes de ensayo de fábrica que muestren resistencia a la tracción, límite elástico y dureza, por segmento de 3 metros, no solo por lote de colada;
- Datos medidos de ovalidad y redondez en tres puntos a lo largo de la bobina (inicio/medio/final), no solo «cumple con ASTM A403»;
- Documentación de los parámetros finales de recocido (velocidad de incremento de temperatura, tiempo de mantenimiento, medio de enfriamiento), no solo «recocido»;
- Verificación trazable del espesor de pared mediante medición ultrasónica, no controles únicamente con calibre.
Si esos datos no están disponibles o se proporcionan como «valores típicos», considere que la bobina no es apta para servicio de transporte crítico, independientemente del grado o del precio. Porque en esta aplicación, la consistencia no es una ventaja adicional de calidad. Es la base para un rendimiento predecible.


Introduzca lo que desea buscar