Dinámica metalúrgica del espesor del recubrimiento
La suposición de que un recubrimiento de zinc más grueso siempre ofrece una protección superior contra la corrosión es un error frecuente al evaluar acero estructural. El proceso de galvanizado por inmersión en caliente se basa en una reacción metalúrgica entre el zinc fundido y el sustrato de hierro. Esta reacción está determinada en gran medida por la composición química del acero, en particular por su contenido de silicio y fósforo. Para evaluar el espesor del recubrimiento con precisión, es imprescindible comprender el efecto Sandelin.
Los aceros con un contenido de silicio de entre 0.05% y 0.25%, o superior a 0.4%, se clasifican como reactivos. En estos grados, el silicio acelera la formación de las capas de aleación de zinc y hierro. En lugar de formar una barrera densa y controlada, la reacción avanza rápidamente, a menudo consume la capa exterior de zinc puro y produce un recubrimiento de aleación excesivamente grueso y quebradizo. Aunque el espesor total del recubrimiento pueda superar los mínimos establecidos por las normas, la integridad estructural del recubrimiento se ve comprometida. Bajo esfuerzos mecánicos o impactos, estas capas gruesas y quebradizas son propensas a la microfisuración y al desprendimiento, lo que deja el acero desnudo expuesto al entorno.
Normas internacionales como ASTM A123 e ISO 1461 especifican espesores mínimos de recubrimiento en función del espesor de la pieza de acero. Sin embargo, estas normas miden el espesor total del recubrimiento sin distinguir entre la capa dúctil de zinc puro y las capas quebradizas de aleación. Por lo tanto, una evaluación técnica debe ir más allá del certificado de conformidad. Si la composición química del acero es altamente reactiva, una lectura de gran espesor obtenida con un medidor magnético podría indicar una estructura quebradiza, en lugar de una barrera robusta y duradera. Especificar aceros con niveles de silicio dentro del rango óptimo garantiza la formación de un recubrimiento más delgado y dúctil, con una capa exterior sustancial de zinc puro, lo que optimiza tanto la resistencia a la corrosión como la durabilidad mecánica.
Matices de medición y variaciones locales
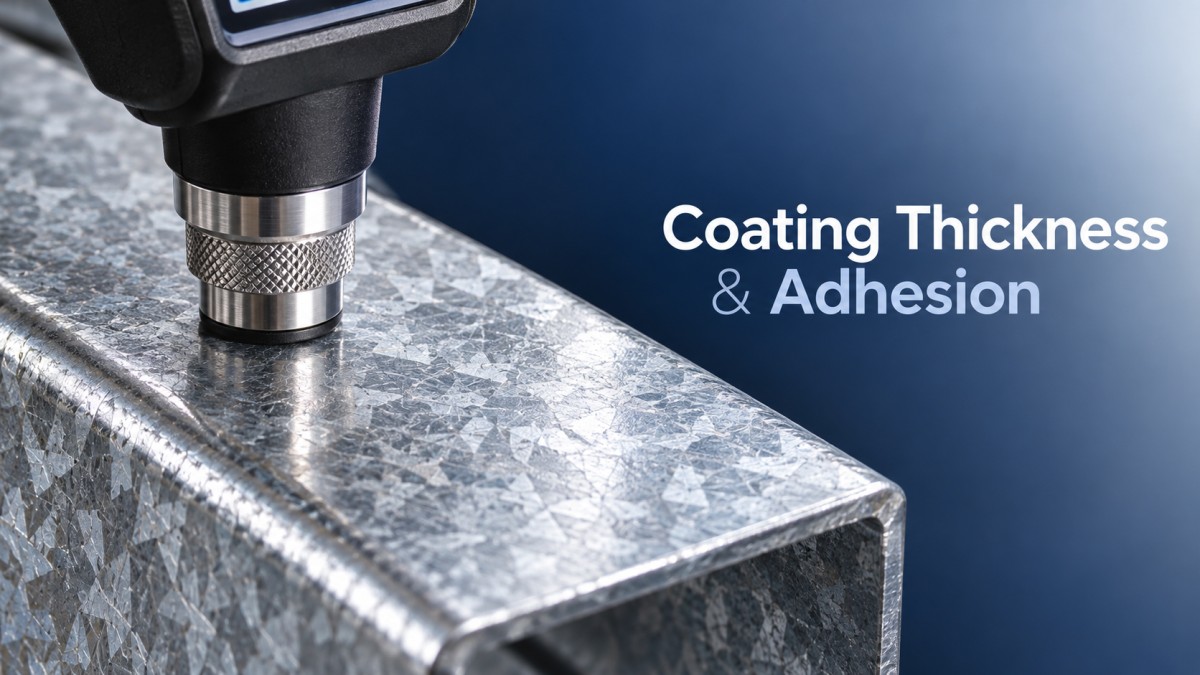
La evaluación del espesor del recubrimiento requiere comprender los métodos de medición y sus limitaciones inherentes. Los medidores de inducción magnética son el estándar de la industria para los ensayos no destructivos. Estos dispositivos miden la distancia entre la sonda y el sustrato de acero. Sin embargo, la presencia de las capas de aleación de zinc y hierro, cuya permeabilidad magnética difiere de la del zinc puro, puede introducir pequeñas variaciones en las lecturas. Para obtener mediciones precisas, es necesario calibrar el medidor con una muestra sin recubrimiento del mismo grado de acero, espesor y perfil superficial.
Más importante aún, los medidores magnéticos proporcionan una lectura localizada. Por lo general, las normas exigen calcular el promedio de varias lecturas tomadas en una zona de ensayo definida. En perfiles estructurales complejos, como ángulos, canales o vigas, el escurrimiento y la acumulación del zinc generan variaciones importantes de espesor. En los bordes inferiores y las esquinas interiores suelen acumularse depósitos gruesos de zinc, mientras que en las superficies superiores y los bordes afilados el zinc escurre y deja recubrimientos más delgados. Una zona localizada de bajo espesor, aunque el espesor promedio cumpla con la norma, puede convertirse en el punto de inicio de una corrosión prematura.
Además, el perfil y la rugosidad de la superficie influyen en las lecturas. Una superficie sometida a un granallado intenso o rugosa aumenta el área superficial real, lo que da lugar a un recubrimiento más grueso. Sin embargo, los picos del perfil superficial pueden hacer que el medidor magnético indique un valor inferior al espesor mínimo real en los valles. Cuando se exige un cumplimiento estricto del espesor mínimo local en entornos muy agresivos, la microscopía de secciones transversales sigue siendo el único método definitivo, aunque es destructivo y poco práctico para la inspección rutinaria de lotes.
Mecanismos de adhesión y límites de falla
La principal ventaja del proceso de galvanizado por inmersión en caliente es la unión metalúrgica entre el recubrimiento y el sustrato. A diferencia de los recubrimientos de pintura o polvo, que se adhieren mecánicamente, el recubrimiento galvanizado pasa a formar parte de la superficie del acero. Esta unión se forma mediante la difusión del hierro y el zinc, que crea una serie de capas intermetálicas. La capa Gamma (Fe3Zn22) se forma más cerca del acero y es la más dura y quebradiza. A continuación se encuentra la capa Delta (FeZn10), más dura que el acero base, y la capa Zeta (FeZn7), más blanda y dúctil. Por último, la capa exterior Eta está compuesta de zinc puro.
La adhesión de estas capas de aleación es excepcionalmente fuerte y a menudo supera la del propio acero. Sin embargo, la capa Eta de zinc puro en la superficie es relativamente blanda y puede eliminarse mecánicamente. La evaluación de la adhesión implica analizar la integridad de toda la estructura estratificada, no solo de la superficie. Las pruebas de adhesión estándar, como el ensayo de doblado o el ensayo de temple, están diseñadas para detectar escamas o desprendimientos. Si el recubrimiento supera estas pruebas sin separarse del sustrato, se considera que la unión metalúrgica permanece intacta.
Las fallas de adhesión en el galvanizado por inmersión en caliente son poco frecuentes, pero normalmente se deben a desviaciones del proceso y no a la propia reacción de galvanizado. Una preparación inadecuada de la superficie, como la presencia de cascarilla de laminación, óxido o sales de fundente atrapadas, impide que el zinc fundido moje la superficie del acero, lo que provoca zonas sin recubrir o ampollas. Además, si la temperatura del baño de zinc es demasiado baja, las capas de aleación no se forman correctamente y la unión resultante es débil. También cabe señalar que, si bien los componentes estructurales dependen de esta unión metalúrgica para ofrecer durabilidad bajo carga, las envolventes de edificios pueden utilizar productos de aluminio-zinc prepintados, como una chapa ondulada de color para techos, cuyo recubrimiento se adhiere mediante mecanismos de unión polimérica y metálica diferentes, optimizados para resistir la intemperie y conservar la estética, en lugar de soportar cargas estructurales.
Variables operativas y control del proceso
El espesor final y la adhesión del recubrimiento dependen en gran medida de los parámetros operativos de la línea de galvanizado. La temperatura del baño es una variable de control fundamental. La temperatura de operación estándar del zinc fundido se sitúa entre 445°C y 460°C. A estas temperaturas, la reacción entre el hierro y el zinc avanza a un ritmo predecible. Si la temperatura desciende, aumenta la viscosidad del zinc, lo que genera una capa de zinc puro más gruesa e irregular y un escurrimiento deficiente. Si la temperatura supera los 465°C, la velocidad de reacción se acelera de forma incontrolable, las capas de aleación se vuelven excesivamente gruesas y aumenta la formación de dross de zinc, que puede adherirse al recubrimiento y comprometer la integridad de su superficie.
El tiempo de inmersión también desempeña un papel fundamental. Cuanto más tiempo permanece el acero en el baño, más crecen las capas de aleación. En los aceros reactivos, incluso un pequeño aumento del tiempo de inmersión puede dar lugar a un recubrimiento desproporcionadamente grueso y quebradizo. Por lo tanto, controlar la velocidad de la línea y el tiempo de inmersión es esencial para gestionar el crecimiento de las capas de aleación. Cuando sea necesario galvanizar acero reactivo, añadir pequeñas cantidades de níquel al baño de zinc puede suprimir el efecto Sandelin, ralentizar el crecimiento de las capas de aleación y producir un recubrimiento más uniforme y dúctil.
La velocidad de extracción del baño de zinc determina el espesor de la capa exterior de zinc puro. Una extracción más rápida deja una capa más gruesa de zinc puro, lo que mejora la resistencia a la corrosión, pero puede provocar un goteo excesivo y la formación de picos de zinc en los bordes. Una extracción más lenta permite que escurra una mayor cantidad de zinc, lo que produce una capa más delgada de zinc puro, pero un acabado más liso. Para equilibrar estos parámetros, es necesario conocer con precisión el grado de acero específico y las características deseadas del recubrimiento.
Evaluación según las condiciones de aplicación específicas
El equilibrio óptimo entre el espesor y la adhesión del recubrimiento varía considerablemente según el entorno de servicio. En condiciones atmosféricas donde la principal amenaza es la corrosión uniforme, resulta muy beneficiosa una capa más gruesa de zinc puro. El zinc protege sacrificialmente el acero, y un mayor volumen de zinc prolonga el tiempo antes de que las capas de aleación queden expuestas y se consuman.
Sin embargo, en entornos con alta abrasión mecánica, manipulación frecuente o ciclos térmicos intensos, un recubrimiento grueso y quebradizo representa un inconveniente. En estos casos, es preferible un recubrimiento más delgado y dúctil, con una adhesión sólida. El recubrimiento debe poder deformarse junto con el sustrato de acero sin agrietarse. Al evaluar acero estructural para este tipo de aplicaciones, especificar un grado de acero con bajo contenido de silicio y solicitar un acabado de flor fina puede ayudar a garantizar una estructura de recubrimiento más dúctil.
La protección de los bordes es otro aspecto fundamental. Los bordes afilados del acero cortado o de los componentes fabricados presentan naturalmente un recubrimiento más delgado debido a los efectos de la tensión superficial durante la extracción. En entornos muy corrosivos, estos bordes son los puntos más vulnerables. Para restablecer la barrera protectora en estas uniones críticas, es necesario evaluar el diseño para incluir el redondeo de los bordes durante la fabricación o especificar retoques posteriores al galvanizado con pintura rica en zinc.
En definitiva, la evaluación del proceso de galvanizado por inmersión en caliente exige ir más allá de las simples mediciones de espesor. Requiere comprender de manera integral las interacciones metalúrgicas, las limitaciones de los métodos de inspección y las tensiones mecánicas y ambientales específicas a las que estará expuesto el componente. Al armonizar la composición química del acero, los parámetros de galvanizado y los requisitos de aplicación, se garantiza la integridad estructural y la durabilidad a largo plazo de los componentes galvanizados.


Introduzca lo que desea buscar