Comprensión de la microestructura de las tuberías SS 304: cómo la estructura de grano austenítica afecta la soldabilidad y la fisuración por corrosión bajo tensión
La tubería de acero inoxidable 304 se especifica habitualmente para aplicaciones estructurales y críticas de proceso donde se requieren resistencia a la corrosión, conformabilidad y estabilidad a altas temperaturas. Sin embargo, los evaluadores técnicos suelen pasar por alto una variable metalúrgica decisiva: la estructura de grano austenítica, no solo su presencia, sino también su tamaño, uniformidad y química intergranular. Esta realidad microestructural determina dos umbrales de rendimiento que afectan directamente a la fiabilidad en campo: la soldabilidad y la susceptibilidad al agrietamiento por corrosión bajo tensión (SCC). Ninguno de ellos puede deducirse únicamente de la composición nominal o de la resistencia a la tracción.
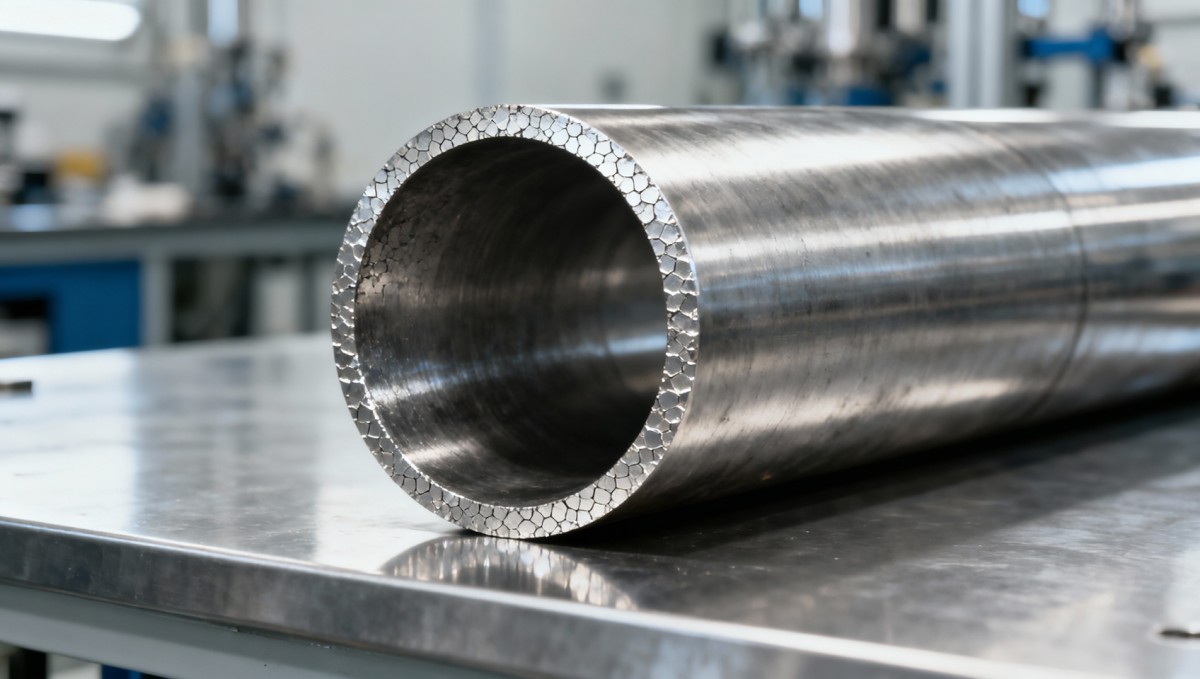
El tamaño de grano en las tuberías de acero inoxidable 304 sometidas a recocido de solución suele controlarse dentro de los límites de ASTM A240 y EN 10088-2, con el objetivo de alcanzar números de tamaño de grano ASTM 5–8 (intercepto lineal medio ~25–50 μm). Las tuberías con granos más finos (p. ej., ASTM No. 8–9) presentan mayor límite elástico y mejor ductilidad a temperatura ambiente, pero también incrementan el riesgo de fisuración por solidificación durante la soldadura multipasada, especialmente cuando el aporte de calor supera 1.5 kJ/mm. Los granos más gruesos (ASTM No. 3–4), a menudo derivados de un tiempo de recocido excesivo o de velocidades de enfriamiento lentas, reducen la sensibilidad a la fisuración en caliente, pero favorecen el inicio preferencial de SCC a lo largo de los límites de grano bajo exposición a cloruros. El umbral crítico no reside en el tamaño absoluto del grano, sino en la *distribución del carácter de los límites de grano*: las tuberías con >65% de límites de red de sitios coincidentes (CSL), en particular límites gemelos Σ3, demuestran tasas de propagación de SCC cuantificablemente menores en entornos simulados de agua de mar (ASTM G36, 6% FeCl₃ a 50°C).
El historial de recocido influye directamente tanto en la estructura de grano como en la química intergranular. El recocido de solución estándar a 1040–1100°C, seguido de un enfriamiento rápido en agua, inhibe la precipitación de carburos y mantiene límites de grano ricos en cromo. No obstante, las secciones de tubería sometidas a calentamiento localizado durante la fabricación, como las zonas próximas a soldaduras o las regiones curvadas en frío, pueden experimentar sensibilización incluso sin un ciclo térmico completo. El agotamiento de cromo se produce cuando se forman precipitados de Cr₂₃C₆ en los límites entre 425–850°C, reduciendo el contenido local de Cr por debajo del umbral de ~12 wt% requerido para la estabilidad de la película pasiva. Este efecto no se distribuye uniformemente: las tuberías soldadas longitudinalmente muestran una mayor variabilidad en la química de los límites a través de la zona afectada por el calor (HAZ) de la soldadura que las tuberías sin costura, lo que exige un recocido de solución posterior a la soldadura más estricto conforme a ASTM A312.
La segregación intergranular de azufre modula aún más el comportamiento de SCC. Aunque el acero inoxidable 304 se clasifica como de “bajo contenido de azufre” (<0.030 wt%), el azufre residual (0.015–0.025 wt%) no permanece disperso homogéneamente. Durante la solidificación y el trabajo en caliente, el azufre migra hacia los límites de grano, formando inclusiones de MnS. Estas inclusiones actúan como ánodos locales y sitios de nucleación de grietas bajo tensión de tracción e ingreso de cloruros. Las tuberías producidas mediante colada continua, actualmente estándar en la mayoría de las acerías chinas que abastecen mercados de exportación, presentan una mayor densidad de inclusiones alargadas de MnS en comparación con el material colado en lingote. Esta diferencia adquiere relevancia operativa solo cuando se combina con tensiones residuales elevadas, por ejemplo, derivadas de curvado sin alivio de tensiones o de una separación inadecuada entre soportes en sistemas de tuberías, acelerando el inicio de grietas hasta en un 40% en ensayos acelerados de SCC (ASTM G123).
La compatibilidad del metal de soldadura depende menos de la selección del material de aporte que de la uniformidad de la estructura de grano del metal base. Al soldar tubería de acero inoxidable 304 con material de aporte ER308L, las tasas de dilución del 20–30% implican que la composición final del metal de soldadura refleja tanto el material de aporte como el metal base. Si la tubería base presenta un tamaño de grano no uniforme, por ejemplo, granos gruesos cerca de la superficie exterior y granos finos cerca de la superficie interior debido a un historial térmico desigual durante el recocido, la dilución crea gradientes composicionales localizados a través de la línea de fusión. Estos gradientes inducen microsegregación de Ni y Cr, reduciendo el número equivalente de resistencia a la picadura (PREN) local en 1–2 unidades. Esta variación rara vez provoca fallos en ensayos de laboratorio, pero se correlaciona estrechamente con la fisuración de raíz de soldadura reportada en campo en entornos de servicio con alta humedad y baja velocidad (p. ej., líneas de condensado HVAC o tuberías auxiliares de plataformas offshore).
Para los diseñadores de infraestructuras y sistemas industriales, esto significa que el lenguaje de especificación debe ir más allá de “ASTM A312 Tipo 304” e incluir requisitos microestructurales explícitos:
- Desviación máxima del tamaño de grano: ±1 número ASTM a través del espesor de pared (verificado conforme a ASTM E112);
- Ensayo de corrosión intergranular: ASTM A262 Práctica E (sulfato de cobre–ácido sulfúrico) obligatorio para todos los lotes;
- Verificación de tensiones residuales: medición por difracción de rayos X en el 10% de las muestras del lote si la tubería se somete a curvado en frío >3° por metro;
- Informe de contenido de azufre: valor real por colada, no solo cumplimiento con <0.030 wt%. Hongteng Fengda aplica estos criterios durante las auditorías de certificación de acerías y la verificación por laboratorios externos para tuberías de acero inoxidable 304 suministradas a proyectos de Norteamérica y la UE. Nuestros controles de producción garantizan un refinamiento de grano uniforme mediante relaciones de reducción de laminación en caliente optimizadas y ciclos de recocido de solución estrictamente regulados, aspectos críticos para clientes que especifican tuberías en infraestructuras costeras cargadas de cloruros o sistemas de procesamiento químico donde SCC sigue siendo el modo de fallo predominante.
En cambio, materiales como la lámina de acero PPGI cumplen funciones completamente diferentes, principalmente protección de barrera y acabado estético en aplicaciones no estructurales. Su rendimiento depende de la integridad del recubrimiento, la masa de la capa de zinc y la adhesión del polímero, en lugar de la microestructura del material a granel. Confundir los factores metalúrgicos que determinan la resistencia a SCC en el acero inoxidable austenítico con aquellos que rigen la durabilidad del recubrimiento en el acero galvanizado conduce a especificaciones de materiales inadecuadas y a fallos prematuros en campo.
La conclusión para los evaluadores técnicos es que la estructura de grano en las tuberías de acero inoxidable 304 no es un atributo pasivo: es un parámetro de diseño activo. Su influencia en la tenacidad de la HAZ de soldadura y en la cinética de inicio de SCC no puede compensarse únicamente mediante tratamientos posteriores a la fabricación. La evaluación debe comenzar a nivel del certificado de acería, examinando no solo la química y los resultados de ensayos mecánicos, sino también los informes de tamaño de grano, los resultados de ensayos de sensibilización y la documentación del historial térmico. Cuando la tubería opere bajo carga de tracción sostenida en entornos agresivos, la ingeniería de límites de grano, y no solo la selección de la aleación, determina la integridad a largo plazo.
Página anterior:Ya es el primero
Página siguiente: Ya es el último


Introduzca lo que desea buscar