El acero estructural A36 suele ser relativamente fácil de soldar, pero una unión sólida depende de algo más que elegir un electrodo compatible. Las superficies sucias, el acceso deficiente, los parámetros inadecuados y una restricción sin controlar pueden producir defectos, aunque el acero sea fácil de soldar. Antes de iniciar el arco, determine la soldadura requerida, la geometría de la unión y el procedimiento de soldadura aprobado; luego compruebe que las piezas y las condiciones de trabajo se ajusten a ellos.
Para los operadores, el enfoque más útil consiste en relacionar cada síntoma visible con las condiciones que lo provocaron. La porosidad requiere una corrección distinta de la falta de fusión, mientras que, si se producen grietas, hay que detener la soldadura y evaluar la situación, no limitarse a cubrirlas con otra pasada. Las indicaciones siguientes ayudan a realizar ese diagnóstico; los planos del proyecto, el código aplicable y la especificación del procedimiento de soldadura (WPS) rigen el trabajo.
Empiece por la unión, no por los ajustes de la máquina
Consulte el plano para verificar el tipo, el tamaño, la longitud y la ubicación de la soldadura. Una soldadura de filete en una unión solapada tiene requisitos de acceso e inspección distintos de los de una soldadura de ranura en una unión a tope con una gran restricción. Antes de puntear, confirme que la preparación de la unión, la abertura de raíz y el ajuste coincidan con los detalles aprobados. Una separación que varía a lo largo de la unión dificulta mantener una penetración uniforme; forzar las piezas desalineadas para unirlas puede aumentar la restricción y dificultar el control de la deformación.
Limpie la zona de soldadura y la superficie adyacente en la que actuarán el arco y el gas de protección. Elimine aceite, humedad, cascarilla suelta, óxido, pintura y otros contaminantes, según lo exija el procedimiento. Preste atención a ambos lados de la unión cuando se especifique un respaldo, un saneado de raíz o soldadura desde el lado opuesto. Una superficie puede parecer aceptable desde el lado del operador, mientras que la contaminación atrapada en la raíz puede causar problemas más adelante.
El acero revestido requiere especial cuidado. Retire el revestimiento de la zona de soldadura conforme a los requisitos del trabajo y utilice ventilación adecuada y protección respiratoria según lo exija la evaluación de seguridad en el lugar de trabajo. Los humos de zinc del material galvanizado son peligrosos. Después de soldar e inspeccionar, restaure la protección contra la corrosión con el sistema de reparación especificado; las zonas de soldadura sin revestimiento no deben quedar expuestas simplemente porque el acero circundante esté revestido.
Al organizar los materiales, mantenga separados los alambres de fabricación de los consumibles de soldadura. Por ejemplo, Varilla de alambre de acero galvanizado estirado en frío de primera calidad (1.6mm - 6mm) es un alambre galvanizado para usos industriales; que esté presente en un área de fabricación no lo convierte en un material de aporte adecuado para una unión estructural de A36. Utilice únicamente el metal de aporte y la clasificación de consumible permitidos por la WPS.
Reconozca el defecto antes de modificar el proceso
El aspecto de la superficie ofrece pistas útiles, pero no revela todas las discontinuidades internas. Un cordón de aspecto impecable aún puede presentar falta de fusión o penetración incompleta de la unión. Del mismo modo, las salpicaduras o un perfil irregular pueden indicar una técnica inestable, pero no demuestran por sí solas que la unión tenga un defecto interno. Use las observaciones visuales para orientar la investigación y aplique después el método de inspección especificado para la unión.
Porosidad: busque más allá de los poros
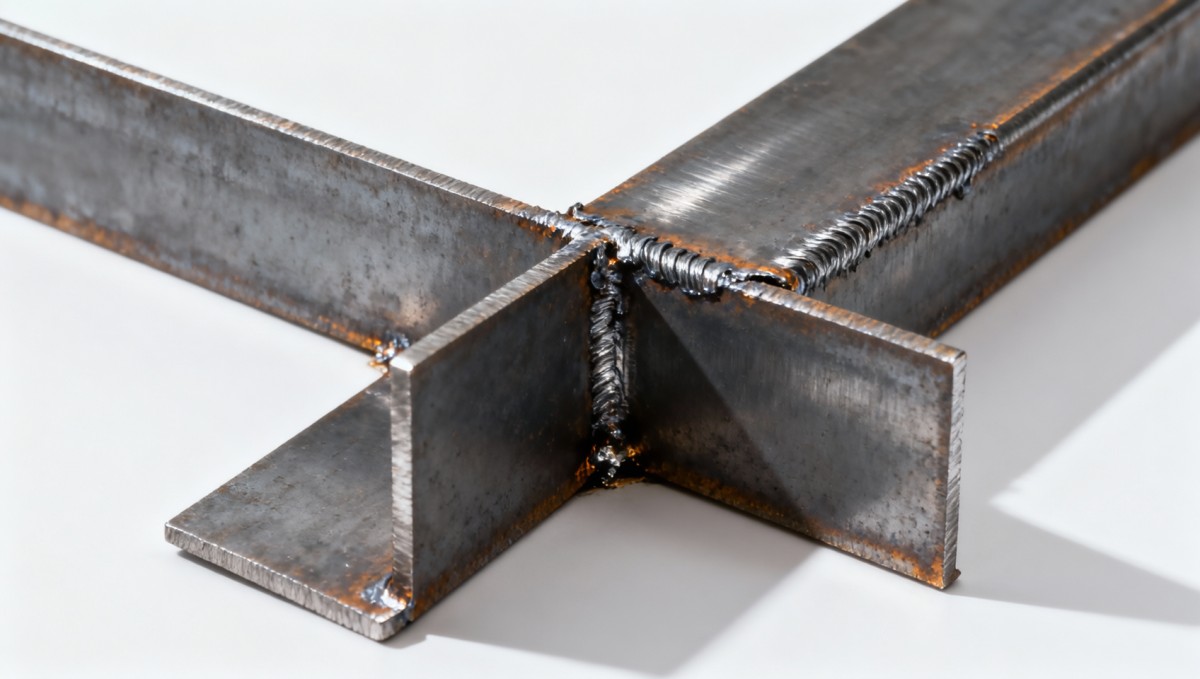
La porosidad se presenta como cavidades en el metal de soldadura, a veces visibles en la superficie y otras detectables únicamente mediante ensayos. La contaminación y la humedad son causas frecuentes, pero limpiar la placa por sí sola no solucionará un problema de protección gaseosa. En los procesos con protección gaseosa, compruebe si hay corrientes de aire, mangueras dañadas, conexiones flojas, una boquilla obstruida y si el caudal de gas corresponde al especificado para la configuración. Un caudal excesivo también puede alterar la protección, por lo que aumentarlo sin diagnosticar el problema no es una solución fiable.
También importa el estado de los consumibles. Siga las instrucciones del fabricante sobre almacenamiento y manipulación, así como la WPS, especialmente en el caso de electrodos y fundentes de bajo hidrógeno. Los consumibles húmedos o dañados deben tratarse conforme a las normas del centro de trabajo para su reacondicionamiento o eliminación; no los seque basándose en conjeturas. En los procesos autoprotegidos o con fundente, compruebe que el consumible, la polaridad y la técnica coincidan con el procedimiento.
Si aparecen poros repetidamente en la misma zona, examine allí la superficie y el ajuste de la unión antes de esmerilar y volver a soldar. Puede quedar aceite en solapes estrechos y acumularse humedad en el acero frío. Retire el metal de soldadura defectuoso según sea necesario, elimine la causa e inspeccione la reparación conforme a los criterios de aceptación aplicables.
Falta de fusión y penetración: compruebe el acceso y la aplicación del calor
La falta de fusión se produce cuando el metal de soldadura no se fusiona adecuadamente con el metal base o con una pasada de soldadura anterior. La penetración incompleta de la unión se refiere al grado en que una soldadura de ranura atraviesa el espesor de la unión; el diseño de la unión determina si se requiere penetración completa o parcial. Ninguna de estas condiciones debe juzgarse únicamente por el tamaño aparente del cordón terminado.
El acceso restringido, un ángulo de trabajo inadecuado, una velocidad de avance demasiado alta o parámetros fuera de los límites de la WPS pueden dejar una pared lateral o la raíz con fusión insuficiente. En la soldadura multipasada, la escoria u otros residuos que queden entre pasadas pueden causar el mismo problema. Una ranura estrecha puede dificultar la dirección del arco hacia las paredes laterales, especialmente si el electrodo o la pistola no pueden alcanzar la posición prevista.
Corrija primero el ajuste y el acceso. Luego, utilice los parámetros dentro del rango especificado y dirija el arco de modo que el baño de soldadura moje las superficies requeridas. Retire la escoria entre pasadas e inspeccione las superficies expuestas antes de continuar. No compense una unión que exceda las dimensiones permitidas depositando un sobreespesor mayor: el refuerzo visible no permite confirmar la fusión en una raíz oculta.
Mordedura, solape y perfil irregular
La mordedura es una ranura fundida en el metal base en el pie de la soldadura que queda sin rellenar. Entre sus causas pueden estar una velocidad de avance excesiva, una manipulación del arco o unos parámetros inadecuados y un ángulo de trabajo deficiente. El solape se produce cuando el metal de soldadura se extiende sobre el metal base sin fusionarse correctamente. En ambos casos, observe el baño de soldadura y la forma en que se une al metal base, en lugar de centrarse únicamente en la anchura del cordón.
Ajuste la técnica y los parámetros dentro de los límites de la WPS y mantenga un ángulo que permita acceder a ambos lados de la unión. En las soldaduras de filete, compruebe que ambas alas cumplan los requisitos del plano; un cordón convexo no demuestra que la garganta o la fusión sean adecuadas. Utilice una galga de soldadura apropiada cuando sea necesario verificar las dimensiones y compare el perfil con los criterios de aceptación aplicables.
Las grietas requieren una respuesta diferente
Una grieta visible es motivo para detenerse. Marque su ubicación, avise al supervisor responsable o al coordinador de soldadura y conserve información suficiente para investigar la unión y el procedimiento. Esmerilar la línea visible y soldar encima puede ocultar una grieta que se extienda por debajo de la superficie.
Las grietas pueden verse influidas por el hidrógeno, la restricción, el espesor de la unión, las condiciones de enfriamiento, la selección del metal de soldadura y la composición del material que se va a unir. La designación A36 por sí sola no demuestra que todos los conjuntos puedan soldarse sin precalentamiento. La WPS y el código aplicable determinan si se requieren controles de precalentamiento y de temperatura entre pasadas para el material, el espesor, el proceso y las condiciones de servicio concretos.
Compruebe la temperatura en los lugares y momentos especificados en el procedimiento, utilizando un método adecuado de indicación de temperatura. Mantenga la temperatura requerida durante toda la secuencia de soldadura y no dé por sentado que calentar únicamente la superficie inmediata es suficiente. La práctica de bajo hidrógeno también depende de que las superficies de la unión estén limpias y secas y de que los consumibles se controlen correctamente.
El plan de reparación debe establecer el alcance de las grietas, el método para eliminarlas, los exámenes necesarios antes de volver a soldar y el procedimiento de reparación. Según la unión y el código, también puede requerirse una inspección después de un intervalo especificado. Estas decisiones corresponden al personal responsable de soldadura e inspección, no a una reparación improvisada en el taller.
Controle la deformación antes de que se convierta en un problema de ajuste
La soldadura calienta y enfría la unión de manera desigual, por lo que cabe esperar cierto movimiento. Los elementos delgados, las soldaduras largas y los conjuntos mal equilibrados pueden ser especialmente sensibles. Un componente puede cumplir el requisito de tamaño de soldadura y, aun así, no superar los controles dimensionales porque la secuencia lo haya desalineado.
Planifique la secuencia antes de completar la primera pasada larga. Fije las piezas con dispositivos adecuados y soldaduras de punteo del tamaño correcto, compruebe la alineación y siga la secuencia aprobada para distribuir las soldaduras por el conjunto. Si el procedimiento lo permite, alternar los lados o dividir una soldadura larga en tramos más cortos puede ayudar a equilibrar la contracción. Las abrazaderas pueden limitar el movimiento durante la soldadura, pero al retirarlas puede aparecer deformación residual; por tanto, compruebe el conjunto después de quitar las restricciones.
No deposite más metal de soldadura del que exija el plano. Las soldaduras de filete sobredimensionadas aportan más calor y pueden aumentar la deformación sin corregir un ajuste deficiente. A la inversa, omitir la longitud de soldadura requerida o reducir su tamaño para limitar el movimiento modifica la capacidad de la unión y requiere la aprobación de ingeniería. Si la deformación ya supera la tolerancia, utilice el método de corrección aprobado para el proyecto en lugar de aplicar calor o fuerza sin control cerca de soldaduras terminadas.
Integre la inspección en la secuencia de soldadura
La inspección es más eficaz cuando comienza antes de cerrar la unión. Una vez que las pasadas posteriores cubren la raíz, puede perderse el acceso visual directo. En los puntos de control prácticos, el operador puede comprobar lo siguiente:
- Antes de soldar: identificación del material, preparación de la unión, limpieza, ajuste, calidad de los puntos de soldadura y acceso.
- Durante la soldadura: estado de los consumibles, protección gaseosa, controles de temperatura especificados, limpieza entre pasadas y aspecto de cada pasada accesible.
- Después de soldar: ubicación, longitud, tamaño y perfil de la soldadura, discontinuidades visibles y alineación final.
La inspección visual no sustituye los ensayos no destructivos cuando el plano o el código los exigen. El método y los criterios de aceptación apropiados dependen de la unión y de los requisitos del proyecto. Por ejemplo, una discontinuidad interna puede requerir un método de examen distinto del que se utiliza para una indicación que llega a la superficie; el inspector debe determinarlo conforme al procedimiento aplicable.
Cuando un defecto se repita, registre dónde aparece y qué ocurría justo antes: posición de la unión, pasada, consumible, parámetros, ajuste y condiciones ambientales. Cuando sea posible, modifique una sola condición pertinente cada vez y manténgase dentro de los límites de la WPS aprobada. Así, el operador y el coordinador de soldadura tendrán una base más clara para corregir la causa en lugar de reparar repetidamente la misma unión.


Introduzca lo que desea buscar