Al abastecerse de materiales para construcción pesada, construcción de puentes o fabricación industrial, los equipos de compras y los ingenieros suelen encontrarse con la bobina laminada en caliente (HRC). Pero ¿qué es exactamente el acero HRC y cómo lo producen las acerías para cumplir con las exigentes normas internacionales? La HRC es un producto de acero semiacabado que se obtiene al laminar planchones de acero a temperaturas extremadamente altas, normalmente por encima de la temperatura de recristalización del metal. A diferencia de las alternativas procesadas en frío, el laminado en caliente permite moldear y conformar el acero con facilidad, lo que da como resultado un material con excelente resistencia estructural, conformabilidad y rentabilidad. Comprender las características fundamentales y el proceso de fabricación paso a paso de la HRC es esencial para tomar decisiones de compra informadas, especificar los grados de material adecuados y garantizar la integridad estructural del proyecto final.
Para quienes investigan información y para los compradores técnicos, saber cómo se fabrica la HRC ofrece una visión directa de su comportamiento mecánico, el estado de su superficie y sus tolerancias dimensionales. El procesamiento a alta temperatura modifica fundamentalmente la estructura metalúrgica del acero, lo que determina cómo se comportará el material durante procesos de fabricación posteriores, como la soldadura, el doblado y el corte. Esta guía describe el perfil básico de la HRC y detalla las operaciones precisas que se llevan a cabo en una acería moderna.
Características físicas y mecánicas de la HRC
Antes de examinar el proceso de fabricación, es necesario comprender el estado físico de la HRC al salir de la acería. La característica visual más evidente del acero laminado en caliente es su superficie. Como el acero se lamina a altas temperaturas y se enfría al aire ambiente, desarrolla una capa de óxido azul grisácea conocida como cascarilla de laminación. Esta capa de óxido de hierro ofrece cierto grado de resistencia a la corrosión atmosférica, pero debe eliminarse mediante decapado, chorro de arena o esmerilado si el acero se va a pintar, galvanizar o someter a un conformado de precisión.
Las tolerancias dimensionales son otro factor crítico. Debido a la expansión y contracción térmicas que se producen durante las fases de calentamiento y enfriamiento de la producción, la HRC suele tener tolerancias de espesor y anchura más amplias que los productos laminados en frío. Los bordes de la bobina suelen ser redondeados o ligeramente irregulares, como resultado directo de la expansión lateral del material durante las pasadas de laminación. Si un proyecto requiere bordes nítidos y precisos o un control del espesor extremadamente estricto, puede ser necesario someter la bobina laminada en caliente a una reducción adicional en frío.
Desde el punto de vista mecánico, el proceso de laminado en caliente normaliza considerablemente el acero. Las altas temperaturas permiten que la estructura granular del metal se recristalice, lo que alivia las tensiones internas que podrían estar presentes en el planchón original obtenido por colada continua. El resultado es un material con excelente ductilidad y resistencia al impacto, muy adecuado para aplicaciones estructurales en las que el acero debe absorber energía sin fracturarse. La combinación de buena soldabilidad y conformabilidad convierte a la HRC en la opción habitual para vigas, canales, perfiles angulares y componentes estructurales pesados.
Proceso de fabricación paso a paso en las acerías modernas
La transformación de un planchón macizo de acero en una bobina continua de HRC implica una secuencia muy coordinada de operaciones térmicas y mecánicas. Las acerías modernas utilizan trenes continuos de bandas en caliente para alcanzar altos volúmenes de producción y, al mismo tiempo, mantener un control estricto de las propiedades finales del material.
Recalentamiento del planchón y descascarillado primario
El proceso comienza con planchones de acero obtenidos por colada continua, almacenados a temperatura ambiente. Estos se introducen en un horno de recalentamiento de vigas galopantes o de empuje. El objetivo principal es calentar el planchón de manera uniforme hasta aproximadamente 1200°C a 1250°C. A esta temperatura, el acero se vuelve completamente austenítico y muy plástico, lo que permite reducir considerablemente su espesor sin que se agriete. El calentamiento uniforme es fundamental: las zonas frías pueden causar defectos de laminación, mientras que el sobrecalentamiento puede provocar el engrosamiento del grano o quemaduras en la superficie.
Una vez que el planchón alcanza la temperatura objetivo, sale del horno y entra en la fase de descascarillado primario. Mientras permanece en el horno, se forma en su superficie una gruesa capa de cascarilla primaria. Chorros de agua a alta presión (a presiones superiores a 150 bar) limpian el planchón para eliminar esta capa de óxido. Si la cascarilla no se elimina por completo, se incrustará en la superficie del acero durante la laminación, provocando defectos superficiales graves y comprometiendo la calidad del producto final.
Laminación de desbaste y de acabado
A continuación, el planchón descascarillado entra en el tren de desbaste. En un tren continuo típico de bandas en caliente, pasa por una serie de cajas reversibles o por un tren continuo de desbaste. En esta etapa, su espesor se reduce progresivamente de unos 250 mm a un espesor de barra de transferencia de 30 a 50 mm. El proceso de desbaste descompone la estructura de colada del planchón, afina el tamaño del grano y alarga el material. Durante esta etapa, a menudo se recortan o descascarillan los bordes de la barra de transferencia para garantizar una anchura uniforme y evitar grietas en los bordes en las etapas posteriores.
Tras el desbaste, la barra de transferencia se transporta al tren de acabado. Esta sección consta de varias cajas (normalmente de 5 a 7) dispuestas en una configuración tándem continua. Los trenes de acabado reducen el acero hasta el espesor final especificado, que puede oscilar entre unos pocos milímetros y aproximadamente 20 mm, según la capacidad del tren. La temperatura de laminación en las cajas de acabado se controla estrictamente y, por lo general, el proceso termina por encima de 900°C. Esto garantiza que el acero permanezca en fase austenítica y evita la formación de microestructuras indeseables que podrían afectar negativamente a la tenacidad.
Enfriamiento laminar y bobinado
Inmediatamente después de salir de la última caja de acabado, la banda de acero al rojo vivo entra en la mesa de enfriamiento. Aquí tiene lugar el control metalúrgico más crítico. La banda pasa por un sistema de enfriamiento laminar compuesto por varios bancos de boquillas de agua. Al controlar con precisión el caudal, la presión y la distribución del agua de enfriamiento, los operadores del tren determinan la velocidad de enfriamiento del acero. Esta velocidad controlada determina la microestructura final —como la proporción de ferrita, perlita o bainita—, que define directamente el límite elástico, la resistencia a la tracción y la tenacidad de la HRC final.
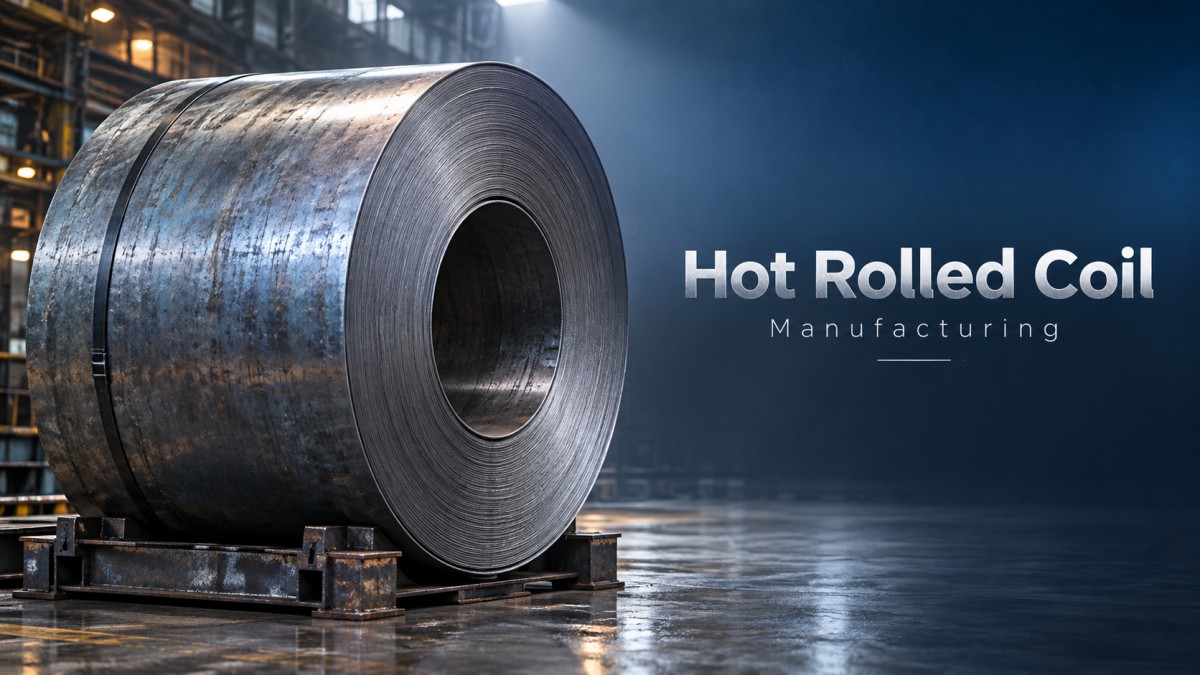
Una vez que la banda alcanza la temperatura de bobinado objetivo, normalmente entre 550°C y 650°C, se dirige al bobinador descendente. El bobinador enrolla la banda larga y continua formando una bobina compacta y pesada. La temperatura de bobinado es tan importante como la velocidad de enfriamiento: si el acero se bobina a una temperatura demasiado alta, puede quedar demasiado blando y ser difícil de manipular; si se bobina a una temperatura demasiado baja, puede adquirir una dureza excesiva y tensiones residuales. A continuación, la HRC terminada se fleja, se pesa y se traslada a la zona de acabado para su inspección y expedición.
Diferencias entre la HRC y las alternativas laminadas en frío
Aunque la HRC es la base de la ingeniería estructural pesada, sus limitaciones físicas hacen que no sea adecuada para todas las aplicaciones. Cuando las especificaciones del proyecto exigen tolerancias dimensionales más estrictas, acabados superficiales más lisos o una relación resistencia-peso específica, los ingenieros deben considerar otras opciones además de los productos laminados en caliente estándar. En estos casos, el proceso de fabricación pasa a ser una reducción en frío o los compradores especifican directamente materiales procesados en frío.
Para aplicaciones que requieren mayor tenacidad, un control preciso del espesor y una calidad superficial superior, los compradores suelen optar por productos laminados en frío. Un ejemplo destacado es la bobina de acero laminada en frío fabricada con grados de acero de baja aleación y alta resistencia, como el acero al carbono Q355. Este material específico está diseñado para aplicaciones exigentes, como maquinaria de construcción, estructuras de edificios y recipientes a presión. Mediante el proceso de reducción en frío, aumenta su resistencia y tenacidad gracias a la adición de pequeñas cantidades de elementos de aleación, a la vez que mantiene una buena trabajabilidad y soldabilidad.
Disponible en espesores de 0.12-12mm y anchuras de 600-2000mm, este producto laminado en frío satisface las exigencias actuales de la ingeniería en materia de construcción ligera y de alta resistencia. Además, puede someterse a diversas operaciones, como doblado, corte, punzonado y tratamientos superficiales (como galvanizado, aceitado o pintado), para adaptarse a necesidades específicas de fabricación. Respaldado por certificaciones que incluyen ASTM, JIS, EN y GB, ofrece una alternativa fiable cuando el estado de laminación de la HRC no satisface los requisitos precisos de acabado estético o dimensional del componente final.
Garantía de calidad y cumplimiento de normas
La producción de HRC se rige por estrictos protocolos de control de calidad para garantizar que el material cumpla las normas internacionales. Las acerías realizan pruebas rigurosas en cada colada de acero producida. Entre los ensayos mecánicos estándar se incluyen pruebas de tracción para determinar el límite elástico, la resistencia a la tracción y el alargamiento. Para aplicaciones en entornos fríos o sometidas a cargas dinámicas, se realizan ensayos de impacto Charpy con entalla en V para verificar la tenacidad del material a temperaturas específicas bajo cero.
La composición química se verifica mediante espectrómetros para garantizar que el carbono, el manganeso, el silicio y los elementos residuales se encuentren dentro de los intervalos especificados para el grado solicitado. Se realizan controles dimensionales continuos mediante medidores láser y monitores ultrasónicos de espesor para garantizar que la bobina cumpla las tolerancias requeridas de anchura y espesor. La calidad superficial se inspecciona tanto visualmente como mediante sistemas automatizados de escaneo de superficies.
Las compras internacionales se basan en especificaciones normalizadas para garantizar el rendimiento del material. La HRC se produce conforme a las principales normas internacionales, entre ellas ASTM (como A36 para uso estructural general y A572 para aceros de baja aleación y alta resistencia), EN 10025 (que abarca grados como S235, S275 y S355 en Europa), JIS G3101 (como SS400 en Japón) y GB/T 700 en China. Cada bobina va acompañada de un certificado de ensayo de fábrica (MTC), que ofrece trazabilidad completa hasta el número de colada original e incluye las propiedades químicas y mecánicas verificadas durante la producción.
Consideraciones estratégicas de abastecimiento y especificación
Comprender el proceso de fabricación de la HRC permite a los profesionales de compras y a los ingenieros redactar especificaciones más precisas y evitar problemas de fabricación costosos. Si el producto final requiere un conformado en frío intensivo o embutición profunda, especificar un grado laminado en caliente con una estructura de grano grueso puede provocar grietas. En estos casos, solicitar a la acería un estado normalizado o un grado microaleado puede mejorar la conformabilidad.
Del mismo modo, si la HRC se va a utilizar en aplicaciones arquitectónicas a la vista o requiere acabados pintados de alta calidad, la especificación debe exigir explícitamente el decapado y aceitado (P&O) para eliminar la cascarilla de laminación. No tener en cuenta el estado superficial de la HRC tal como sale del laminado puede provocar una mala adherencia de la pintura y corrosión prematura. Al ajustar la especificación del material a los métodos de fabricación previstos y al entorno de servicio final, los compradores pueden garantizar que la HRC suministrada por la acería ofrezca el rendimiento requerido y optimizar tanto la integridad estructural como la rentabilidad global del proyecto.


Introduzca lo que desea buscar