Por qué fallan las tuberías de bobina de acero en entornos marinos
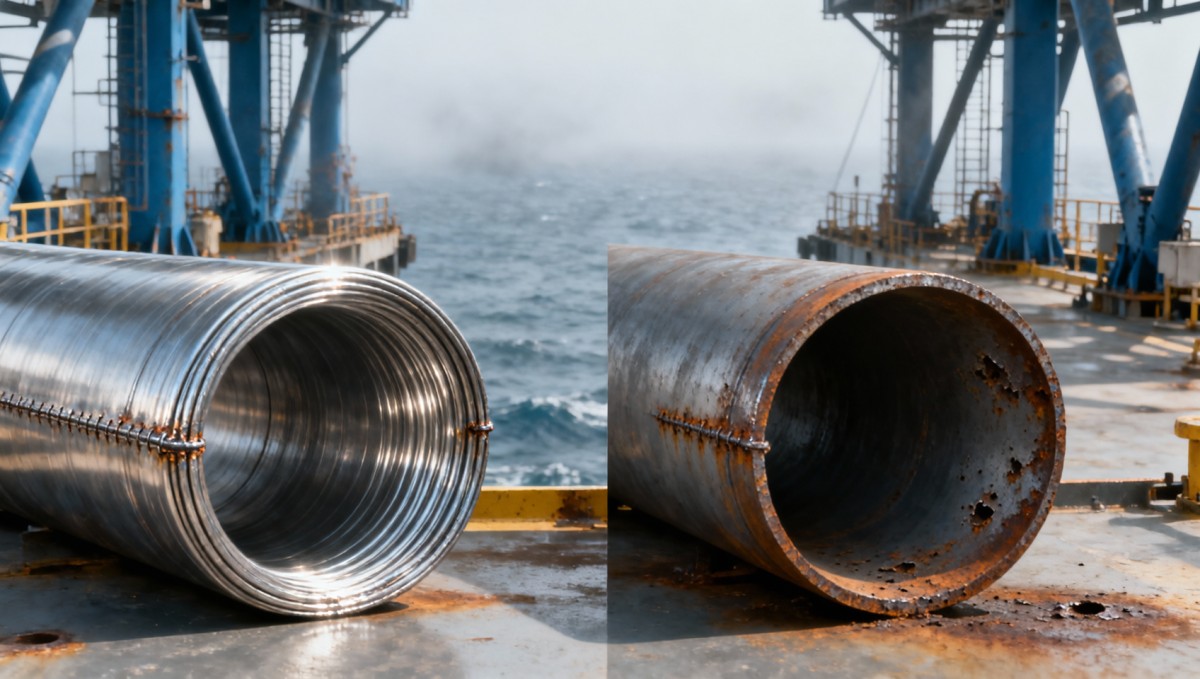
La integridad estructural en alta mar no se ve comprometida por un único modo de fallo, sino que se erosiona por la convergencia de una química agresiva, esfuerzos mecánicos e incompatibilidad de materiales. Cuando una tubería de bobina de acero falla bajo el agua o en plataformas marinas, rara vez se rompe sin previo aviso. Con mayor frecuencia, se degrada silenciosamente: las picaduras perforan la pared, las grietas retienen agua de mar, las biopelículas aceleran el ataque localizado y, de repente, una prueba de presión revela un adelgazamiento o una fuga inaceptables. Para los responsables de control de calidad y seguridad, no se trata solo de una cuestión de materiales. Es una cuestión de umbral:¿La especificación de la tubería se ajusta a la realidad electroquímica de su entorno?
La respuesta corta es: la tubería de bobina de acero al carbono ASTM A106, utilizada comúnmente para servicio general, a menudo no. Su brecha de rendimiento se vuelve crítica cuando se expone a inmersión continua, ciclos de marea o zonas de salpicaduras con alto contenido de cloruros. Esto no significa que A106 sea «incorrecto» en todas las aplicaciones offshore, pero sí que su uso requiere una justificación explícita, no una suposición predeterminada.
Mecanismos de corrosión: no solo «óxido»
La corrosión offshore no es una oxidación uniforme. Es selectiva, acelerada y, a menudo, invisible hasta que es demasiado tarde. Predominan tres mecanismos:
- Corrosión por picaduras: El ataque localizado de cloruros forma cavidades profundas y estrechas, a menudo bajo la cascarilla superficial o restos de cascarilla de laminación. Estas picaduras se propagan más rápido que la corrosión general y son difíciles de detectar mediante inspección visual.
- Corrosión por hendiduras: Se produce donde se acumula agua de mar estancada, en interfaces de juntas, soportes o juntas solapadas. El agotamiento de oxígeno y la acidificación dentro de estos microambientes descomponen las películas pasivas incluso en los aceros inoxidables.
- Corrosión influenciada microbiológicamente (MIC): Las bacterias reductoras de sulfato (SRB) colonizan el interior de las tuberías y producen sulfuro de hidrógeno, lo que acelera las reacciones catódicas. La MIC es especialmente frecuente en tuberías submarinas estancadas o de bajo caudal y suele coexistir con las picaduras.
Es fundamental destacar que ninguno de estos mecanismos se comporta de forma lineal. Un aumento del 5% en la salinidad o de 2°C en la temperatura puede duplicar la tasa de inicio de picaduras. Además, dado que la tubería de bobina de acero se fabrica a partir de fleje mediante soldadura longitudinal, la zona afectada por el calor (HAZ) a lo largo de la costura se convierte en un sitio preferente para los tres mecanismos. Esto no es teórico: los estudios de caso de NACE muestran que las soldaduras de costura representan más del 70% de los fallos en etapa inicial en tuberías de bobina de acero al carbono sumergidas.
A106 frente a A312: la elección del material es una decisión de límites
ASTM A106 Grado B está diseñado para resistencia y soldabilidad, no para resistencia sostenida a cloruros. Su contenido de carbono (hasta 0.30%) y la ausencia de cantidades significativas de cromo o molibdeno lo hacen vulnerable una vez que se rompe la capa protectora. En cambio, el acero inoxidable ASTM A312 TP316 contiene entre 2–3% de molibdeno y 16–18% de cromo, elementos que estabilizan la película pasiva en entornos ricos en cloruros.
Pero sustituir A106 por A312 no es una simple mejora. Introduce nuevas limitaciones:
- El mayor contenido de níquel y molibdeno de A312 aumenta la susceptibilidad al agrietamiento por corrosión bajo tensión (SCC) bajo carga de tracción y temperaturas elevadas, especialmente si las tensiones residuales del conformado de la bobina no se alivian mediante tratamiento térmico posterior a la soldadura (PWHT).
- El acoplamiento galvánico se convierte en un riesgo cuando A312 se conecta a bridas o soportes de acero al carbono. Sin aislamiento dieléctrico, se produce corrosión acelerada en la interfaz, no en el propio acero inoxidable.
- La geometría de la tubería de bobina complica la calificación de A312: las soldaduras longitudinales de costura requieren ensayos no destructivos (NDT) más estrictos, y el conformado en frío puede reducir la ductilidad por debajo de los márgenes de diseño.
En la práctica, muchos proyectos adoptan ahora estrategias híbridas: A106 para arriostramientos sobre el agua, donde puede mantenerse la integridad del recubrimiento, y A312 para conductos sumergidos, junto con un riguroso aislamiento eléctrico y diseño de protección catódica.
Protocolos de ensayo: más allá de la niebla salina
Los ensayos estándar de niebla salina (ASTM B117) pueden inducir a error a los usuarios offshore. Simulan la exposición atmosférica, no la inmersión, la dinámica de flujo ni la formación de biopelículas. Una validación realista requiere protocolos por capas:
- Ensayos electroquímicos (ASTM G59): Miden el potencial de ruptura y el comportamiento de repasivación en agua de mar sintética. Un material con un potencial de ruptura > +350 mV frente a SCE presenta una sólida resistencia a las picaduras.
- Ensayo de picaduras con cloruro férrico (ASTM G48 Método A): Cuantifica la temperatura crítica de picaduras (CPT). Para tuberías de bobina offshore, la CPT debe superar la temperatura máxima de operación local en ≥15°C.
- Agrietamiento por tensión por sulfuro (NACE TM0177): Obligatorio para servicio ácido; incluso trazas de H₂S en la actividad microbiológica transportada por el agua de mar exigen verificación.
- Inmersión a largo plazo + inoculación de MIC (ISO 15663-2): Simula el desarrollo real de biopelículas durante más de 90 días, seguido de un mapeo ultrasónico de espesores para cuantificar la pérdida localizada.
Estas pruebas no son listas de verificación opcionales, sino condiciones límite. Si un proveedor de tubería de bobina no puede proporcionar informes de ensayo completos alineados con el perfil específico de salinidad, temperatura y flujo de su proyecto, suponga que el material no ha sido validado para su entorno.
Dónde encajan los sistemas de recubrimiento y dónde no
Los recubrimientos prolongan la vida útil, pero solo donde permanecen intactos. Para aplicaciones sobre el agua o en zonas de salpicaduras, los recubrimientos orgánicos de alto rendimiento (p. ej., sistemas epoxi-fenólicos o de poliuretano) respaldados por imprimaciones ricas en zinc ofrecen un servicio fiable. Sin embargo, la geometría inherente de la tubería de bobina —radios estrechos, soldaduras de costura y perfiles superficiales variables— dificulta una aplicación uniforme del recubrimiento. Los poros o puntos sin recubrimiento se convierten en sitios de inicio para la corrosión bajo recubrimiento.
En tales casos, los enfoques de doble protección ganan terreno. Por ejemplo,Lámina para techos galvanizada con recubrimiento de color PPGI demuestra cómo la galvanización + el recubrimiento polimérico proporcionan >25 años de servicio en construcción costera, donde la pulverización salina constante impulsada por el viento degradaría rápidamente el acero desnudo. Aunque no es un sustituto directo de la tubería de bobina, su estrategia probada de barrera multicapa orienta la selección de materiales offshore: la protección galvánica (capa de zinc) + resistencia química (capa superior de polímero) + durabilidad de adhesión (preparación superficial optimizada) crea una redundancia que las soluciones de una sola capa no tienen.
Qué significa esto para su próxima revisión de compras
Antes de aprobar cualquier tubería de bobina de acero para uso offshore, plantee tres preguntas:
- ¿El grado especificado está calificado para la condición de exposición real, y no solo para la categoría de diseño? (p. ej., «offshore» ≠ «sumergido»; verifique la profundidad de inmersión, la velocidad de flujo y el rango de temperatura).
- ¿Las soldaduras de costura están incluidas en el alcance de las pruebas o se tratan como una preocupación secundaria? (Si los informes de ensayo se refieren únicamente a las propiedades del metal base, rechace la propuesta).
- ¿El proveedor proporciona datos de ensayo trazables y específicos del proyecto, o certificados genéricos? (Los certificados de conformidad sin parámetros de ensayo son documentos administrativos, no evidencias de ingeniería).
La selección de materiales aquí no se trata del coste por tonelada. Se trata de la consecuencia del fallo por metro. Una tubería A106 de $200/m que requiere sustitución cada 4 años debido a picaduras implica un mayor coste de ciclo de vida y un riesgo operativo mucho mayor que una solución A312 de $550/m con CPT y resistencia a SCC verificadas.
Para los equipos que gestionan la integridad estructural en infraestructuras marinas, la conclusión no es «evite el acero al carbono». Es «nunca suponga equivalencia entre entornos». La corrosión no respeta las categorías de compras; responde a la química, el esfuerzo y la microestructura. Adapte el material al mecanismo. Valide la costura. Ensaye el sistema, no solo la muestra.


Introduzca lo que desea buscar