Para los evaluadores técnicos que especifican materiales para infraestructuras de desalinización, seleccionar la tubería de acero inoxidable de 2 pulgadas adecuada es fundamental para la integridad del sistema a largo plazo. En entornos agresivos de agua de mar rica en cloruros, los grados estándar suelen sucumbir a la corrosión por picaduras y por hendiduras inducida por cloruros, lo que provoca costosos tiempos de inactividad y riesgos de seguridad. Este artículo examina cómo las tuberías de acero inoxidable austenítico avanzado y superdúplex (p. ej., ASTM A312 TP316L, UNS S32205) ofrecen una resistencia superior, respaldada por datos de rendimiento reales, criterios de selección de materiales y estrategias de mitigación probadas, desde la optimización del acabado superficial hasta la integración de protección catódica.
Por qué los grados estándar fallan en el servicio de desalinización
Las concentraciones de cloruros en el agua de mar sin tratar normalmente superan las 19.000 ppm, con enriquecimiento localizado en hendiduras, bajo depósitos o en zonas afectadas térmicamente por la soldadura (HAZ). A temperaturas superiores a 40°C, habituales en circuitos de precalentamiento de desalinización térmica o líneas de descarga de salmuera de alta velocidad, el acero inoxidable 304 estándar presenta una rápida iniciación de picaduras en cuestión de horas. Incluso el acero inoxidable 316, aunque más resistente, muestra picaduras medibles después de 72 horas en condiciones estancadas, de alto contenido de cloruros y bajo pH que simulan el interior de tuberías ensuciadas. El mecanismo de fallo es electroquímico: los iones cloruro alteran la capa pasiva de óxido de cromo, permitiendo la disolución anódica localizada mientras las zonas adyacentes actúan como cátodos. Una vez iniciadas, las picaduras se propagan de forma autocatalítica debido a la acidificación y acumulación de cloruros en la cavidad de la picadura.
Selección de materiales: más allá del grado nominal
La designación del grado por sí sola es insuficiente. Para tuberías de acero inoxidable de 2 pulgadas utilizadas en aplicaciones críticas de desalinización, como colectores de descarga de salmuera a alta presión, líneas de transferencia de permeado o colectores de dosificación química, deben evaluarse conjuntamente tres parámetros: PREN (Número Equivalente de Resistencia a las Picaduras), homogeneidad microestructural e historial de fabricación. PREN = %Cr + 3.3 × %Mo + 16 × %N proporciona un índice comparativo, pero no considera la formación de fase sigma en uniones soldadas ni la martensita inducida por trabajo en frío en secciones curvadas. Los grados superdúplex como UNS S32205 alcanzan PREN ≥ 34, superando significativamente al TP316L (PREN ≈ 25) en ensayos acelerados de corrosión por hendiduras según ASTM G48 Método A. Sin embargo, esta ventaja supone un recocido completo de solubilización después de la soldadura y la ausencia de precipitados intermetálicos, condiciones que a menudo se ven comprometidas durante la soldadura en campo sin un control adecuado del aporte térmico y de la velocidad de enfriamiento posterior a la soldadura.
El acabado superficial y la geometría de las uniones como primeras líneas de defensa
La corrosión por hendiduras se inicia preferentemente en discontinuidades geométricas donde la difusión de oxígeno está restringida. Las conexiones con bridas y juntas no metálicas, los accesorios roscados e incluso las soldaduras a tope mal alineadas crean hendiduras ideales. Una superficie interna lisa y electropulida (Ra ≤ 0.4 µm) retrasa la iniciación al reducir los puntos de adhesión de depósitos y mejorar la estabilidad de la película pasiva. Por el contrario, los residuos de cascarilla de laminación o las marcas de rectificado orientadas perpendicularmente a la dirección del flujo actúan como puntos de nucleación. Para tuberías de acero inoxidable de 2 pulgadas, la soldadura TIG orbital con purga trasera de argón y el decapado posterior a la soldadura con mezclas de ácido nítrico y fluorhídrico son esenciales, no opcionales, para restaurar el enriquecimiento uniforme de cromo en toda la HAZ. La limpieza mecánica por sí sola deja partículas de hierro incrustadas que inician corrosión galvánica.
Control ambiental e integración catódica
La resistencia pasiva a la corrosión no puede aislarse de la hidráulica y la química del sistema. El flujo turbulento (Re > 4,000) reduce la acumulación de depósitos, pero aumenta el riesgo de corrosión-erosión si hay sólidos suspendidos. El flujo laminar en líneas de derivación de baja velocidad favorece la formación de biopelículas, reduciendo el pH local e incrementando la concentración de cloruros mediante celdas de aireación diferencial. La integración de protección catódica (CP) con tuberías de acero inoxidable requiere un diseño cuidadoso: la densidad de corriente de CP debe mantenerse por debajo de 10 µA/cm² para evitar la fragilización por hidrógeno en los grados dúplex, y la ubicación de los electrodos de referencia debe considerar los gradientes de resistividad en cimentaciones de hormigón inyectadas con agua de mar. La CP es más eficaz cuando se combina con una dosificación controlada de biocida para limitar la actividad de bacterias reductoras de sulfato, especialmente en tramos de tubería de acero inoxidable de 2 pulgadas enterrados o sumergidos.
La conformabilidad del material y el comportamiento de procesamiento también influyen en el rendimiento final. Aunque los grados austeníticos y dúplex predominan en servicios de alta integridad, determinados componentes auxiliares, como soportes, sustratos de revestimiento o carcasas de instrumentación secundaria, pueden utilizar aleaciones más económicas cuando no se requiere resistencia total a la corrosión.Bobina de acero inoxidable 201, por ejemplo, ofrece mayor conformabilidad que los grados de la serie 300 y resistencia suficiente para elementos estructurales no críticos, aunque su menor contenido de níquel limita su idoneidad a zonas de exposición a baja concentración de cloruros y temperatura ambiente. Su resistencia a la tracción (≥520 MPa), elongación (≥55%) y capacidad de endurecimiento por trabajo en frío la hacen viable para fabricar refuerzos de bridas atornilladas o soportes de amortiguación de vibraciones, siempre que permanezca fuera del contacto directo con agua de mar y de trayectorias de ciclos térmicos.
Aseguramiento de calidad más allá de la certificación
El cumplimiento de ASTM A312 confirma las tolerancias dimensionales y la química básica, pero no verifica la solidez microestructural ni la calidad de la película pasiva. La verificación por terceros debe incluir la medición del contenido de ferrita (para grados dúplex: 40–50% de ferrita), ensayos de corrosión intergranular según ASTM A262 Práctica E y pruebas de ferroxilo para detectar contaminación por hierro libre. La trazabilidad no es negociable: cada lote de bobina o tubería debe llevar números de colada rastreables hasta el análisis de fusión, informes de ensayos mecánicos y registros de END, incluidas pruebas ultrasónicas al 100% para tubería sin costura y examen radiográfico para tubería soldada. La inconsistencia a nivel de lote en la adición de nitrógeno durante la fusión puede modificar el PREN en ±2 unidades, suficiente para cruzar el umbral entre un rendimiento aceptable e inaceptable en condiciones marginalmente agresivas.
Disciplina de instalación y puesta en marcha
Los fallos por corrosión rara vez se originan únicamente por defectos del material. Durante la puesta en marcha, el lavado con agua de mar clorada antes de la pasivación crea condiciones agresivas que aceleran la iniciación en defectos microscópicos. La mejor práctica exige un lavado con agua declorada seguido de pasivación con ácido cítrico (6–10% en peso, 60°C, mantenimiento durante 2 horas) antes de introducir agua de mar. La monitorización posterior a la puesta en marcha debe incluir inspección visual periódica de los pies de soldadura mediante boroscopios, medición periódica de gradientes de potencial a lo largo de los tramos de tubería y evaluación de pérdida de peso basada en cupones en ubicaciones representativas, incluidas las zonas aguas arriba de las válvulas de control, donde la erosión inducida por cavitación puede comprometer las capas pasivas.
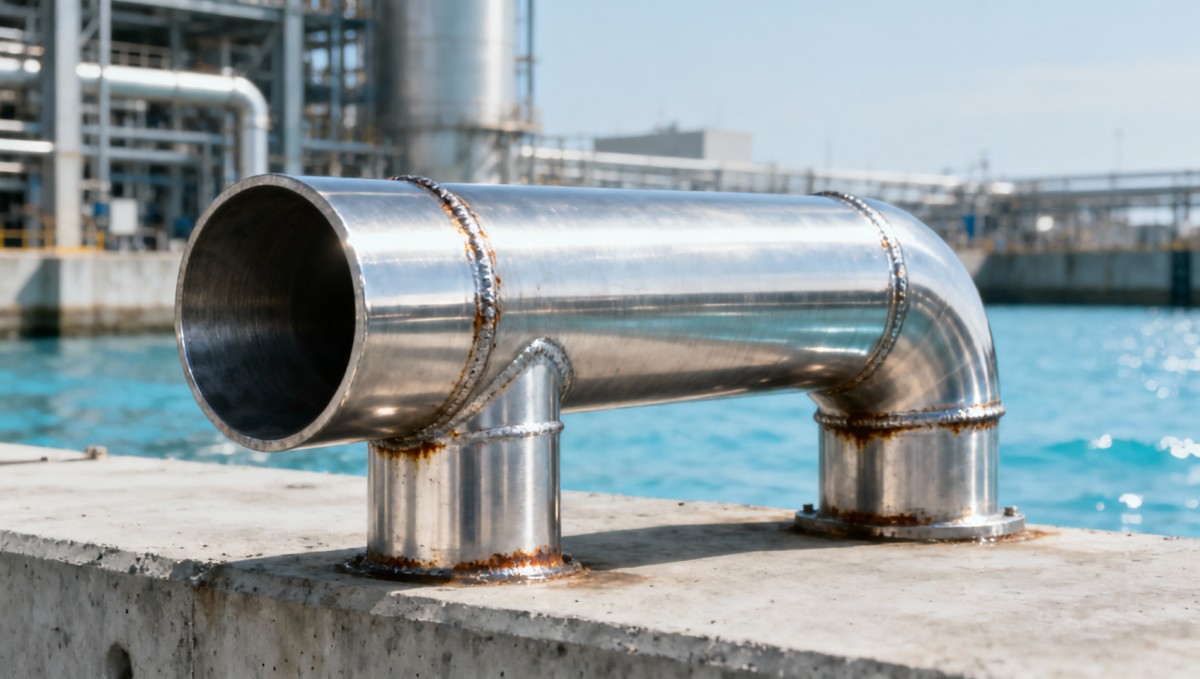
En última instancia, la resistencia a las picaduras por cloruros y a la corrosión por hendiduras en tuberías de acero inoxidable de 2 pulgadas no es una propiedad estática: surge de la interacción entre la composición de la aleación, el historial térmico, el estado de la superficie, el control ambiental y la disciplina operativa. Seleccionar un grado con PREN alto es solo el primer paso; la integridad sostenida depende de una ejecución consistente en las fases de fabricación, instalación y mantenimiento. Cuando la especificación lo permita, exigir documentación de todo el proceso, incluidos informes de ensayo de fábrica, cualificaciones de procedimientos de soldadura y registros de END posteriores a la fabricación, proporciona la trazabilidad necesaria para confirmar que la resistencia teórica se traduce en fiabilidad en campo.


Introduzca lo que desea buscar