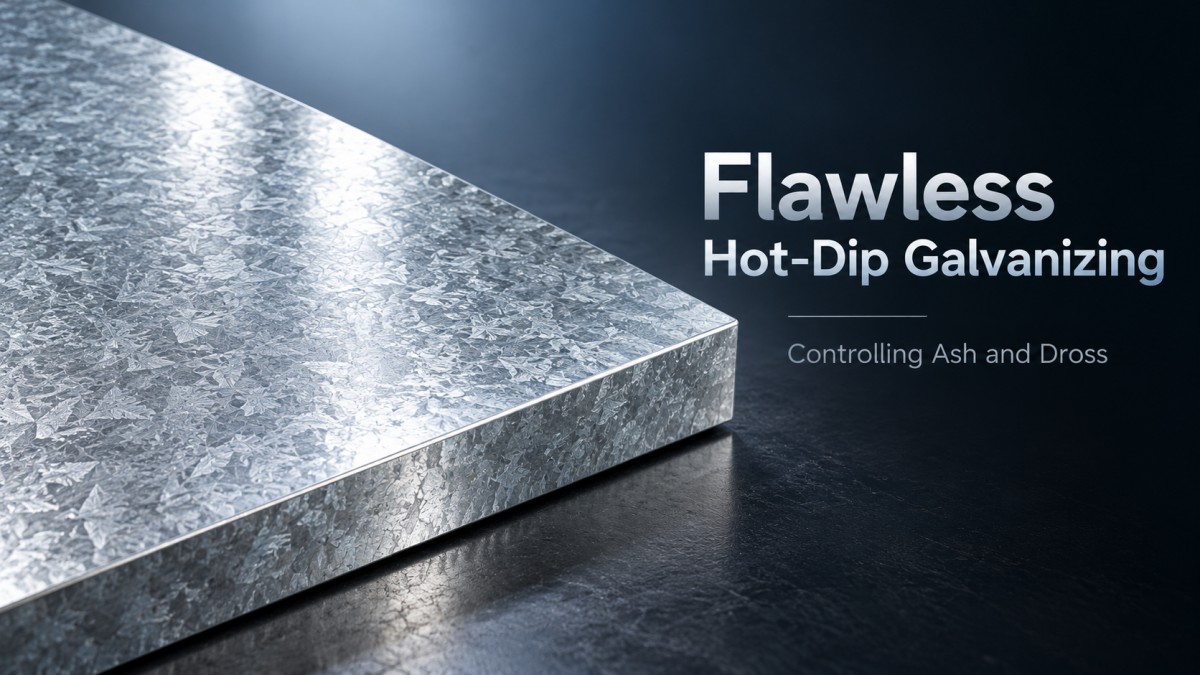
Lograr un recubrimiento de zinc liso y uniforme en el acero estructural es un desafío diario en las plantas de galvanizado. Cuando los operarios observan superficies rugosas y granuladas o recubrimientos descascarados, los culpables inmediatos suelen ser las cenizas y las matas. Sin embargo, aplicarles la misma medida correctiva a menudo no resuelve el problema, porque sus mecanismos de formación son completamente distintos. Para eliminar eficazmente estos defectos, es necesario separar los óxidos superficiales de los sedimentos del fondo y ajustar los parámetros operativos en consecuencia.
Identificación de las causas fundamentales: cenizas frente a matas
Antes de ajustar el baño, los operarios deben identificar correctamente el defecto. Las cenizas y las matas pueden parecer similares en el recubrimiento final, pero se originan en estados físicos distintos dentro de la cuba de zinc.
Cenizas (óxido de zinc) flotan en la superficie del zinc fundido. Se forman cuando el zinc líquido reacciona con el oxígeno del aire. Esta reacción se acelera a temperaturas más altas o cuando se agita la superficie del baño. Si el acero atraviesa una capa gruesa de cenizas durante la inmersión, estas partículas sólidas de óxido quedan atrapadas en el recubrimiento y producen un acabado rugoso y mate.
Matas (compuestos intermetálicos de hierro y zinc) se depositan en el fondo de la cuba. Se forman cuando el hierro del sustrato de acero o de la propia cuba se disuelve en el zinc fundido y cristaliza. Las partículas de mata son duras y frágiles. Cuando se remueven y se adhieren al acero durante la extracción, provocan una rugosidad superficial pronunciada, protuberancias y una mala adherencia del recubrimiento.
Confundir las medidas correctivas solo empeorará el problema. Desespumar la superficie de forma enérgica para eliminar las cenizas puede remover las matas sedimentadas, mientras que dragar el fondo con demasiada frecuencia puede generar turbulencias que favorecen la oxidación superficial.
Control de la temperatura del baño y del tiempo de inmersión
La temperatura es la variable más crítica para controlar tanto las cenizas como las matas. Los baños de galvanizado en caliente estándar suelen operar entre 440°C y 460°C. Salirse de este intervalo desencadena una reacción en cadena de defectos.
Cuando la temperatura supera los 460°C, la solubilidad del hierro en el zinc aumenta considerablemente. Esto acelera la formación de matas en el fondo de la cuba y aumenta la velocidad de reacción entre el zinc y el hierro en la superficie del acero, lo que genera una capa de aleación gruesa y frágil, propensa a descascararse. Las temperaturas altas también incrementan significativamente la velocidad de oxidación de la superficie del zinc, generando más cenizas.
Por el contrario, operar por debajo de 440°C aumenta la viscosidad del zinc fundido. El zinc más viscoso no escurre de manera tan uniforme de la superficie del acero, lo que produce recubrimientos irregulares. Más importante aún, la mayor viscosidad impide que las partículas de mata se depositen en el fondo y dificulta la eliminación eficaz de las cenizas, de modo que ambos tipos de inclusiones quedan atrapados en el recubrimiento final.
El tiempo de inmersión actúa conjuntamente con la temperatura. Cuanto más tiempo permanece el acero en el baño, más hierro se disuelve en el zinc y más matas se generan. Los operarios deben procurar que el tiempo de inmersión sea el mínimo práctico necesario para que el acero alcance la temperatura del baño y el zinc moje completamente la superficie.
Control de la composición química del baño de zinc y mantenimiento físico
El equilibrio químico del baño determina directamente la generación de matas. La adición de una pequeña cantidad de aluminio (normalmente entre el 0.1% y el 0.2%) es una práctica habitual en las plantas de galvanizado modernas. El aluminio inhibe la formación de capas frágiles de aleación de hierro y zinc, favorece una zona de aleación más delgada y dúctil y reduce considerablemente la formación de matas. Sin embargo, si el contenido de aluminio disminuye demasiado por consumo o por aleación con el acero, la generación de matas aumentará bruscamente. Si es demasiado alto, puede causar problemas de adherencia y zonas sin recubrimiento.
El mantenimiento físico requiere un método disciplinado para mantener limpio el baño sin generar turbulencias.
- Desespumado de la superficie: Las cenizas deben retirarse con cuidado y frecuencia, idealmente justo antes de sumergir el acero. Las herramientas para desespumar deben precalentarse para evitar el enfriamiento localizado del zinc, que de otro modo generaría más matas.
- Dragado del fondo: Las matas deben retirarse del fondo de la cuba durante las paradas programadas. El dragado debe realizarse con cuidado para evitar remover el baño. Muchas cubas modernas tienen fondos inclinados o pozos para matas que concentran los sedimentos y facilitan su extracción sin alterar el baño principal.
- Control de las herramientas: Nunca introduzca en el baño herramientas o bastidores fríos, ni acero sin fundente. Los objetos fríos provocan la solidificación localizada del zinc, lo que genera una gran acumulación de matas y turbulencias superficiales que atrapan las cenizas.
El papel de la reactividad del acero y de la preparación superficial
Incluso con un control perfecto del baño, la composición química del acero puede provocar defectos en el recubrimiento. La reactividad del acero en un baño de galvanizado en caliente depende en gran medida de su contenido de silicio y fósforo.
Los aceros con un contenido de silicio de entre el 0.15% y el 0.25% suelen producir los mejores recubrimientos. Cuando el silicio supera el 0.25% (acero a menudo denominado reactivo o acero Sandelin), la reacción entre el hierro y el zinc se vuelve excesivamente rápida. Esto genera una capa de aleación muy gruesa que consume la mayor parte de la capa exterior de zinc puro. La superficie queda mate y rugosa, y es muy propensa a atrapar partículas de mata. En el caso de los aceros reactivos, los operarios deben reducir la temperatura del baño hasta el límite inferior del intervalo de operación (alrededor de 440°C) y minimizar el tiempo de inmersión para ralentizar la reacción.
La preparación superficial es igual de importante. Una limpieza incompleta o un fundente mal aplicado dejan sales de hierro o humedad en la superficie del acero. Cuando el acero húmedo entra en el baño, la humedad se convierte rápidamente en vapor y provoca microexplosiones que proyectan zinc y cenizas sobre la superficie y crean poros en el recubrimiento. Asegurarse de que el acero esté completamente seco y tratado correctamente con fundente antes de la inmersión es un paso imprescindible para prevenir defectos.
Evaluación de materiales alternativos para condiciones extremas
En ocasiones, la reactividad del acero o la severidad del entorno de servicio hacen que lograr un acabado impecable de galvanizado en caliente sea prácticamente imposible o económicamente inviable. En esos casos, puede que la solución no consista en optimizar el baño de zinc.
Para componentes específicos que operan en entornos químicos altamente corrosivos, marinos o de alta temperatura, donde no se pueden tolerar defectos en el recubrimiento, los ingenieros pueden prescindir por completo del galvanizado. Especificar materiales inherentemente resistentes a la corrosión, como unabobina de acero inoxidable 304 para piezas fabricadas, elimina por completo las variables del baño de zinc. Aunque el costo inicial del material es mayor, se elimina el riesgo de defectos causados por cenizas y matas, se evitan las limitaciones de la reactividad del silicio y se reduce el mantenimiento a largo plazo en entornos agresivos.
Prevenir las cenizas y las matas en los recubrimientos galvanizados en caliente no depende de un único ajuste: es un ejercicio continuo de equilibrio. Requiere un control estricto de la temperatura, un mantenimiento disciplinado del baño, conocimiento de la reactividad química del acero y flexibilidad para considerar materiales alternativos cuando se alcanzan los límites del proceso de galvanizado. Al controlar estas variables de manera sistemática, los operarios pueden suministrar de forma constante acero estructural con la durabilidad y el acabado que exigen los proyectos internacionales más exigentes.


Introduzca lo que desea buscar